Przewodnik operatora dotyczący konserwacji i inspekcji nożyc do złomu

Kluczowa rola konserwacji w operacjach nożyc do złomu metalowego
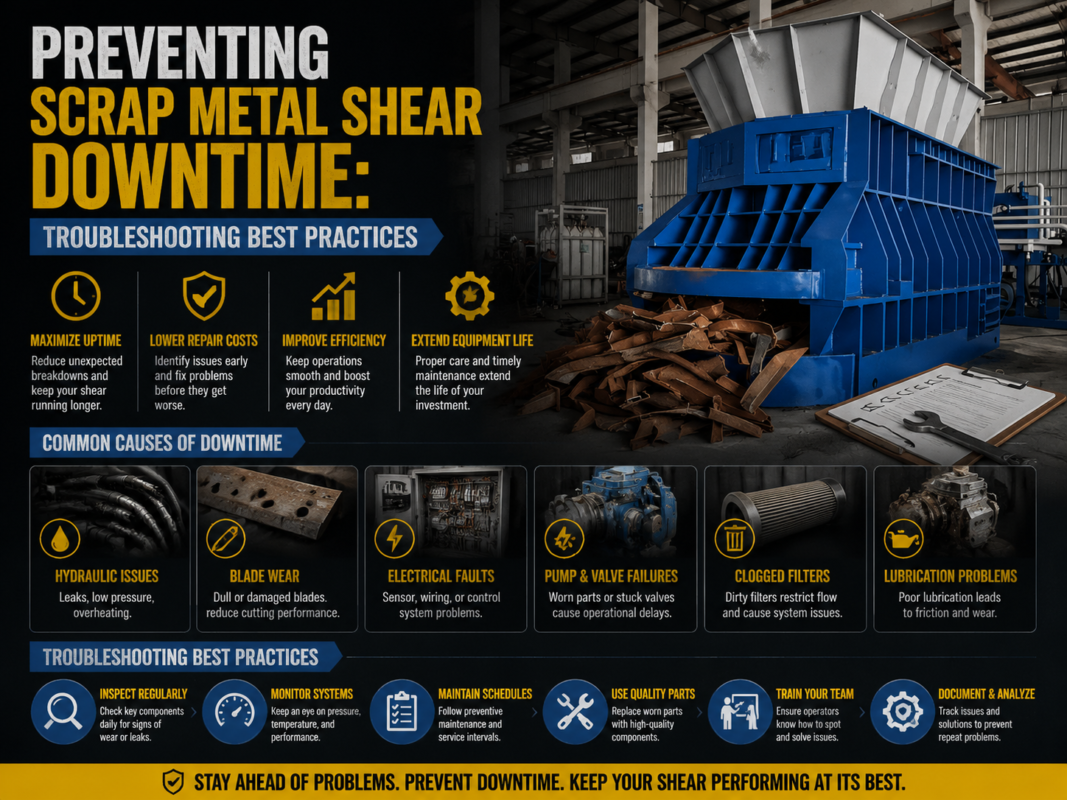
W intensywnym środowisku zakładu przetwarzania złomu nożyce do złomu stanowią fundament wydajności. Maszyny te zostały zaprojektowane tak, aby wywierać ogromną siłę, często przecinając hartowaną stal, rury o dużej wytrzymałości i mieszane odpady przemysłowe. Jednak sama natura tej pracy naraża maszynę na ekstremalne naprężenia mechaniczne, wahania termiczne i ścieranie. Wdrożenie rygorystycznego Kontrola konserwacyjna nożyc do złomu przez operatora Rutyna nie jest jedynie zaleceniem – stanowi fundamentalny wymóg zapewnienia bezpieczeństwa operacyjnego, maksymalizacji żywotności maszyn oraz utrzymania wysokiego zwrotu z inwestycji.
Zaniedbanie konserwacji prowadzi do lawiny awarii. To, co zaczyna się jako drobny wyciek hydrauliczny, może szybko przerodzić się w awarię pompy, skutkującą tysiącami dolarów kosztów naprawy i dniami nieplanowanych przestojów. Co więcej, źle utrzymane nożyce stanowią poważne zagrożenie dla bezpieczeństwa operatorów. Stępione ostrza lub luźne elementy złączne mogą powodować odrzucanie materiału lub nieprzewidywalną pracę maszyny. W firmie HARSLE podkreślamy, że dobrze utrzymana maszyna to bezpieczna maszyna. Przestrzegając uporządkowanego protokołu konserwacji, operatorzy mogą zidentyfikować potencjalne problemy, zanim przekształcą się one w katastrofalne awarie.
Poza kwestiami bezpieczeństwa i kosztów napraw konserwacja ma bezpośredni wpływ na jakość produktu końcowego. Nożyce z odpowiednio ustawionym szczelinowaniem i naostrzonymi ostrzami wykonują czystsze cięcia, co często jest wymogiem przy recyklingu złomu wysokiej jakości. Gdy tolerancje mechaniczne nożyc ulegają rozregulowaniu z powodu braku przeglądów, maszyna zużywa więcej energii do wykonania tego samego zadania, co zwiększa koszty eksploatacji i powoduje niepotrzebne obciążenie silnika oraz układu hydraulicznego. Niniejszy przewodnik stanowi kompleksowe ramy dla operatorów dotyczące skutecznego zarządzania sprzętem.
Wreszcie, udokumentowana konserwacja ma kluczowe znaczenie dla zachowania gwarancji i wartości odsprzedaży. Jeśli w okresie gwarancyjnym ulegnie awarii ważny podzespół, producenci często wymagają dowodu regularnych przeglądów. Podobnie, gdy nadchodzi czas modernizacji zakładu, maszyna ze szczegółowym dziennikiem serwisowym osiągnie znacznie wyższą cenę na rynku wtórnym. Ten artykuł służy jako ostateczne źródło wiedzy dla operatorów, pozwalające opanować niuanse utrzymania w należytym stanie nożyc do złomu.
Codzienna inspekcja: Pierwsza linia obrony operatora
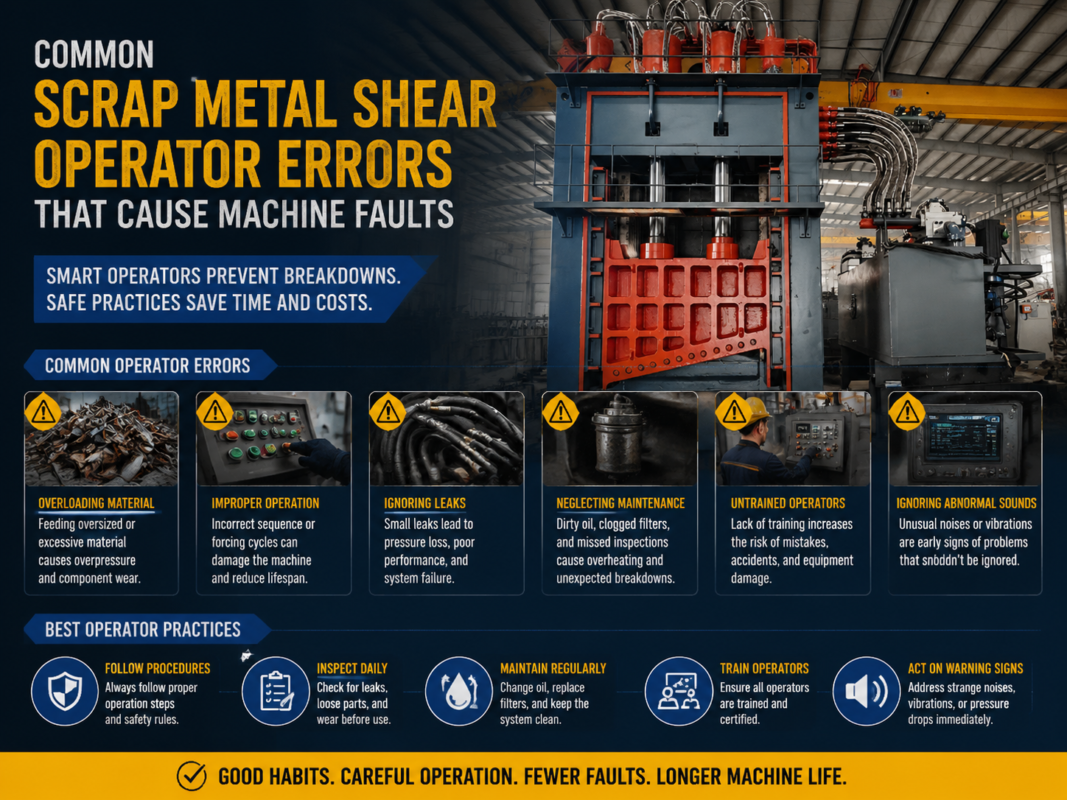
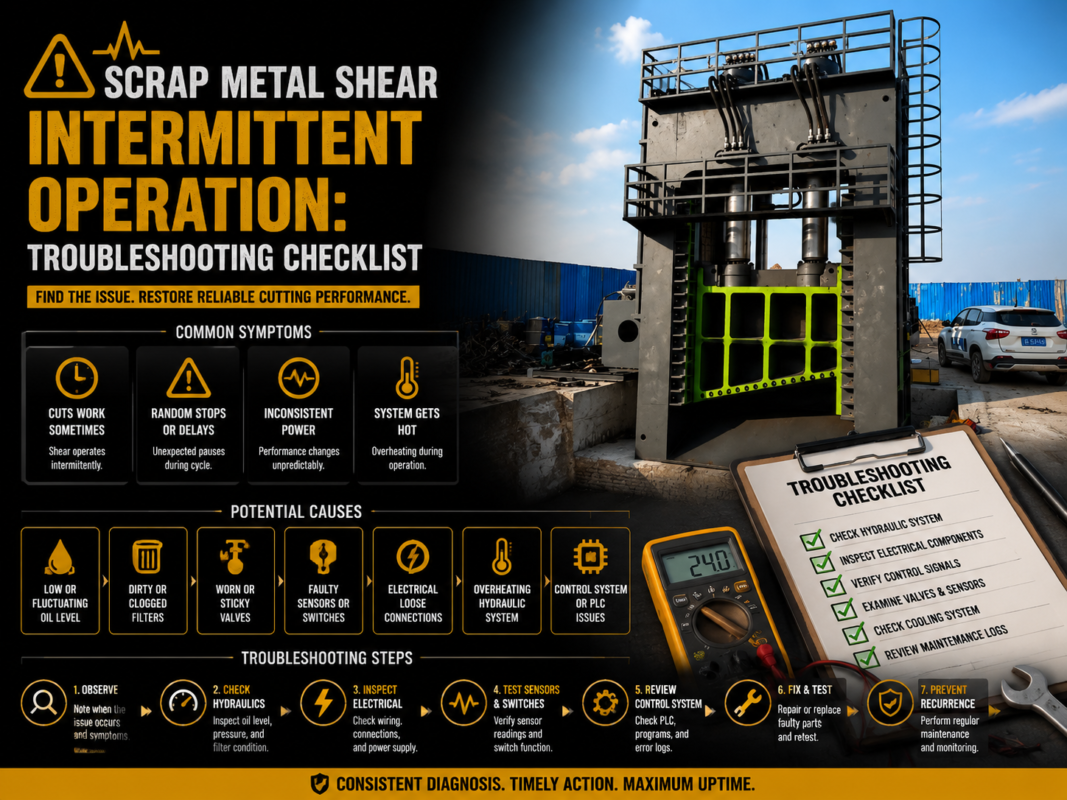
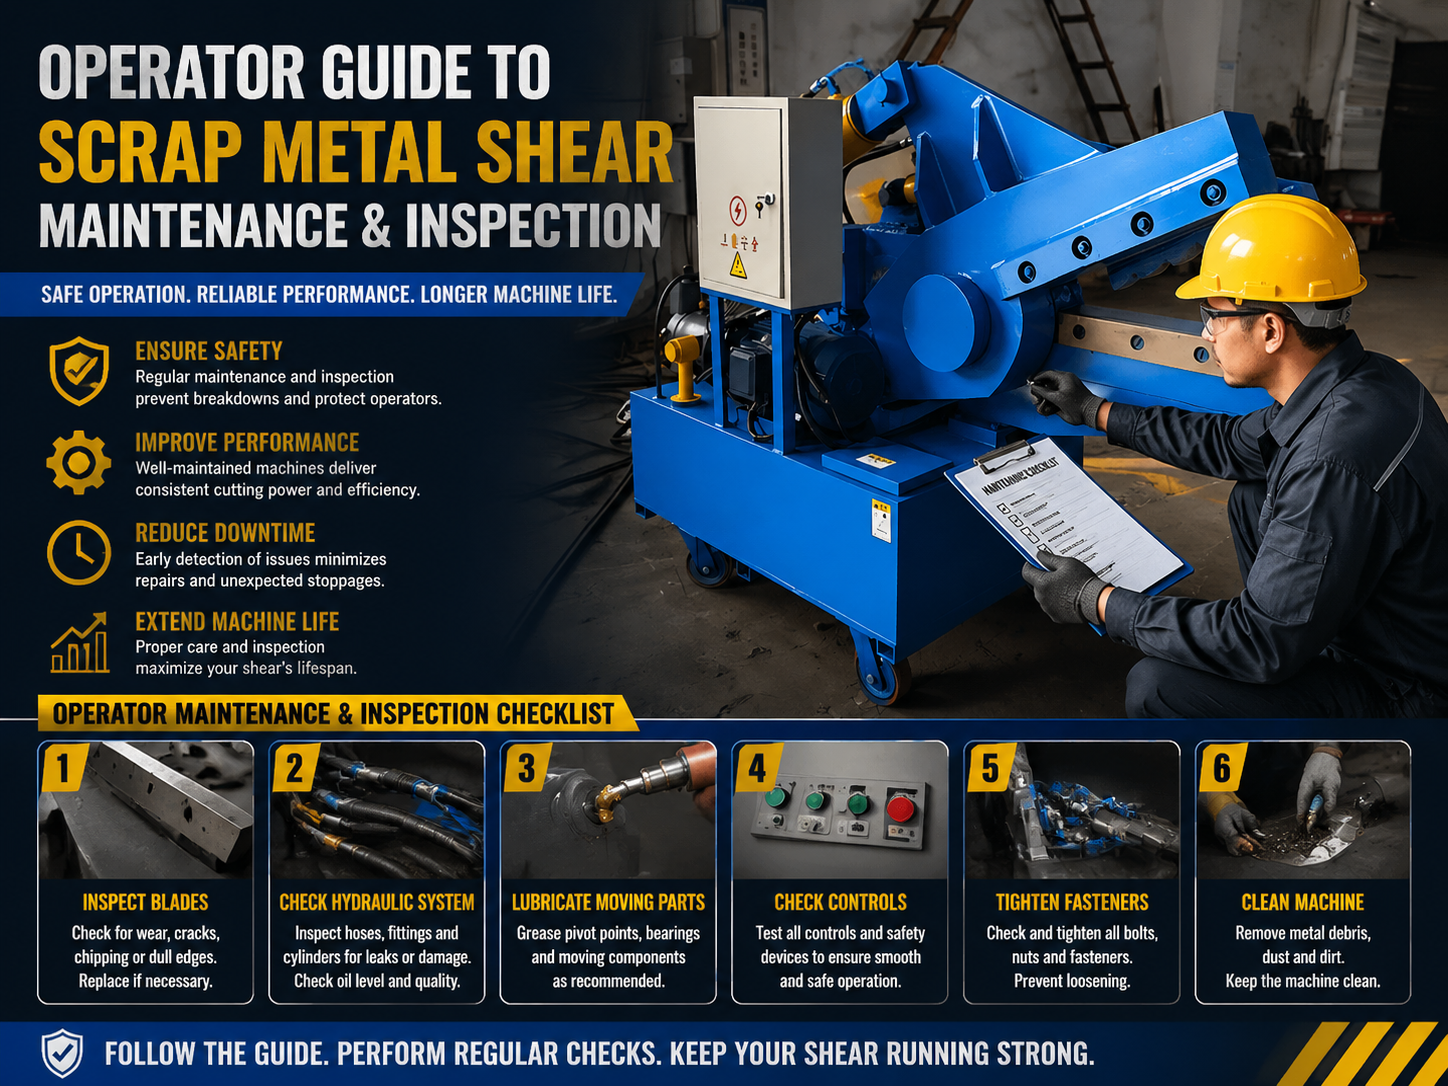
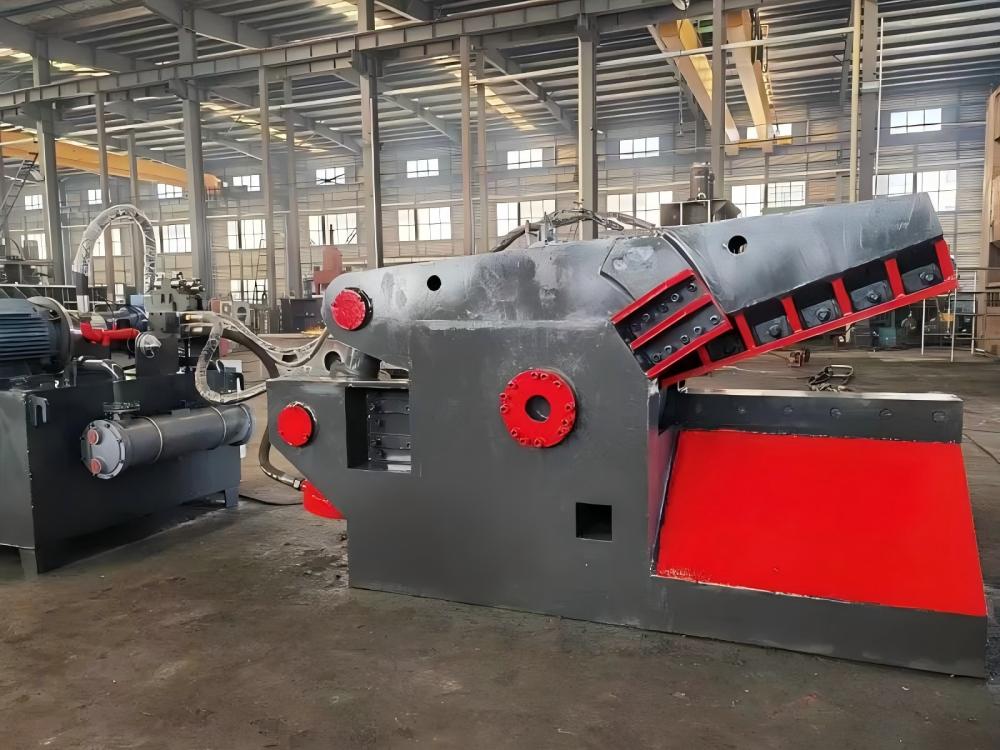
Codzienna inspekcja, często nazywana “kontrolą przedstartową”, jest najważniejszą częścią rutyny operatora. Proces ten powinien zajmować około 15 do 20 minut na początku każdej zmiany. Celem jest zweryfikowanie, czy maszyna jest w bezpiecznym i sprawnym stanie przed włączeniem zasilania. Operatorzy powinni rozpocząć od wzrokowego przeglądu całej maszyny, szukając wszelkich oczywistych oznak uszkodzeń, takich jak pęknięte spoiny, wygięte elementy konstrukcyjne lub luźne węże hydrauliczne.
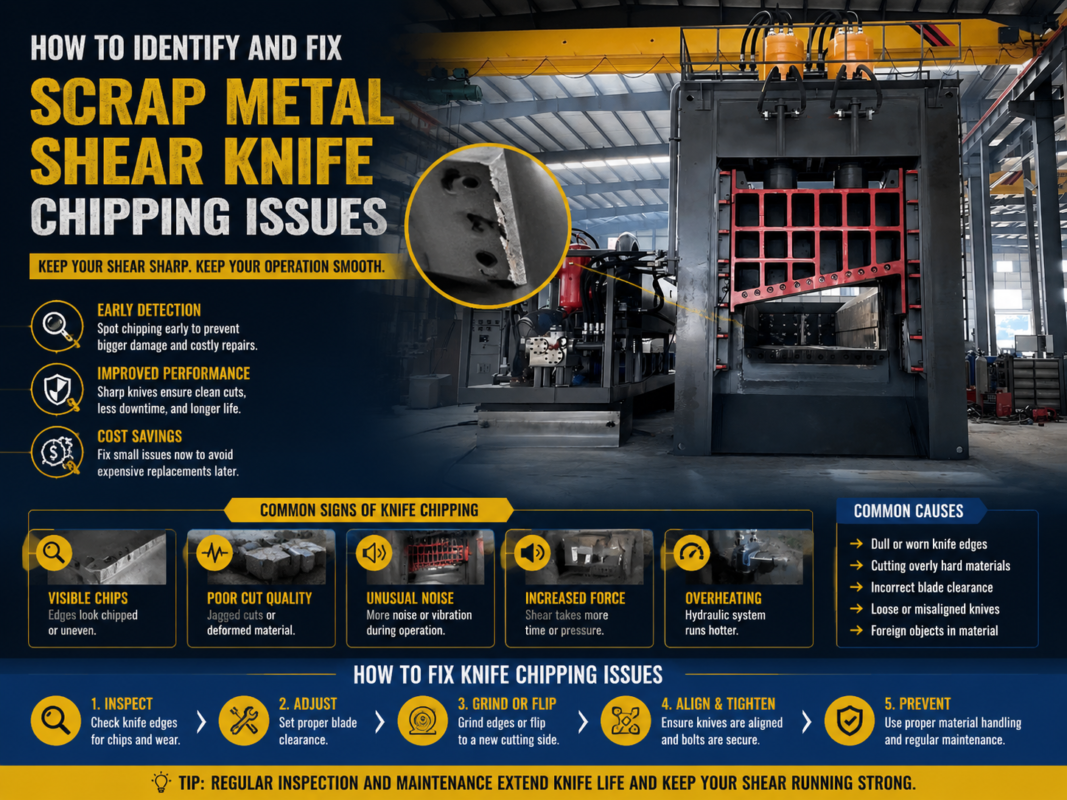
Jednym z głównych punktów codziennej kontroli jest obszar cięcia. Operatorzy muszą usunąć wszelkie pozostałości, opoliny metalu lub pył, które mogły zgromadzić się wokół ostrzy lub punktów obrotu. Nagromadzenie zanieczyszczeń może zakłócać ruch nożyc i prowadzić do przedwczesnego zużycia płyt ślizgowych. Gdy maszyna jest wyłączona i zablokowana (zablokowany dopływ energii), operator powinien wzrokowo sprawdzić ostrza pod kątem wyszczerbień lub nadmiernego zaokrąglenia krawędzi. Jeśli ostrza wydają się tępe, będą wymagały większej siły do cięcia, co obciąża cały układ hydrauliczny.
Poziomy płynów to kolejna codzienna kontrola, z której nie można rezygnować. Poziom oleju hydraulicznego powinien znajdować się w wyznaczonym zakresie na wzierniku. Niski poziom oleju może prowadzić do kawitacji pompy, podczas której wewnątrz pompy tworzą się i zapadają pęcherzyki powietrza, powodując erozję wewnętrzną. Dodatkowo operatorzy powinni sprawdzać, czy na podłodze nie ma świeżych plam oleju, które wskazują na rozwijający się wyciek. Nawet niewielki wyciek może doprowadzić do znacznej utraty płynu w ciągu ośmiogodzinnej zmiany i stwarza zagrożenie poślizgnięciem w miejscu pracy.
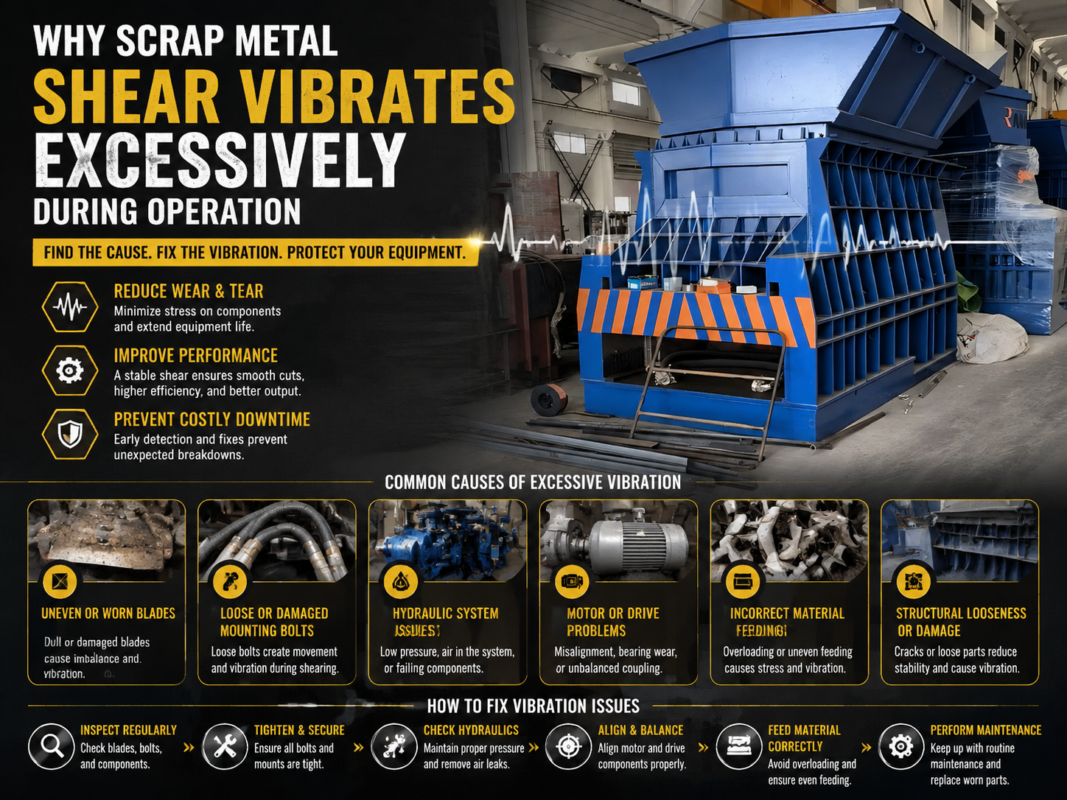
Urządzenia bezpieczeństwa muszą być testowane codziennie bez wyjątku. Obejmuje to przyciski zatrzymania awaryjnego, kurtyny świetlne (jeśli w je wyposażono) oraz wyłączniki blokad bezpieczeństwa na panelach dostępowych. Awaria przycisku E-stop polegająca na natychmiastowym odcięciu zasilania jest krytycznym naruszeniem zasad bezpieczeństwa. Operator powinni również nasłuchiwać nietypowych dźwięków podczas początkowego cyklu rozgrzewania. Wysoki pisk, rytmiczne stukanie lub nadmierne wibracje są wskaźnikami, że coś jest nie w porządku w silniku lub pompie hydraulicznej. Natychmiastowe zareagowanie na te dźwięki może zapobiec całkowitej awarii systemu.
Analiza szczegółowa: Konserwacja układu hydraulicznego
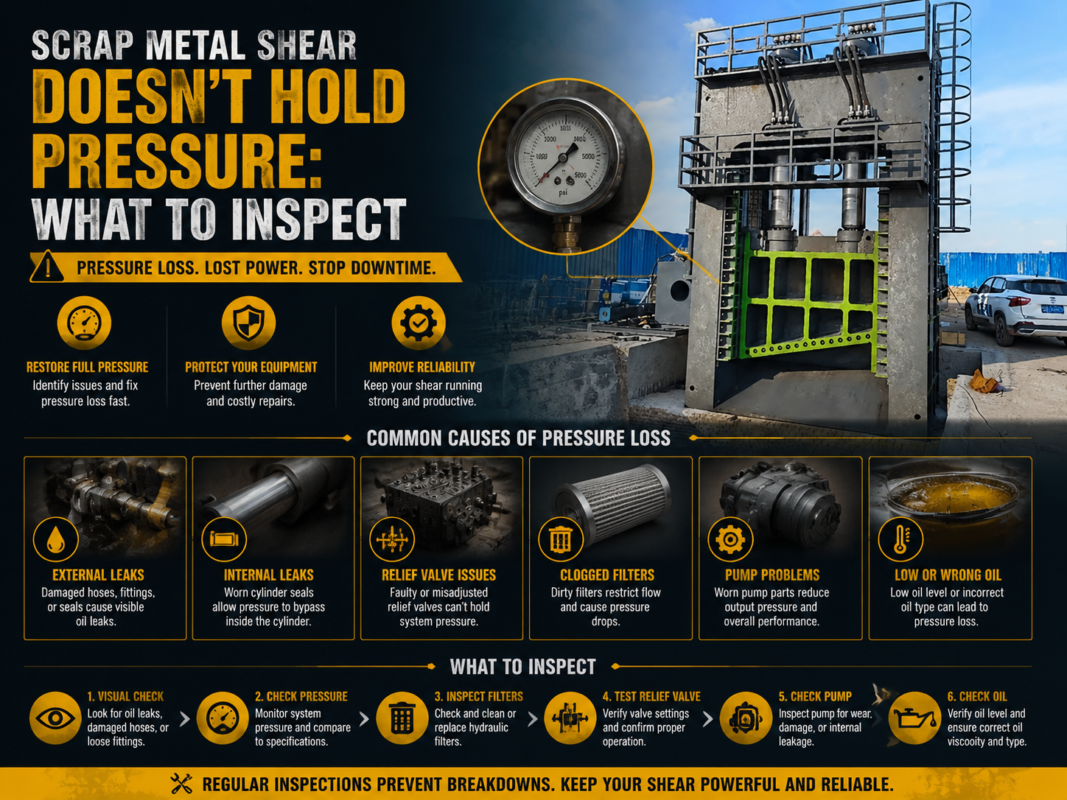
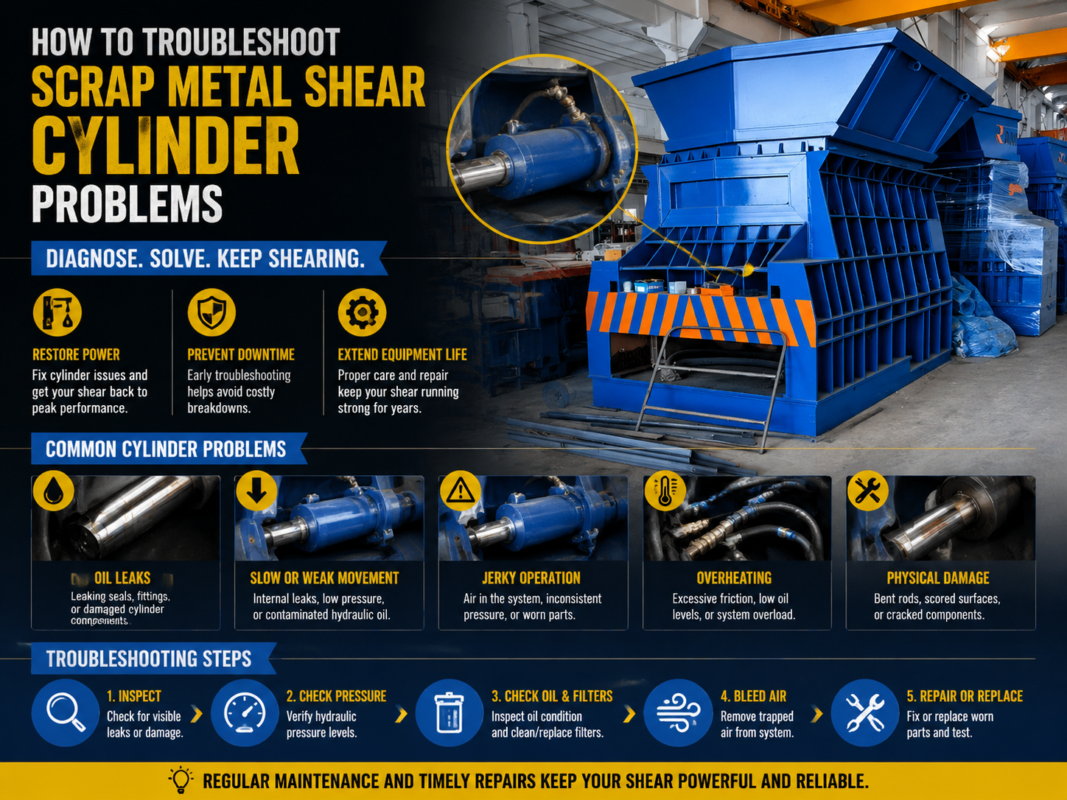
Układ hydrauliczny to serce nożyc do złomu. Przekształca on energię elektryczną w ogromną siłę mechaniczną niezbędną do przecinania metalu. Utrzymanie tego układu wymaga skupienia się na trzech głównych obszarach: jakości oleju, regulacji ciśnienia oraz integralności komponentów. Olej hydrauliczny to nie tylko środek smarny; jest on medium do przesyłu mocy. Z czasem olej ten może ulec zanieczyszczeniu mikroskopijnymi cząstkami metalu, wilgocią oraz zdegradowanymi pod wpływem ciepła substancjami chemicznymi.
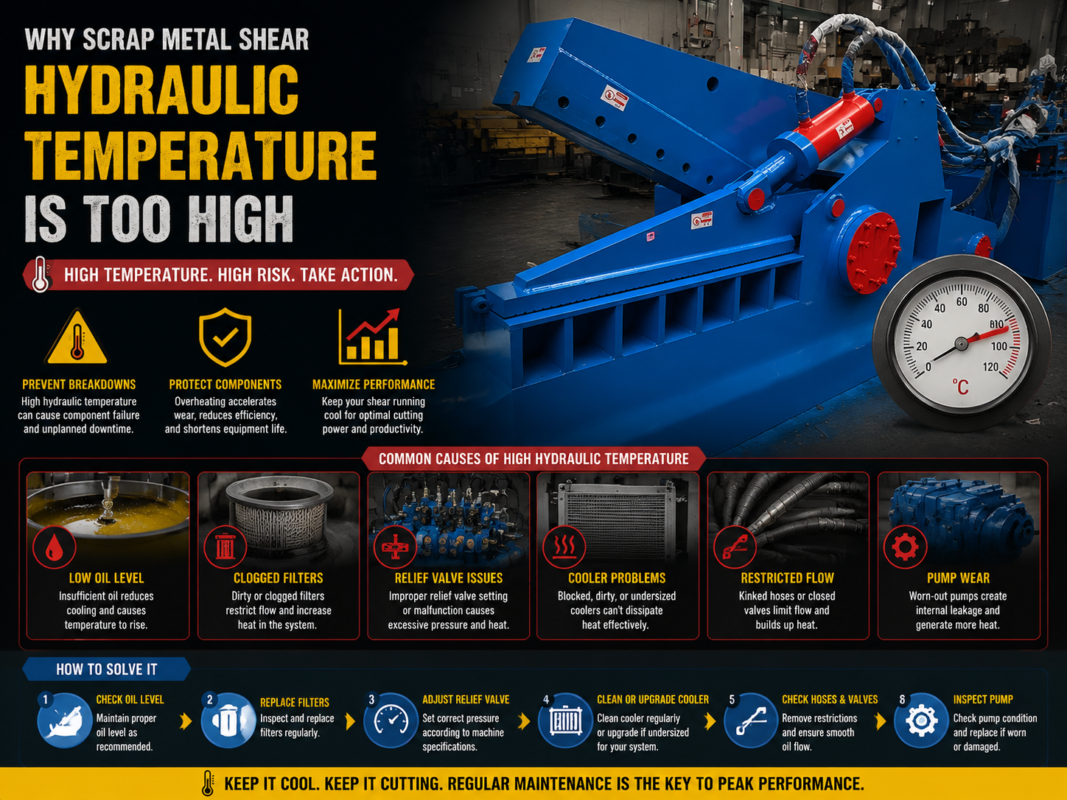
Operatorzy muszą monitorować temperaturę oleju hydraulicznego podczas pracy. Większość nowoczesnych gilotyn, takich jak te od firmy HARSLE, jest wyposażona we wskaźnik temperatury. Jeśli olej przekroczy 60°C (140°F), jego lepkość spada, co prowadzi do gorszego smarowania oraz potencjalnego uszkodzenia uszczelek i zaworów. Przegrzewanie jest często powodowane przez zapchaną chłodnicę oleju lub zawór przelewowy zablokowany w pozycji otwartej. Regularne czyszczenie żeberek chłodzących na wymienniku ciepła to proste, ale kluczowe zadanie, które zapobiega przegrzewaniu się układu.
Wymiana filtrów to kolejny fundament dobrego stanu układu hydraulicznego. Większość systemów posiada filtr ssawny oraz filtr powrotny. Należy je wymieniać zgodnie z harmonogramem roboczogodzin zalecanym przez producenta lub wcześniej, jeśli włączy się wskaźnik obejścia filtra. Używanie wysokiej jakości filtrów zgodnych ze specyfikacją OEM jest kluczowe; tanie zamienniki mogą nie zatrzymywać drobnych cząstek, które mogą powodować zarysowania precyzyjnie szlifowanych powierzchni zaworów sterujących i siłowników.
W końcu same siłowniki hydrauliczne wymagają przeglądu. Szukaj “płakania” na uszczelnieniach tłoczyska. Niewielka ilość filmu olejowego na tłoczysku jest normalna ze względu na smarowanie, ale stały wyciek wskazuje na uszkodzenie uszczelnienia. Sprawdź tłoczyska siłowników pod kątem wszelkich wyszczerbień lub zarysowań. Nawet mała zadziora na tłoczysku może natychmiast rozerwać nowe uszczelnienie. W przypadku stwierdzenia zarysowań powinny one zostać ostrożnie spolerowane przez technika, aby zapobiec ciągłemu uszkadzaniu uszczelnień. Zapewnienie, że układ hydrauliczny jest czysty i chłodny, to najlepszy sposób na zagwarantowanie żywotności nożyc.
Integralność systemów elektrycznych i mechanicznych
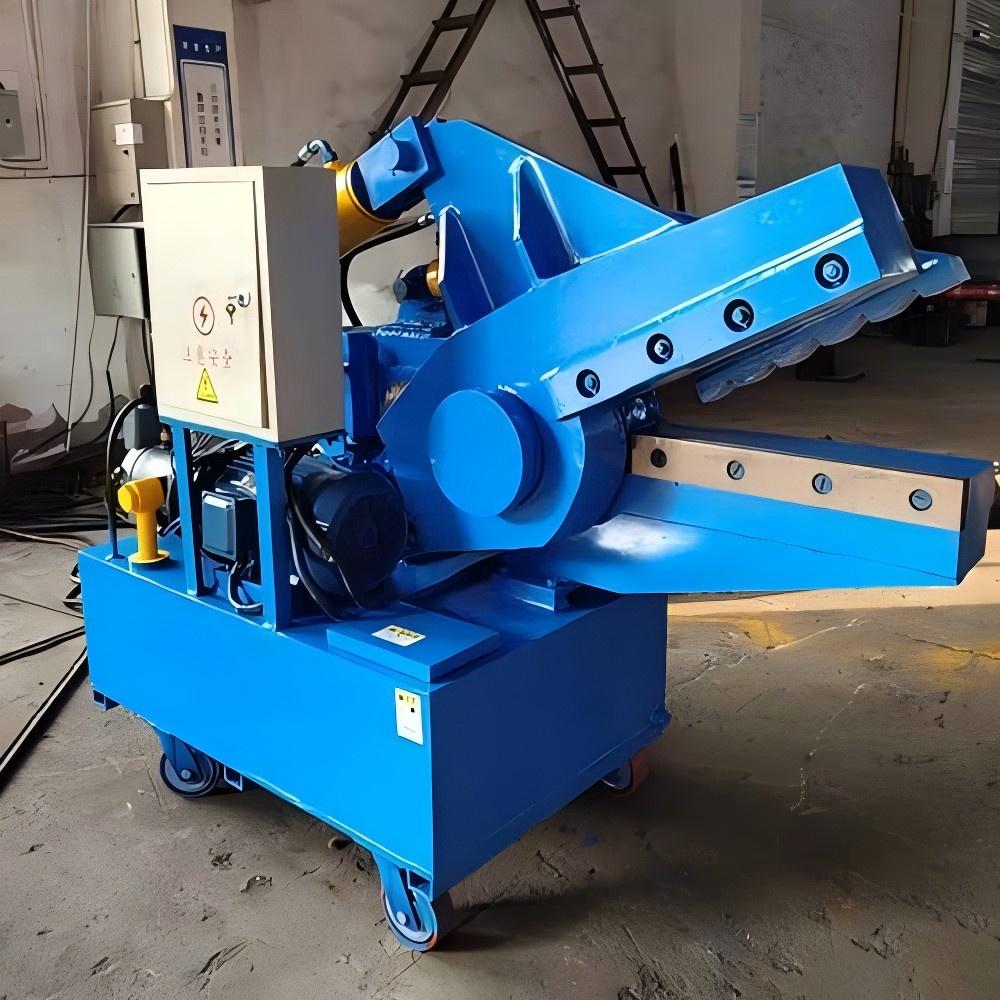
Podczas gdy hydraulika zapewnia moc, układ elektryczny zapewnia sterowanie, a konstrukcja mechaniczna zapewnia stabilność. W Kontrola konserwacyjna nożyc do złomu przez operatora, szafę elektryczną należy okresowo sprawdzać pod kątem gromadzenia się kurzu. Pył metalowy jest przewodzący; jeśli dostanie się do szafy elektrycznej, może spowodować zwarcia lub pożar. Upewnij się, że wszystkie drzwi szafy są szczelnie zamknięte, a wentylatory chłodzące działają prawidłowo.
Okablowanie i rury osłonowe należy sprawdzać pod kątem uszkodzeń mechanicznych. Na złomowisku spadający metal lub poruszające się maszyny często uderzają w nożyce. Jeśli rura osłonowa zostanie zgnieciona lub przewód się przetrze, może to prowadzić do przerywanych usterek, które są wyjątkowo trudne do zdiagnozowania. Operator powinni również upewnić się, że wszystkie śruby zaciskowe są dokręcone, ponieważ wibracje pochodzące z procesu cięcia mogą z czasem poluzować połączenia elektryczne, co prowadzi do łuku elektrycznego i awarii podzespołów.
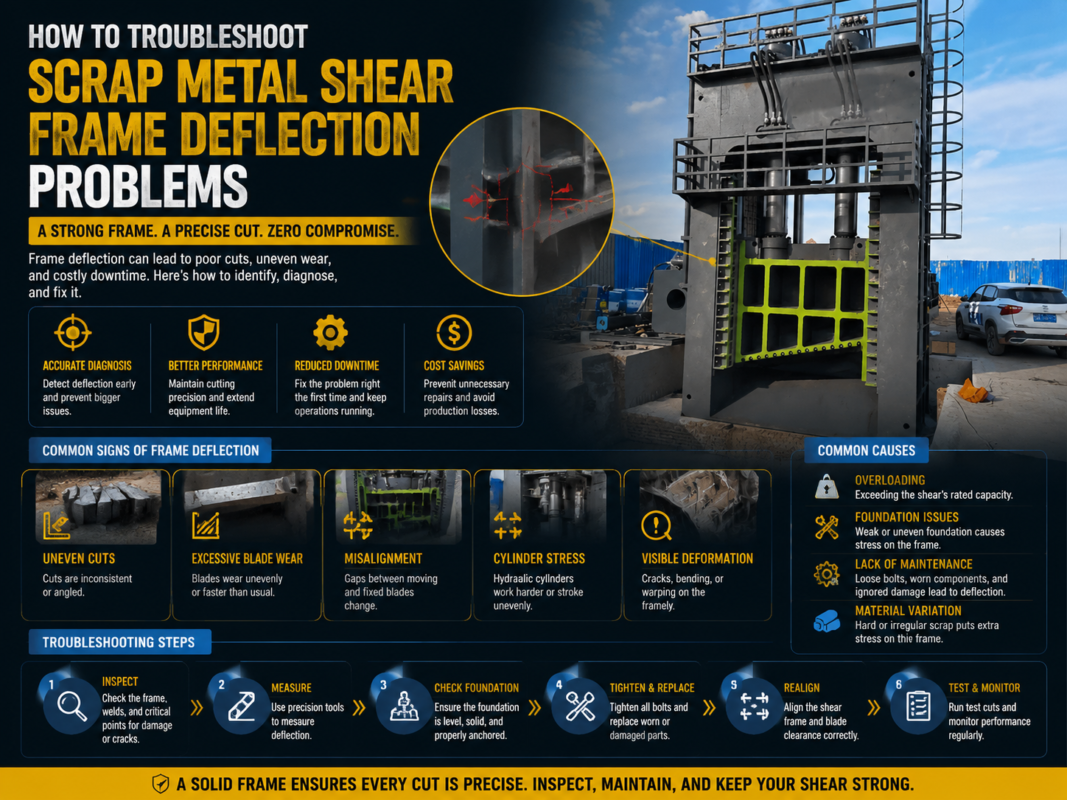
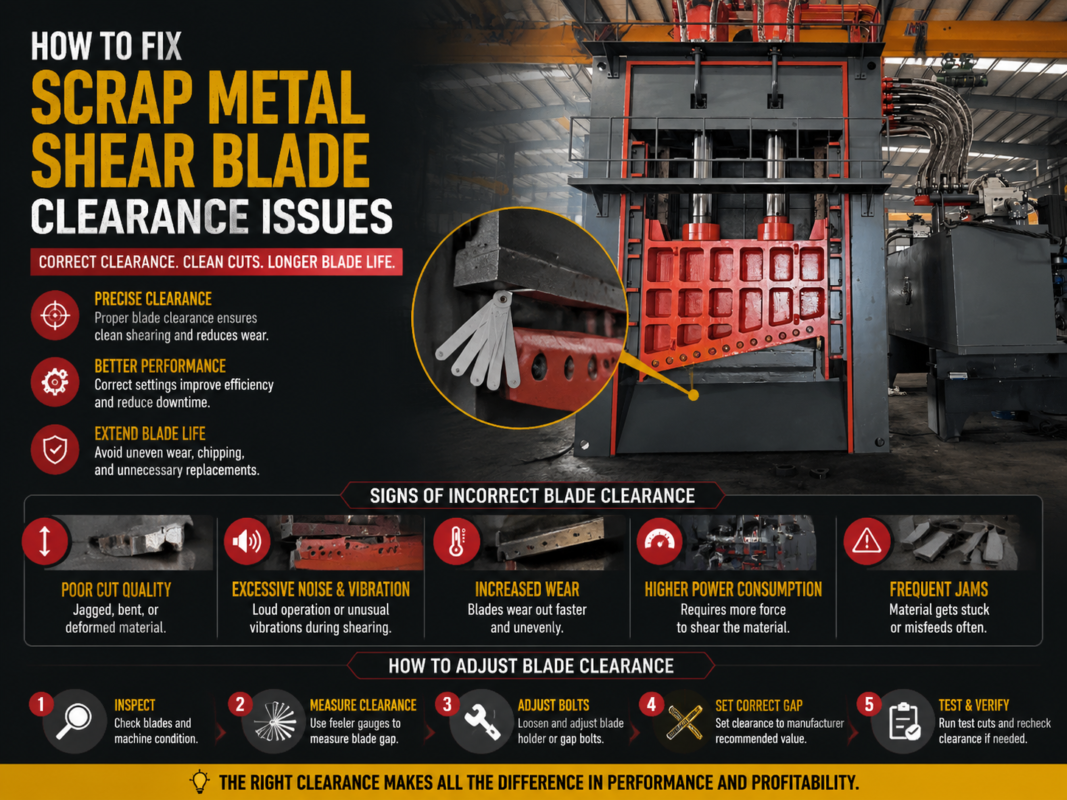
Mechanicznie szczelina między ostrzami (lub luz) jest najważniejszym pomiarem. Podczas pracy nożyc siły boczne mogą powodować nieznaczne przesunięcie się gniazd ostrzy. Jeśli szczelina stanie się zbyt szeroka, metal zamiast być przecinany będzie się “zaginał” między ostrzami, co może zablokować maszynę i uszkodzić sworzeń obrotowy. I odwrotnie, jeśli szczelina jest zbyt ciasna, ostrza mogą o siebie trzeć, powodując ekstremalne nagrzewanie i szybkie stępienie. Zgodnie z instrukcją HARSLE operatorzy powinni używać szczelinomierzy do sprawdzenia szczeliny w wielu punktach na całej długości ostrza.
Elementy zasobowe konstrukcyjne, w szczególności duże śruby mocujące ostrza oraz obudowę głównego sworznia przegubu, muszą być sprawdzane pod kątem dokręcenia. Śruby te są poddawane ogromnym obciążeniom udarowym. Poluzowana śruba ostrza może spowodować roztrzaskanie się ostrza podczas cięcia, co skutkuje wyrzuceniem odłamków o dużej prędkości w obszar roboczy. Użycie klucza dynamometrycznego w celu zweryfikowania, czy te elementy złączne spełniają specyfikacje producenta, jest kluczowym zadaniem wykonywanym co miesiąc. Dodatkowo należy sprawdzić główną ramę pod kątem wszelkich oznak pęknięć naprężeniowych, w szczególności w pobliżu mocowań siłowników i punktów obrotu.
Plan smarowania: Redukcja tarcia i zużycia
Smarowanie to najprostszy, a zarazem najczęściej pomijany aspekt konserwacji nożyc do złomu. Nożyce do złomu mają kilka punktów obrotu o wysokim ciśnieniu oraz powierzchni ślizgowych, które wymagają stałego smarowania, aby zapobiec kontaktowi metalu z metalem. Bez odpowiedniej warstwy smaru elementy te ulegną zatarciu, co doprowadzi do kosztownych napraw konstrukcyjnych. Kompleksowy plan smarowania określa każdą masniczkę smarową oraz wyszczególnia rodzaj środka smarnego i częstotliwość jego nakładania.
Główny sworzeń zwrotnicy jest najbardziej obciążonym łożyskiem w maszynie. Zazwyczaj należy go smarować co 4 do 8 godzin pracy. Podczas nakładania smaru operator powinien kontynuować pompowanie, aż czysty smar wypłynie z uszczelnień. To działanie “przepłukujące” zapewnia usunięcie wszelkich zanieczyszczeń lub opiłków metalu, które przedostały się do łożyska. Stosowanie automatycznego systemu smarowania może uprościć ten proces, ale operator musi nadal codziennie sprawdzać zbiornik, aby upewnić się, że nie jest pusty.
Prowadnice ślizgowe lub płyty zużywalne również wymagają uwagi. Powierzchnie te prowadzą ruchomitą szczękę i utrzymują wyrównanie ostrza. Powinny być pokryte smarem o wysokiej wytrzymałości i ekstremalnych ciśnieniach (EP), który jest w stanie wytrzymać działanie wycierające szczęki. Jeśli nożyce są używane na zewnątrz, środek smarny musi również wykazywać dobrą odporność na wodę, aby zapobiec jego zmyciu przez deszcz.
Ważne jest, aby używać smaru odpowiedniej klasy określonej przez firmę HARSLE. Użycie smaru ogólnego przeznaczenia w zastosowaniach wysokociśnieniowych, takich jak nożyce do złomu, spowoduje wyciśnięcie środka smarnego z łożyska, pozostawiając metalowe powierzchnie bez ochrony. Operator powinni również utrzymywać w czystości smarownicę i kalamitki; wpompowanie brudu do łożyska wraz ze smarem to pewny sposób na przyspieszenie zużycia. Przed podłączeniem smarownicy należy użyć czystej szmatki do wytrarcia każdej kalamitki.
Sygnały ostrzegawcze: Wczesne identyfikowanie problemów
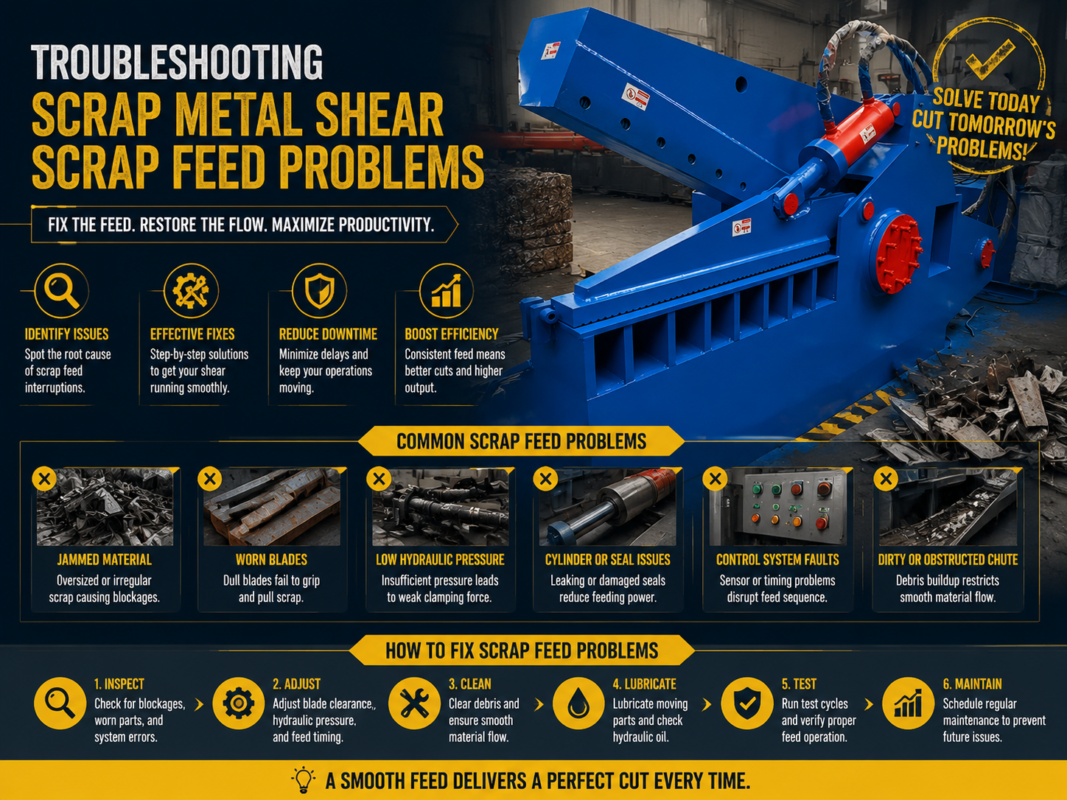
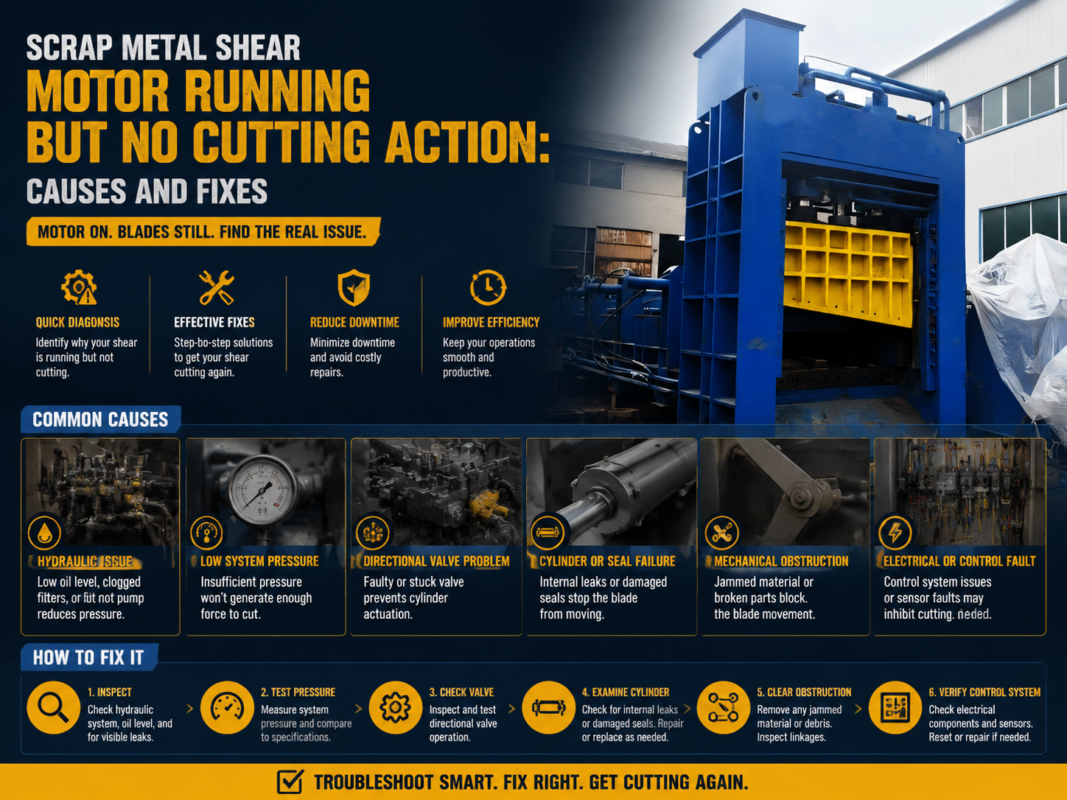
Doświadczony operator nabiera wyczucia maszyny, zauważając subtelne zmiany w jej zachowaniu. Zmiany te są często pierwszymi sygnałami ukrytego problemu. Na przykład, jeśli czas cyklu gilotyny zaczyna się wydłużać, może to wskazywać na uszkodzoną pompę hydrauliczną, zapchany filtr lub wewnętrzny wyciek w siłowniku. Monitorowanie czasu potrzebnego na pełny skok może pomóc w zidentyfikowaniu tych trendów, zanim staną się one krytyczne.
Nietypowe dźwięki to kolejne kluczowe narzędzie diagnostyczne. “Grzechotliwy” dźwięk podczas suwu cięcia często sugeruje, że do układu hydraulicznego dostało się powietrze lub że szczelina ostrza jest nieprawidłowa. Głośne buczenie silnika elektrycznego może wskazywać na asymetrię faz lub awarię łożyska w samym silniku. Jeśli maszyna wydaje huk na końcu suwu, poduszki hydrauliczne lub wyłączniki krańcowe mogą wymagać regulacji, aby zapobiec uderzaniu siłownika o dno z zbyt dużą siłą.
Wygląd ciętego metalu również dostarcza wskazówek. Jeśli cięcie jest wyszczerbione lub wykazuje ślady silnego zadzioru, ostrza są prawdopodobnie stępione lub luz jest zbyt duży. Jeśli metal wydaje się być rozerwany, a nie ścięty, może to oznaczać, że maszyna nie osiąga pełnego ciśnienia roboczego. Operator powinni również zwracać uwagę na “gąbczaste” elementy sterujące. Jeśli maszyna wydaje się mniej reagować na polecenia dźwigni lub przycisków, w przewodach sterujących może znajdować się powietrze lub występować problem z zaworami elektromagnetycznymi.
Ciepło to ostateczny, krytyczny sygnał. Operatorzy powinni od czasu do czasu (i w bezpieczny sposób) sprawdzać temperaturę elementów hydraulicznych. Określony zawór, który jest znacznie gorętszy niż reszta bloku zaworowego, może przeciekać wewnętrznie. Podobnie, gorąca obudowa łożyska na silniku lub głównym czopie wskazuje na brak smarowania lub nadchodzącą awarię. Zwracając uwagę na te sygnały, operatorzy mogą przejść z konserwacji reaktywnej na opiekę proaktywną, znacznie zwiększając czas bezawaryjnej pracy maszyny.
Tabela kompleksowego harmonogramu konserwacji
Aby pomóc operatorom w zarządzaniu tymi zadaniami, poniższa tabela przedstawia standardowy harmonogram konserwacji nożyc do złomu HARSLE. Należy pamiętać, że w przypadku maszyn pracujących na wiele zmian lub w skrajnie zapylonym środowisku intervals te mogą wymagać skrócenia.
| Częstotliwość | Komponent | Wymagane działanie |
|---|---|---|
| Codziennie | Olej hydrauliczny | Sprawdź poziom i temperaturę; skontroluj pod kątem wycieków. |
| Codziennie | Ostrza i obszar | Usuń zanieczyszczenia; wzrokowo sprawdź pod kątem wyszczerbień lub stępienia. |
| Codziennie | Systemy bezpieczeństwa | Przetestuj wyłączniki awaryjne, kurtyny świetlne i blokady bezpieczeństwa. |
| Co 8 godzin | Sworznie obrotowe | Nanieść smar EP do momentu wypłarcia starego. |
| Tygodniowo | Szczelina ostrza | Sprawdzić szczelinomierzem; w razie potrzeby wyregulować. |
| Tygodniowo | Elementy zasobów złącza | Sprawdzić moment dokręcenia śrub łopat i sworzni konstrukcyjnych. |
| Miesięcznie | Filtry hydrauliczne | Sprawdzić wskaźniki; w razie potrzeby wymienić. |
| Miesięcznie | Szafa elektryczna | Usuń kurz; sprawdź, czy nie ma luźnych połączeń. |
| 6 miesięcy | Olej hydrauliczny | Wykonaj analizę oleju; wymień, jeśli jest zanieczyszczony. |
| Rocznie | Pełny audyt systemu | Kompleksowy przegląd przez certyfikowanego technika. |
Często zadawane pytania (FAQ)
1. Jak często należy obracać lub przestawiać noże tnące?
Większość ostrzy do nożyc do złomu jest zaprojektowana z wieloma krawędziami tnącymi (zazwyczaj 2 lub 4). Ostrza należy obracać, gdy krawędź tnąca stanie się zaokrąglona lub wyszczerbiona bądź gdy zauważysz spadek wydajności cięcia. W przypadku większości operacji o dużej wydajności dzieje się tak co 200 do 500 godzin pracy, w zależności od przetwarzanego materiału.
2. Jaki rodzaj oleju hydraulicznego jest najlepszy do moich nożyc?
Zawsze należy korzystać z instrukcji obsługi operatora HARSLE, ale ogólnie stosuje się olej hydrauliczny przeciwzużyciowy ISO VG 46 lub 68. W ekstremalnie zimnych klimatach może być wymagany olej o niższej lepkości do pracy w zimie, aby zapewnić odpowiedni przepływ podczas rozruchu.
3. Dlaczego moje nożyce tracą moc cięcia?
Spadek mocy zazwyczaj przypisuje się jednej z trzech rzeczy: zużytej pompie hydraulicznej, która nie jest już w stanie utrzymać ciśnienia, wewnętrznemu wyciekowi w głównym siłowniku (powodującemu ominięcie uszczelnienia tłoka) lub zaworowi przelewowemu, który jest ustawiony zbyt nisko lub zablokował się w pozycji otwartej. Sprawdź manometr podczas cięcia, aby upewnić się, czy układ osiąga znamionowe ciśnienie w PSI.
4. Czy mogę spawać na ramie ścinającej, aby naprawić pęknięcia?
Spawanie ramy konstrukcyjnej gilotyny powinno być wykonywane wyłącznie przez certyfikowanego, profesjonalnego spawacza przy użyciu odpowiednich elektrod i procedur wstępnego podgrzewania. Rama jest wykonana z stali o wysokiej wytrzymałości, a niewłaściwe spawanie może utworzyć kruche strefy, które prowadzą do katastrofalnej awarii strukturalnej pod obciążeniem.
5. Skąd mam wiedzieć, czy mój olej hydrauliczny jest zanieczyszczony?
Najlepszym sposobem jest profesjonalna analiza oleju. Jednakże wizualne oznaki obejmują olej o mlecznym zabarwieniu (zanieczyszczenie wodą), ciemny i pachnący spalenizną (degradacja termiczna) lub z widocznym połyskiem (zanieczyszczenie cząstkami metalu). Jeśli wystątkiem którekolwiek z tych objawów, olej i filtry należy natychmiast wymienić.
6. Jaka jest prawidłowa szczelina między ostrzami w nożycach do złomu?
Idealna szczelina między ostrzami wynosi zazwyczaj od 0,2 mm do 0,5 mm, ale wartość ta różni się w zależności od grubości i rodzaju ciętego metalu. Należy zapoznać się z instrukcją obsługi konkretnego modelu. Zbyt duża szczelina jest główną przyczyną “zaginania się” materiału i zakleszczania maszyny.