Jak naprawić problem niewspółosiowości formy w hydraulicznej prasie brykietującej: kompleksowy przewodnik przemysłowy

Wprowadzenie do osiowania formy hydraulicznej brykieciarki
W świecie recyklingu metali i zarządzania odpadami przemysłowymi hydrauliczna brykieciarka stanowi fundament wydajności. Maszyny te zostały zaprojektowane do prasowania wiórów metalowych, strużyn i odpadów tokarskich w gęste, łatwe w obsłudze brykiety, co znacznie zmniejsza objętość i zwiększa wartość materiału złomowego. Jednak precyzja tego procesu w dużej mierze zależy od idealnego ustawienia matrycy i stempla prasującego. Gdy dochodzi do niewspółosiowości, wpływa to nie tylko na jakość brykietu; może to prowadzić do katastrofalnej awarii maszyny, zwiększonego zużycia uszczeleń hydraulicznych oraz znacznych przestojów.
Zrozumienie, jak Naprawa problemów z niewspółosiowością formy hydraulicznej brykieciarki jest kluczową umiejętnością zarówno dla inżynierów utrzymania ruchu, jak i operatorów maszyn. Niewspółosiowość objawia się często nierównomierną gęstością brykietu, nietypowymi hałasami podczas cyklu prasowania lub widocznym zużyciem po jednej stronie gniazda formy. Jeśli zostanie zignorowana, siły boczne generowane przez niewspółosiowy stempel mogą wygiąć kolumny prowadzące lub doprowadzić do pęknięcia obudowy głównego cylindra. Niniejszy poradnik ma na celu zapewnienie szczegółowej analizy technicznych przyczyn niewspółosiowości oraz procedur krok po kroku, które są wymagane do przywrócenia pełnej sprawności operacyjnej maszyny.
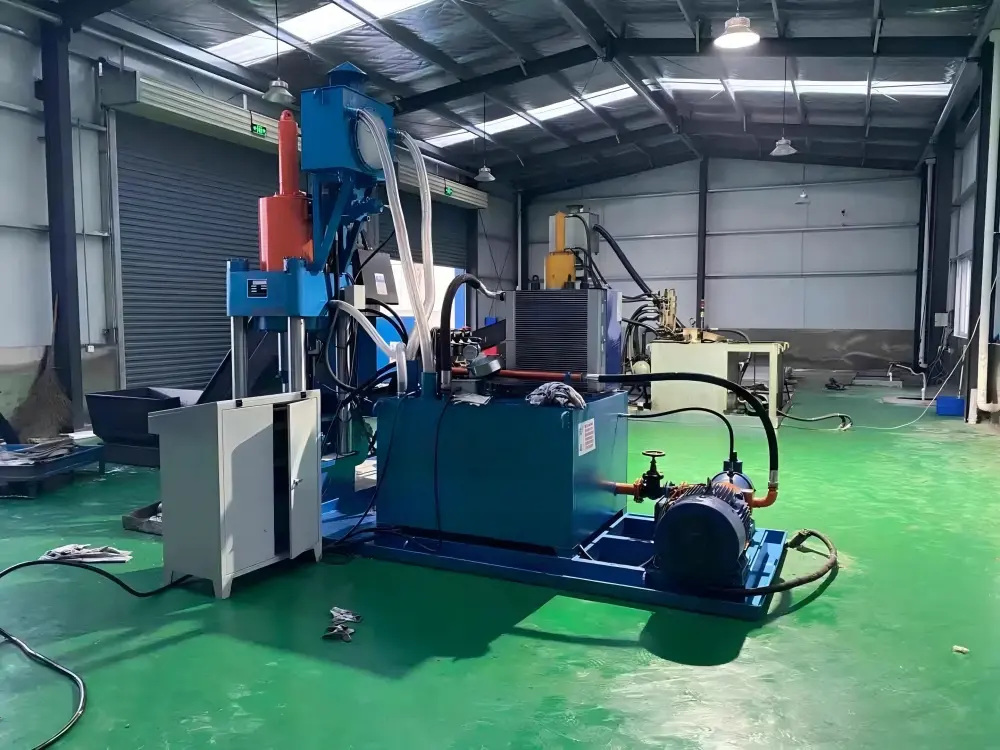
W HARSLE rozumiemy, że środowiska przemysłowe są wymagające. Kurz, wibracje i wahania temperatur sprzyjają przemieszczaniu się komponentów z ich fabrycznych pozycji. Przestrzegając rygorystycznego protokołu inspekcji i regulacji, możesz zagwarantować, że Twoja prasa brykietująca hydrauliczna nadal będzie wytwarzać brykiety o wysokiej gęstości przy minimalnym zużyciu energii. W tym artykule omówimy kluczowe kwestie, szczegóły techniczne oraz porady dotyczące wyboru, które są niezbędne do opanowania osiowości form i utrzymania sprzętu do obróbki metali w należytym stanie.
Kluczowe kwestie przed usunięciem nieosiowości formy
Przed przystąpieniem do regulacji mechanicznych kluczowe jest zrozumienie podstawowych czynników, które przyczyniają się do niewspółosiowości formy. Jedną z głównych kwestii jest integralność strukturalna korpusu maszyny. Przez lata pracy pod wysokim ciśnieniem nawet najbardziej solidne stalowe ramy mogą ulegać mikroskopijnym przesunięciom lub zmęczeniu materiału. Jeśli podstawa maszyny nie jest idealnie wypoziomowana, siła grawitacji działająca na ciężki górny suwak może powodować delikatne przechylenie, co prowadzi do stałego niewspółosiowości, której nie da się usunąć wyłącznie poprzez regulację formy.
Kolejnym kluczowym czynnikiem jest jakość i stan układu prowadzenia. Większość hydraulicznych brykieciarek wykorzystuje konstrukcję czterokolumnową lub dwukolumnową z tulejami z brązu lub kompozytowymi. Jeśli te tuleje ulegną zużyciu lub zawiedzie układ smarowania, w suwaku pojawi się “luz” lub ruch boczny. Ten ruch sprawia, że stempel wchodzi do matrycy pod kątem, powodując tarcie i potencjalne uszkodzenia. Zanim przystąpisz do próby naprawy osiowania, musisz upewnić się, że kolumny prowadzące są proste, a tuleje mieszczą się w określonych dopuszczalnych granicach tolerancji.
Rozszerzalność cieplna jest często pomijanym czynnikiem w warsztatach obróbki metali. Gdy olej hydrauliczny nagrzewa się podczas długiej zmiany, elementy maszyny rozszerzają się. Jeśli maszyna znajduje się w pobliżu źródła ciepła lub w przeciągu, może dojść do nierównomiernego rozszerzania. Może to spowodować przemieszczenie się formy o ułamki milimetra – co wystarczy, aby wywołać problemy w precyzyjnych zastosowaniach brykietowania. Zawsze przeprowadzaj ostateczną kontrolę osiowania, gdy maszyna osiągnie standardową temperaturę roboczą, aby uwzględnić te zmienne termiczne.
Na koniec należy wziąć pod uwagę przetwarzany materiał. Jeśli wióry metalowe są podawane nieregularnie lub zawierają duże, bite bryły, powstałe “obciążenie mimośrodowe” może spowodować, że suwak ulegnie wyosiowaniu podczas suwu kompresji. Zapewnienie spójnego, czystego podawania materiału jest równie ważne jak mechaniczne osiowanie samej maszyny. Bez usunięcia głównej przyczyny obciążenia mimośrodowego każda naprawa mechaniczna będzie miała charakter wyłącznie tymczasowy.
Szczegóły techniczne: Przewodnik krok po kroku dotyczący usuwania problemów z niewspółosiowością matrycy w hydraulicznej brykieciarce
1. Wstępna diagnostyka i czyszczenie
Pierwszym krokiem do Naprawa problemów z niewspółosiowością formy hydraulicznej brykieciarki to dokładnie wyczyszczony cały obszar formy. Pył metalowy, szlam olejowy i drobne wióry mogą przedostać się w powierzchnie montażowe stempla i matrycy, tworząc nierówne osadzenie. Użyj węża sprężonego powietrza pod wysokim ciśnieniem oraz przemysłowego odtłuszczacza, aby wyczyścić górną powierzchnię suwaka, dolną płytę podstawną oraz samą wnękę formy. Po wyczyszczeniu przeprowadz wzrokową inspekcję pod kątem “zatarć” lub błyszczących miejsc na bokach formy, które wskazują dokładnie, gdzie występuje niewspółosiowość.
Użyj czujnika zegarowego, aby zmierzyć bicie suwaka podczas jego ruchu w całym zakresie skoku. Przymocuj magnetyczną podstawę czujnika do korpusu i umieść końcówkę pomiarową przy suwaku. Podczas opuszczania suwaka obserwuj wskazówkę. Wszelkie odchylenia wykraczające poza specyfikację producenta (zazwyczaj od 0,05 mm do 0,1 mm) wskazują, że układ prowadnic lub mocowanie siłownika wymagają uwagi. To podejście oparte na danych gwarantuje, że nie zgadujesz, gdzie leży problem.
2. Regulacja słupków i tulei prowadzących
Jeśli czujnik zegarowy wykaże ruch boczny, winny jest prawdopodobnie system prowadzenia. Rozpocznij od sprawdzenia naciągu nakrętek kolumn prowadzących. W wielu przypadkach wibracje pochodzące z tysięcy cykli mogą poluzować te masywne elementy złączne. Jeśli nakrętki są dokręcone, sprawdź tuleje pod kątem zużycia. Jeśli wyczuwasz szczelinę między kolumną a tuleją lub jeśli widzisz widoczny kształt “księżyca” po jednej stronie, tuleje należy wymienić.
Podczas instalowania nowych tulei należy upewnić się, że są wprasowywane idealnie prosto. Wielu mechaników używa specjalistycznego narzędzia do osiowania, które nasuwa się na kolumny, aby upewnić się, że elementy górne i dolne są idealnie współosiowe. Smarowanie jest tutaj również kluczowe; należy upewnić się, że automatyczny układ smarowania dostarcza odpowiednią ilość oleju lub smaru do każdej kolumny. Sucha kolumna nagrzeje się, rozszerzy i zepnie, powodując pochylenie suwaka i niewspółosiowość formy.
3. Kalibracja równoległości stołu i suwaka
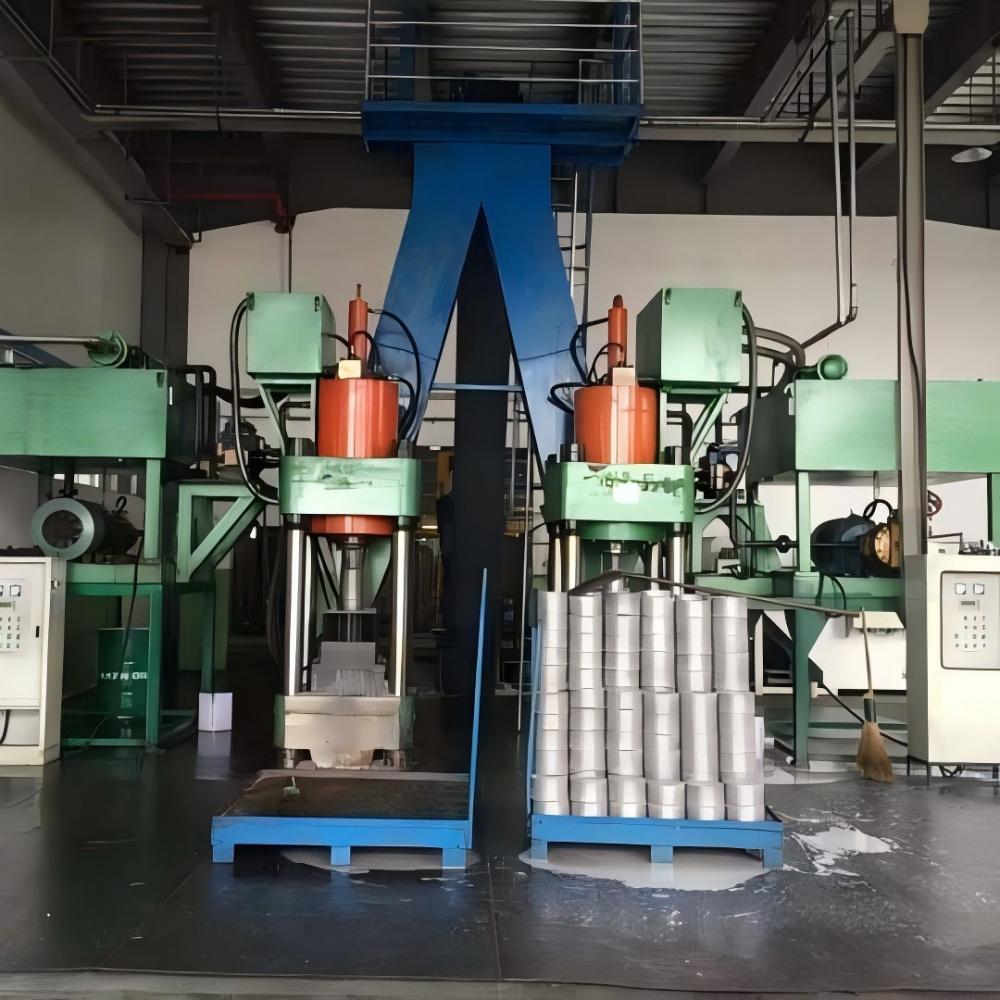
Równoległość jest fundamentem ustawienia formy. Powierzchnia górnego suwaka (mocowania stempla) musi być idealnie równoległa do dolnej płyty podstawnowej (mocowania matrycy). Aby to sprawdzić, należy użyć czterech precyzyjnie szlifowanych bloków o identycznej wysokości, umieszczonych w czterech rogach płyty podstawnowej. Powoli opuszczać suwak, aż zetknie się z blokami. Użyć szczelinomierzy, aby sprawdzić, czy występują szczeliny między suwakiem a blokami.
Jeśli występuje szczelina, może być konieczne podkładanie podkładek pod płytę stołu lub regulacja mocowania cylindra hydraulicznego. W niektórych zaawansowanych maszynach HARSLE cylinder jest zamontowany na regulowanych gniazdach sferycznych, które pozwalają na drobne korekty równoległości. Jeśli maszyna wykorzystuje układ wielocylindrowy, niewspółosiowość jest często powodowana brakiem synchronizacji. Sprawdź zawory proporcjonalne i ustawienia sterownika PLC, aby upewnić się, że oba cylindry wysuwają się z dokładnie taką samą prędkością i ciśnieniem.
4. Centrowanie stempla i matrycy
Gdy konstrukcja maszyny będzie wypoziomowana, możesz skupić się na samej formie. Większość form brykietujących składa się z tulei (matrycy) i stempla (obcinaka). Aby je wyśrodkować, poluzuj śruby mocujące dolnej matrycy na tyle, aby można było ją przesuwać za pomocą ciężkiego młotka. Opuść stempel w gniazdo matrycy ręcznie (używając trybu “krokowego” lub “konfiguracyjnego” na sterowniku). Stempel naturalnie zadziała jak trzpień centrujący.
Gdy stempel jest całkowicie włożony do matrycy, dokręć śruby mocujące matrycę w układzie gwiazdy, podobnie jak dokręca się nakrętki koła w samochodzie. Zapobiega to przemieszczaniu się matrycy w miarę dokręcania śrub do ostatecznego momentu obrotowego. Po dokręceniu cofnij stempel i sprawdź luz ze wszystkich stron za pomocą długiego szczelinomierza. Luz powinien być równomierny na całym obwodzie. W przypadku brykietowania wysokociśnieniowego luz ten wynosi często zaledwie 0,02 mm na stronę.
5. Sprawdzanie równowagi ciśnienia hydraulicznego
Czasami brak współosiowości nie ma charakteru mechanicznego, lecz hydrauliczny. Jeśli płyn hydrauliczny nie jest równomiernie rozprowadzany do głównego siłownika lub jeśli w jednej stronie układu uwięzione jest powietrze, suwak może się “zaciąć” lub pochylić pod obciążeniem. Odpowietrz układ hydrauliczny, aby usunąć wszelkie pęcherzyki powietrza. Sprawdź manometry podczas cyklu testowego; jeśli ciśnienie wzrasta nierównomiernie, sprawdź blok rozdzielacza pod kątem zatorów lub uszkodzonych zaworów zwrotnych.
Uszkodzona uszczelka wewnątrz głównego cylindra może również powodować wewnętrzny przepływ zwrotny, prowadzący do utraty siły po jednej stronie tłoka. Powoduje to, że siłownik zacina się lub przechyla po napotkaniu oporu wiórów metalowych. Jeśli wykluczono problemy mechaniczne, a forma nadal ulega niewspółosiowości pod wpływem ciśnienia, może być konieczna regeneracja cylindra, aby przywrócić równowagę sił.
Porada dotycząca wyboru: Wybór maszyny w celu zminimalizowania problemów z osiowaniem
Przy zakupie nowej hydraulicznej brykieciarki najlepszym sposobem na poradzenie sobie z niewspółosiowością jest wybranie maszyny zaprojektowanej tak, aby jej zapobiegać. W firmie HARSLE kładziemy nacisk na sztywność konstrukcyjną i precyzję wykonania w każdym produkowanym przez nas urządzeniu. Oto kluczowe cechy, na które należy zwrócić uwagę przy wyborze maszyny, która zminimalizuje przyszłe problemy z ustawieniem:
| Funkcja | Znaczenie dla dopasowania | Zalety HARSLE |
|---|---|---|
| Czterokolumnowy projekt | Zapewnia maksymalną stabilność i jest bardziej odporna na siły boczne niż konstrukcje typu C-frame. | Kolumny o wysokiej wytrzymałości pokryte chromem zapewniające doskonałą odporność na zużycie. |
| System sterowania PLC | Umożliwia precyzyjne monitorowanie położenia suwaka i synchronizację nacisku. | Zintegrowany sterownik PLC Siemens lub Schneider z diagnostyką błędów w czasie rzeczywistym. |
| Automatyczne smarowanie | Zapewnia stałe smarowanie tulei prowadzących, redukując przechył wywołany tarciem. | Centralne smarowanie automatyczne z sygnalizacją niskiego poziomu. |
| Wytrzymały wałek treningowy | Zapobiega wyginaniu się podstawy pod wpływem ogromnego tonażu wymaganego do brykietowania. | Grube płyty stalowe odprężone w celu zapewnienia długoterminowej stabilności wymiarowej. |
Poza specyfikacją techniczną maszyny weź pod uwagę łatwość konserwacji. Czy śruby mocujące formę są łatwo dostępne? Czy producent zapewnia jasne instrukcje dotyczące centrowania matrycy? Maszyna, którą łatwo serwisować, ma znacznie większe szanse na utrzymanie w idealnym osiowości przez personel utrzymania ruchu. Maszyny HARSLE są projektowane z myślą o operatorze i charakteryzują się swobodnym dostępem do krytycznych punktów regulacji oraz czytelnymi oznaczeniami specyfikacji momentu dokręcania.
Na koniec poszukaj maszyn oferujących “zabezpieczenie przeciążeniowe”. Jeśli do formy dostanie się ciał obce (takie jak śruba ze stali hartowanej), system zabezpieczenia przed przeciążeniem zatrzyma maszynę, zanim powstała siła mimośrodowa zdąży wygiąć kolumny prowadzące lub doprowadzić do mimośrodowości formy. Ta funkcja bezpieczeństwa może zaoszczędzić dziesiątki tysięcy dolarów na kosztach napraw w okresie eksploatacji urządzenia.
FAQ: Rozwiązywanie problemów z formami do hydraulicznej brykieciarki
Dlaczego matryca mojej brykieciarki przesuwa się po kilku godzinach użytkowania?
Jest to zazwyczaj spowodowane rozszerzalnością cieplną lub niedostatecznym momentem dokręcenia śrub. W miarę nagrzewania się maszyny metal rozszerza się. Jeśli śruby nie są dokręcone z odpowiednią siłą (w stopofuntach), siły rozszerzania mogą pokonać tarcie utrzymujące formę na miejscu. Upewnij się, że używasz śrub wysokiej jakości (klasa 12.9) oraz wyskalowanego klucza dynamometrycznego. Dodatkowo sprawdź, czy fundament maszyny nie wibruje nadmiernie, co może powodować “przesuwanie się” formy z właściwej pozycji.
Czy mogę naprawić przesuniętą formę, podkładając podkładkę tylko z jednej strony?
Stosowanie podkładek dystansowych to powszechna tymczasowa metoda naprawy, ale należy jej używać z ostrożnością. Jeśli sam siłownik jest przechylony, dopasowanie matrycy za pomocą podkładek do tego pochylenia pozwoli na produkowanie brykietów, ale nadal będzie wywierać naprężenia boczne na uszczelnienia hydrauliczne i tuleje prowadzące. Zawsze lepiej jest znaleźć przyczynę źródłową – niezależnie od tego, czy jest to zużyta tuleja, czy wypaczona podstawa – i usunąć ją, zamiast używać podkładek do zamaskowania problemu.
Jak często powinienem sprawdzać współosiowość mojej hydraulicznej brykietownicy?
W przypadku operacji na dużą skalę realizowanych w wielu zmianach, szybka kontrola wzrokowa powinna być przeprowadzana codziennie. Pełna kontrola osiowania za pomocą czujnika zegarowego i szczelinomierza powinna stanowić część miesięcznego harmonogramu konserwacji zapobiegawczej. W przypadku zmiany formy w celu produkcji brykietów o innym rozmiarze, podczas instalacji nowego osprzętu należy przeprowadzić pełną procedurę osiowania.
Jakie są oznaki niewspółosiowości formy przed jej awarią?
Wczesne objawy ostrzegawcze obejmują nierównomierny “nadlew” (nadmiar materiału) wokół krawędzi brykietu, piszczący lub jęczący dźwięk podczas suwu prasowania oraz nierównomierne nagrzewanie się kolumn prowadzących. Jeśli jedna kolumna jest znacznie gorąca w dotyku niż pozostałe, prawdopodobnie przejmuje większe obciążenie z powodu niewspółosiowości. Monitorowanie tych objawów może pomóc w Naprawa problemów z niewspółosiowością formy hydraulicznej brykieciarki zanim doprowadzą do kosztownych napraw.
Wniosek
Utrzymanie idealnego ustawienia formy jest najważniejszym czynnikiem w przedłużaniu żywotności prasy hydraulicznej do brykietowania oraz zapewnieniu jakości produktów z recyklingu metali. Podczas gdy proces do Naprawa problemów z niewspółosiowością formy hydraulicznej brykieciarki wymaga cierpliwości i precyzji, a nagrodą jest maszyna, która pracuje płynniej, ciszej i wydajniej. Rozumiejąc zależność między systemem prowadnic, bilansem hydraulicznym a osadzeniem formy, możesz przekształcić swoją rutynę konserwacyjną z reaktywnej w proaktywną.
W HARSLE zobowiązujemy się do dostarczania nie tylko najwyższej jakości sprzętu do obróbki metali, ale także wiedzy niezbędnej do utrzymania tego sprzętu w najlepszym stanie technicznym. Niezależnie od tego, czy masz do czynienia z niewielką zmianą gęstości brykietu, czy z poważnym problemem z kolumną prowadzącą, postępowanie zgodnie z krokami technicznymi opisanymi w tym przewodniku pomoże Ci przywrócić dokładność maszyny. Pamiętaj, że dobrze wypoziomowana maszyna to zyskowna maszyna. Zainwestuj czas w precyzję już dziś, a Twoja prasa brykietująca hydraulicznymi zapewni niezawodną pracę przez długie lata.