Guida alla risoluzione dei problemi delle presse verticali: problemi comuni e soluzioni rapide

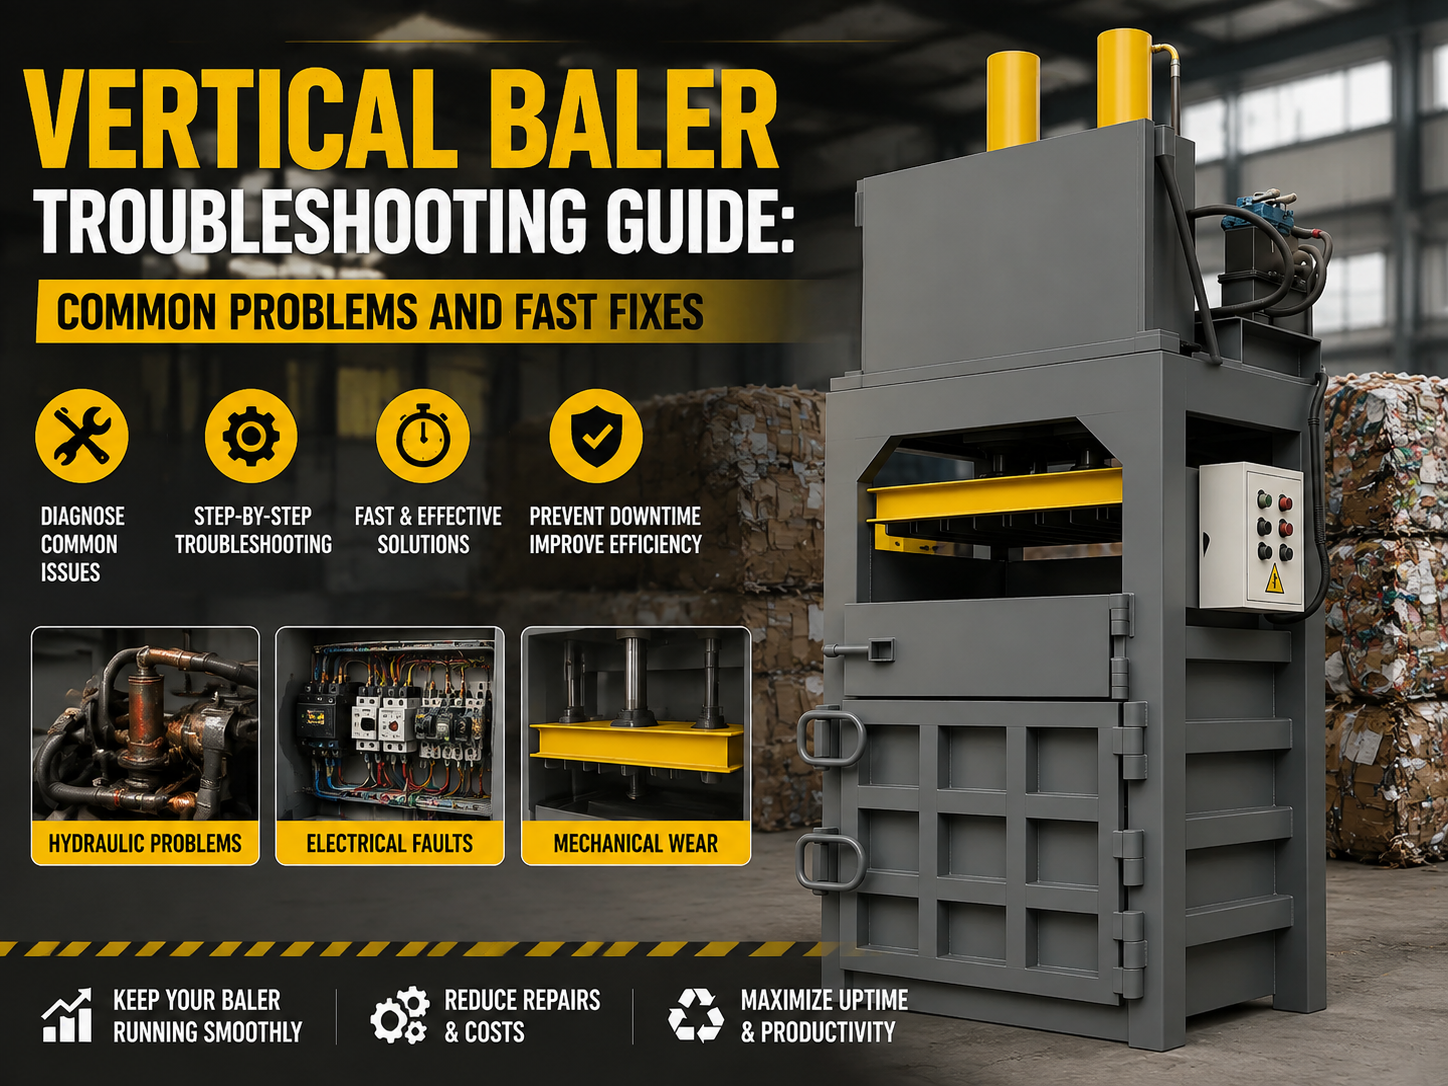
Guida alla risoluzione dei problemi delle presse verticali: problemi comuni e soluzioni rapide
Nel frenetico mondo della gestione dei rifiuti industriali e della lavorazione dei metalli, i tempi di inattività sono i nemici della produttività. Una pressa per balle verticale è un'infrastruttura fondamentale progettata per comprimere materiali di scarto ingombranti in blocchi gestibili e trasportabili. Quando queste macchine subiscono guasti, l'intero flusso di lavoro può bloccarsi completamente. Questa esauriente Guida alla risoluzione dei problemi delle presse verticali: problemi comuni e soluzioni rapide è concepita per fornire al vostro team di manutenzione le conoscenze necessarie per diagnosticare rapidamente i problemi e ripristinare l'efficienza operativa.
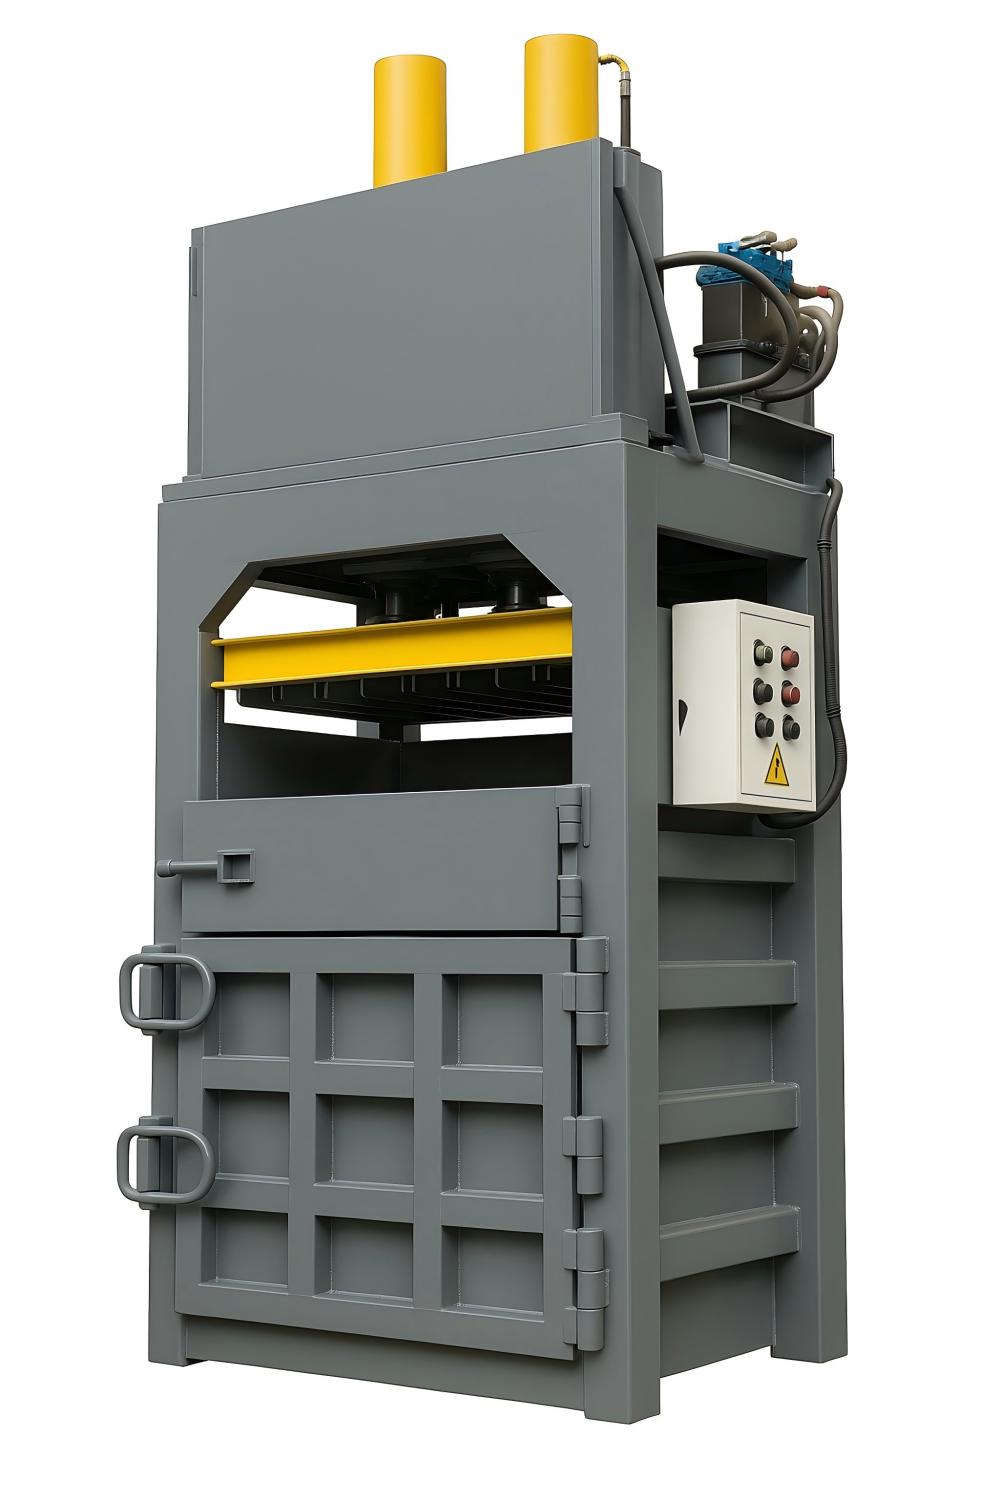
Considerazioni chiave per la manutenzione delle presse verticali
Prima di addentrarsi nei guasti meccanici specifici, è essenziale stabilire una cultura di manutenzione proattiva. Risoluzione dei problemi delle imballatrici verticali: problemi comuni e soluzioni rapide iniziano con la comprensione delle prestazioni di base della macchina. Gli operatori dovrebbero essere addestrati a eseguire un'ispezione visiva all'inizio di ogni turno. Controllare la presenza di perdite idrauliche, cablaggi allentati o rumori insoliti durante il ciclo iniziale può prevenire guasti catastrofici più tardi nel corso della giornata.
I fattori ambientali svolgono un ruolo significativo nella longevità delle macchine. Le presse verticali installate in ambienti difficili, come quelli esposti a temperature estreme, polvere o trucioli metallici corrosivi, richiedono una lubrificazione più frequente e sostituzioni dei filtri. Assicurarsi che l'area circostante la pressa sia mantenuta libera da detriti, poiché l'accumulo può interferire con i sensori di sicurezza e il movimento della piastra di compressione.
La sicurezza deve essere sempre la considerazione primaria durante qualsiasi attività di risoluzione dei problemi. Prima di aprire qualsiasi pannello o tentare di eliminare un inceppamento, assicurarsi che la macchina sia bloccata e contrassegnata (LOTO). Non bypassare mai gli interblocchi di sicurezza o le barriere fotoelettriche per accelerare il processo di risoluzione dei problemi, poiché si tratta di componenti critici progettati per proteggere il personale dall'immenso दबाव generato dal sistema idraulico.
La documentazione è la spina dorsale di una manutenzione efficace. Conserva un registro dettagliato di ogni intervento di assistenza, inclusi la data, il problema specifico riscontrato, i componenti sostituiti e il tecnico che ha eseguito il lavoro. Nel tempo, questi dati riveleranno schemi, come un componente specifico che si guasta prematuramente, permettendoti di passare da riparazioni reattive a strategie di manutenzione predittiva.
Dettagli tecnici: Diagnosi dei guasti idraulici ed elettrici
Il cuore di qualsiasi pressa verticale è il suo impianto idraulico. Quando il piatto di compressione non si muove o manca della forza necessaria per comprimere il materiale, la pompa idraulica o i livelli del fluido sono solitamente i colpevoli. Iniziate controllando il livello dell'olio idraulico nel serbatoio. Se l'olio è basso, la pompa potrebbe aspirare aria, causando cavitazione, che può danneggiare permanentemente il gruppo della pompa. Utilizzate sempre il grado di fluido idraulico consigliato dal produttore per garantire una viscosità ottimale.
I problemi elettrici si manifestano spesso come funzionamento intermittente o mancato avvio completo. Se il pannello di controllo non risponde, controllare prima i pulsanti di arresto di emergenza. È comune che un arresto di emergenza venga premuto accidentalmente o che l'interruttore di un cancello di sicurezza sia leggermente disallineato. Utilizzare un multimetro per verificare che l'alimentazione raggiunga la scheda di controllo e che i fusibili non siano scattati a causa di un picco di tensione o di un sovraccarico del motore.
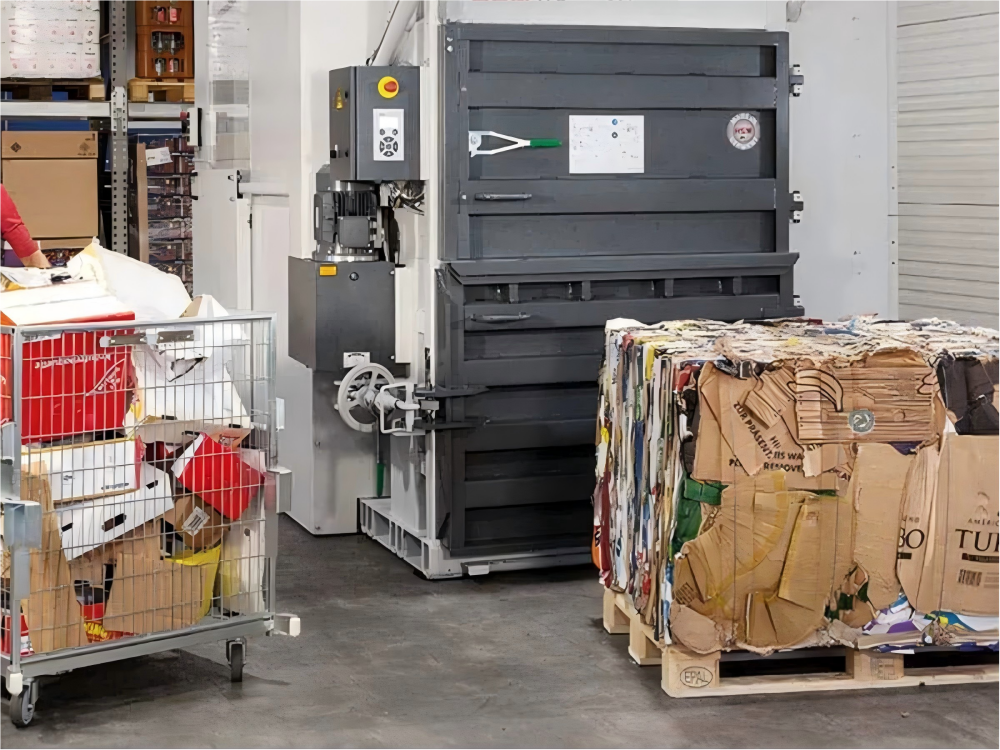
La calibrazione del pressostato è un'altra area tecnica che richiede precisione. Se la raccoglitrice-imballatrice non raggiunge la densità di imballaggio desiderata, il pressostato potrebbe essere impostato su un valore troppo basso. Al contrario, se il motore si ferma durante la corsa di compressione, l'impostazione della pressione potrebbe essere troppo alta, causando il superamento della capacità nominale del sistema. Regolare queste impostazioni con piccoli incrementi e testare il ciclo dopo ogni regolazione per trovare il punto ottimale per il proprio tipo di materiale specifico.
I sigilli dei cilindri sono soggetti a usura nel tempo, soprattutto nelle operazioni ad alto volume. Un cilindri che perde causerà lo spostamento della piastra o la perdita di pressione durante il ciclo di sosta. Se notate olio che trasuda attorno all'asta del cilindro, è ora di programmare la sostituzione del kit di guarnizioni. Ignorare questo problema porterà a una perdita di pressione idraulica e a una potenziale contaminazione dell'area di lavoro circostante.
Procedure diagnostiche avanzate
Quando la risoluzione dei problemi standard fallisce, i tecnici devono eseguire un controllo sistematico delle valvole di controllo direzionale. Queste valvole gestiscono il flusso del fluido idraulico verso il cilindro. Se una valvola è bloccata in una posizione parzialmente aperta, il piano di stampa potrebbe muoversi lentamente o non riuscire a mantenere la pressione. Inoltre, ispezionare i tubi flessibili idraulici per rilevare segni di gonfiore, crepe o abrasione esterna. Anche una piccola perdita a foro di spillo può causare un calo di pressione significativo, rendendo la pressa per balle inefficace.
Per i sistemi elettrici, controllare i contattori e i relè all'interno del quadro elettrico. Nel tempo, questi componenti possono accumulare polvere o presentare usura dei contatti, portando a una scarsa conducibilità elettrica. La pulizia di questi contatti con un detergente approvato per contatti elettrici può spesso risolvere i problemi di avviamento intermittente. Se la macchina emette un ronzio ma non si muove, il salvamotore potrebbe non riuscire a inserire tutte e tre le fasi di alimentazione, il che rappresenta un rischio critico per la sicurezza che richiede un intervento professionale immediato.
Comuni scenari di risoluzione dei problemi
- Il rullo non ritorna: Verificare la presenza di detriti che bloccano le guide o una valvola di controllo direzionale difettosa.
- Funzionamento rumoroso della pompa: Spesso indica bassi livelli dell'olio, un filtro di aspirazione intasato o aria intrappolata nelle linee idrauliche.
- Rottura del filo per balle: Generalmente causato dal riempimento eccessivo della camera o dall'utilizzo di un filo che non soddisfa i requisiti di resistenza alla trazione per il materiale da imballare.
- Errori della barriera ottica di sicurezza: Pulisci le lenti con un panno non abrasivo; polvere o detriti provocano spesso false interruzioni.
- Dimensione delle balle incoerente: Controllare i finecorsa che controllano la distanza di corsa del piano; questi potrebbero essersi spostati a causa delle vibrazioni.
Consigli per la scelta: Come scegliere la pressa per balle adatta alle proprie esigenze
La scelta dell'attrezzatura giusta è il primo passo per evitare la necessità di una risoluzione continua dei problemi. Quando si valutano le presse verticali, considerare il volume e il tipo di materiale che si intende trattare. Una pressa progettata per cartone leggero si guasterà rapidamente se utilizzata per rottami metallici di grosso spessore. HARSLE offre una gamma di macchine su misura per specifiche esigenze industriali, garantendo che l'integrità strutturale della pressa corrisponda alle richieste del vostro impianto.
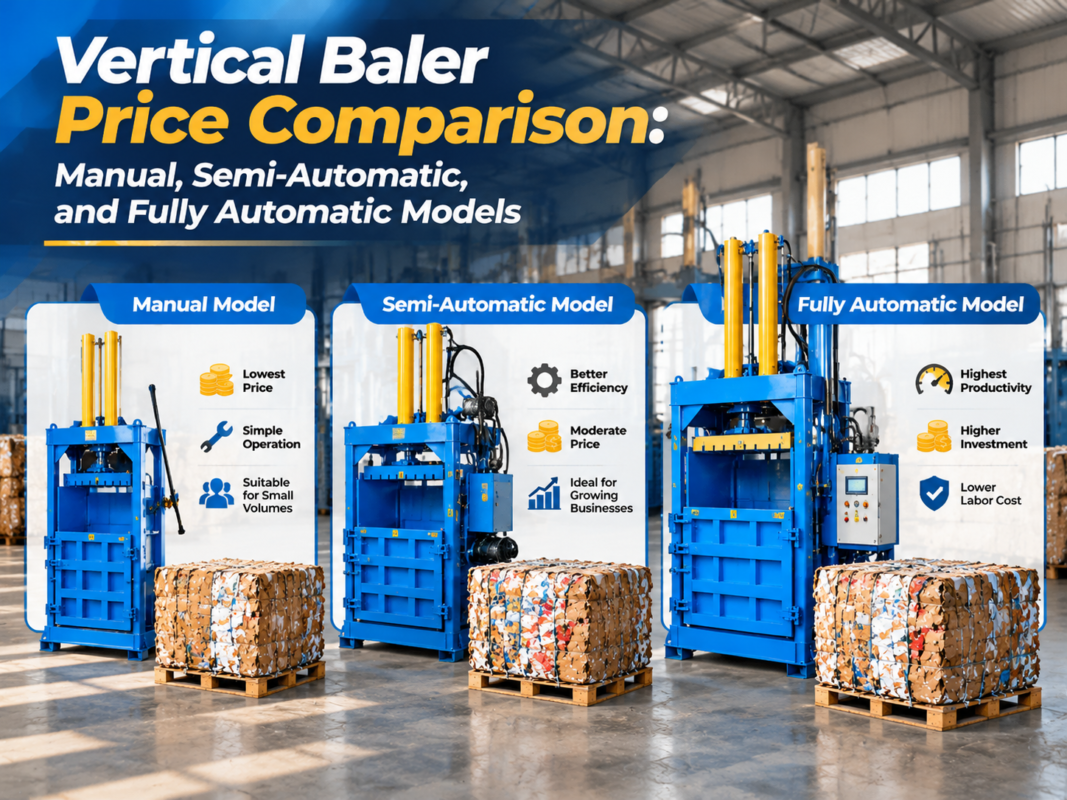
Considera il tempo di ciclo e la capacità di forza. Se la tua operazione richiede una produttività elevata, cerca modelli con velocità del motore più elevate e cilindri idraulici più grandi. Sebbene queste macchine possano avere un costo iniziale più elevato, la riduzione delle ore di lavoro e della frequenza di manutenzione offre un ritorno sull'investimento superiore nel corso della vita dell'apparecchiatura. Consulta sempre un rappresentante HARSLE per abbinare le specifiche della macchina alla tua produzione di rifiuti prevista.
Anche l'ergonomia e la facilità d'uso sono fondamentali. Una macchina difficile da caricare o da azionare provocherà l'affaticamento dell'operatore e, inevitabilmente, un uso improprio. Cercate caratteristiche come l'espulsione automatica delle balle, interfacce di controllo di facile utilizzo e chiari indicatori di sicurezza. Queste caratteristiche non solo migliorano l'efficienza, ma riducono anche la probabilità di errore umano, che è una delle principali cause di danni meccanici in ambiente industriale.
Infine, valuta la disponibilità di pezzi di ricambio e supporto tecnico. Una macchina vale tanto quanto il servizio che la sostiene. HARSLE fornisce una documentazione approfondita e una catena di approvvigionamento solida per i pezzi di ricambio, garantendo che, quando un componente giunge al termine della sua vita utile, tu possa reperire rapidamente un sostituto e ridurre al minimo i tempi di inattività.
FAQ: Risoluzione dei problemi della pressa verticale
Q: Con quale frequenza devo cambiare l'olio idraulico nella mia pressa verticale?
A: Generalmente, l'olio idraulico dovrebbe essere cambiato ogni 1.000-2.000 ore di funzionamento, o una volta all'anno, a seconda dell'intensità di utilizzo e delle condizioni ambientali. Controllare sempre il colore e la limpidezza dell'olio; se appare lattiginoso o scuro, sostituirlo immediatamente.
D: Perché la mia pressa si ferma a metà ciclo?
A: Si tratta spesso dell'attivazione di una funzione di sicurezza. Controllare il cancelletto di sicurezza, i pulsanti di arresto di emergenza e le barriere fotoelettriche. Se questi sono liberi, verificare la presenza di un sovraccarico termico sul motore, che potrebbe essere scattato a causa di un calore eccessivo o di un blocco meccanico.
D: Posso usare qualsiasi tipo di filo per la mia imballatrice?
A: No. È necessario utilizzare il calibro e la resistenza alla trazione del filo specificati dal produttore. L'uso di un filo errato può causare l'espansione della mazzetta, la rottura del filo e potenziali lesioni agli operatori.
D: Cosa devo fare se il piano di stampa è storto?
A: Un piano di stampa disallineato indica solitamente pattini di guida usurati o uno stelo del cilindro piegato. Ispezionare le guide per rilevare la presenza di detriti o danni. Se le guide sono pulite, potrebbe essere necessario regolare o sostituire i pattini di guida per garantire che il piano si muova verticalmente senza incepparsi.
Come posso prevenire le perdite idrauliche?
A: Ispezionare regolarmente tutti i raccordi e i tubi flessibili per individuare eventuali segni di trafilamento. Serrare con cura i collegamenti allentati, ma senza esagerare, poiché ciò potrebbe danneggiare le guarnizioni. Assicurarsi che il sistema idraulico non funzioni al di sopra dei valori di pressione raccomandati.
Conclusione
La padronanza della risoluzione dei problemi delle imballatrici verticali: problemi comuni e soluzioni rapide è un processo continuo che combina conoscenza tecnica, manutenzione regolare e un impegno per la sicurezza. Comprendendo i sistemi idraulici ed elettrici delle vostre apparecchiature HARSLE, potete evitare che piccoli problemi si trasformino in costose riparazioni. Ricordate che la longevità della vostra macchina è direttamente proporzionale alla cura che vi dedicate. Dalle ispezioni giornalizie alla manutenzione professionale programmata, ogni azione intrapresa contribuisce a un ambiente di lavorazione dei metalli più efficiente, sicuro e produttivo. Se riscontrate un problema che supera le vostre capacità di manutenzione interna, non esitate a contattare il nostro team di supporto tecnico per una guida esperta e parti di ricambio originali. Investire oggi nella salute dei vostri macchinari garantisce la continua redditività e il successo operativo della vostra struttura domani.