Extrusion hydraulique directe et indirecte
Presse à extruder l'aluminium Production de profils de précision
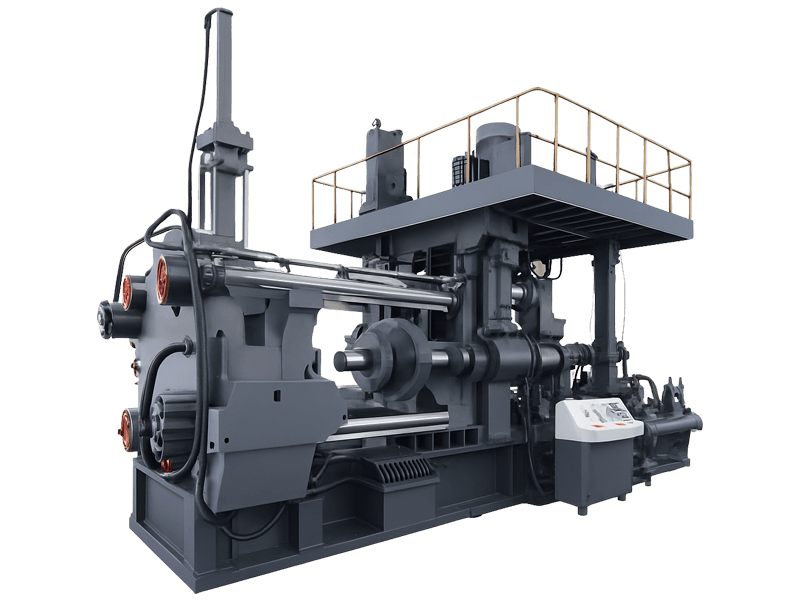
Une presse hydraulique robuste conçue pour l'extrusion à chaud directe et indirecte de billettes en alliage d'aluminium en profilés, tubes, tiges, barres et profilés creux complexes, offrant une précision dimensionnelle, un changement rapide de filière et un rendement de production constant pour la fabrication d'aluminium architectural, automobile, aérospatial et industriel.
500–14,000 t
Plage de force de vérin
88–356 mm
Plage de diamètre des billettes
400–500 °C
Température de préchauffage de la billette
Jusqu'à 100 :1
Rapport d'extrusion maximal
Aperçu du produit
Ingénierie conçue pour la précision dimensionnelle
L'extrusion de l'aluminium exige une constance absolue de la force du vérin, de la température de la billette, de la vitesse d'extrusion et de l'alignement de la filière ; tout écart se traduit par une dérive dimensionnelle, des défauts de surface et une défaillance de la filière. Les presses d'extrusion ARZIR intègrent un système hydraulique à haute force, une unité de coulissement de filière de précision, un chargeur de billettes automatisé et une gestion de cycle commandée par API dans un bâti de presse rigide unique conçu pour maintenir les tolérances à travers des millions de cycles de production.
Système de vrin hydraulique à haute force
Un vérin hydraulique de précision transmet uniformément toute la force de pressage nominale sur toute la surface de la billette pendant toute la course d'extrusion. Des soupapes proportionnelles asservies par servomoteur maintiennent une vitesse d'extrusion constante, garantissant l'épaisseur des parois du profilé et les tolérances dimensionnelles du premier au dernier mètre.
Glissière et alignement de matrice de précision
L'unité de glissière de filière positionne la filière avec une précision submillimétrique par rapport à l'alésage du conteneur à chaque cycle. Le serrage hydraulique de la filière la verrouille sous la charge complète de la press sans aucune déflexion. Un magasin de stockage de filières chauffé maintient la température de la filière entre les cycles, éliminant les rebuts de démarrage à froid et réduisant le temps nécessaire pour obtenir le premier profil conforme aux spécifications.
Chargeur de billettes automatisé
Le chargeur de billettes transfère les billettes chauffées du four vers le conteneur de la presse avec un timing et un alignement réguliers — maintenant la température de la billette au moment de l'extrusion à ±5 °C près. Le chargement automatisé élimine la variabilité du temps de cycle, réduit l'exposition de l'opérateur à la chaleur et se synchronise avec le cycle d'extrusion de l'automate programmable (API) pour une utilisation maximale de la presse.
Modes d'extrusion directe et indirecte
Les presses ARZIR prennent en charge l'extrusion directe et indirecte sur le même bâti. Le mode indirect élimine le frottement entre la billette et le conteneur, ce qui réduit la force de pressage requise jusqu'à 40%, abaisse la température d'extrusion, prolonge la durée de vie du chemisage du conteneur et améliore la qualité de surface ainsi que le rendement — ce qui est particulièrement précieux pour les alliages à haute résistance des séries 2xxx et 7xxx.
Gestion du cycle de production des automates programmables
Un API entièrement intégré contrôle l'ensemble du cycle de la presse — chargement de la billette, fermeture du conteneur, avance du vérin, rampe de vitesse d'extrusion, cisaillement de la chute, recul du conteneur et séquence de changement de filière. L'enregistrement des données en temps réel de la force du vérin, de la vitesse d'extrusion, de la température de la billette et du temps de cycle permet l'optimisation du processus, la traçabilité de la qualité et la maintenance prédictive.
Système de changement rapide d'outils
Un changeur de matrices automatisé avec un magasin de stockage de matrices préchauffées réduit le changement de matrice à moins de cinq minutes. Les porte-matrices à dégagement rapide et le serrage hydraulique éliminent la manipulation manuelle des matrices à la température de la presse. Un changement rapide est le principal facteur déterminant du taux global de rendement synthétique (TRS) des presses d'extrusion sur les lignes de production à grand mélange exécutant plusieurs SKU de profilés par équipe.
Données techniques
Spécifications représentatives
Les chiffres ci-dessous représentent des plages de configuration typiques pour les presses à extruder l'aluminium hydrauliques ARZIR pour les classes de tonnage standard. Les spécifications finales sont configurées en fonction de l'alliage de la matière première, du diamètre de la billette, de l'alésage du conteneur, du taux d'extrusion maximal, du temps de cycle cible et de la disposition de la ligne aval.
| Modèle | Pression maximale | Diamètre de la billette | Vitesse d'extrusion | Puissance du moteur | Capacité de production |
|---|---|---|---|---|---|
| ARZIR AEP-1000 | 10 min | 150–200 mm | 0,5–15 m/min | 800 kW | 300–500 kg/h |
| ARZIR AEP-1800 | 18 min | 180–250 mm | 0,8–20 m/min | 1 200 kW | 500–800 kg/h |
| ARZIR AEP-2500 | 25 min | 200–300 mm | 1,0–25 m/min | 1600 kW | 800–1200 kg/h |
| ARZIR AEP-3500 | 35 min | 250–350 mm | 1,2–30 m/min | 2200 kW | 1200–1800 kg/h |
Cycle de production
Comment fonctionne une presse à extruder l'aluminium
La presse d'extrusion effectue un cycle de production répétitif en quatre phases — chargement de la billette, course d'extrusion, cisaillement de la chute et recul, changement de filière si nécessaire — contrôlé de bout en bout par l'automate programmable. Chaque cycle transforme une billette chauffée en un profilé extrudé continu, qui est ensuite traité en aval par la tireuse, le système de trempe, la redresseuse, la scie et le four de vieillissement.
01
Chauffage et chargement des billettes
Les brames sont chauffées à 400-500 °C dans un four, puis transférées par le chargeur automatique dans l'alésage du conteneur, dans l'alignement de l'axe du vérin.
02
Fermeture et basculement du conteneur
Le conteneur prend appui contre la matrice et le vérin refoule la billette pour remplir l'alésage. L'automate programmable (PLC) confirme la pression d'appui complète avant de démarrer la course, évitant ainsi les défauts de démarrage à froid.
03
Course d'extrusion
Le vérin force l'aluminium à travers l'orifice de la matrice à une vitesse programmée. Le tireur de sortie contrôle la vitesse du profilé tandis que la force du vérin est surveillée par le système servo-hydraulique.
04
Cisaillage de chicot, rétraction et changement de matrice
Une cisaille de masselotte coupe le déchet et le profil est tiré à la longueur requise pour la civière et la scie. La matrice change automatiquement si nécessaire et la billette suivante se charge en quelques secondes.
Plage de profil
Types de profilés extrudés
Les presses d'extrusion d'aluminium ARZIR produisent toute la gamme de profilés en aluminium pleins, creux et semi-creux — des barres rondes et plates simples aux profilés structurels complexes à plusieurs chambres et aux profilés de vitrage architectural à parois minces — dans toutes les principales familles d'alliages filables.
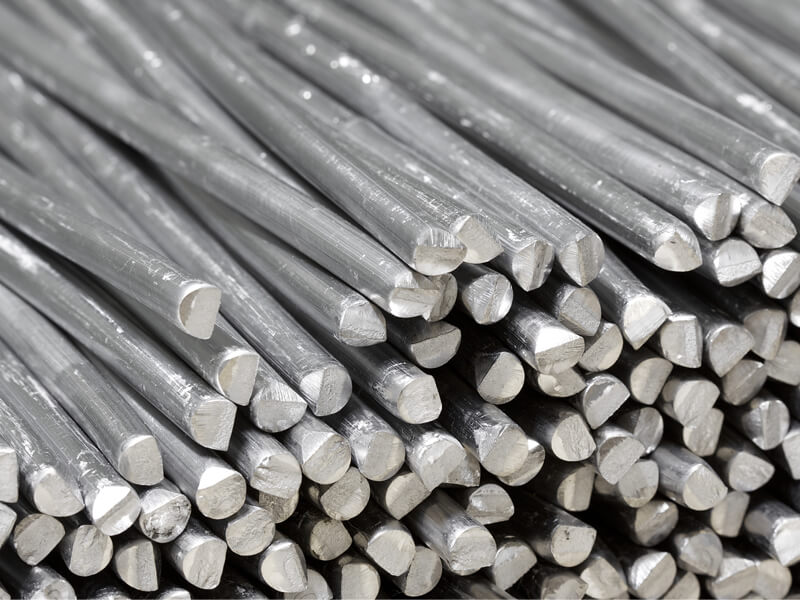
Tiges et barres rondes
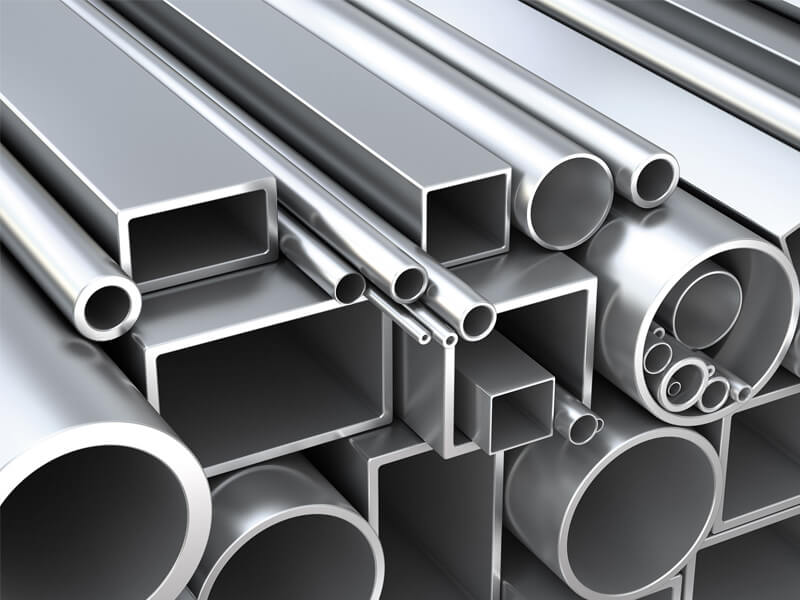
Tubes ronds et carrés
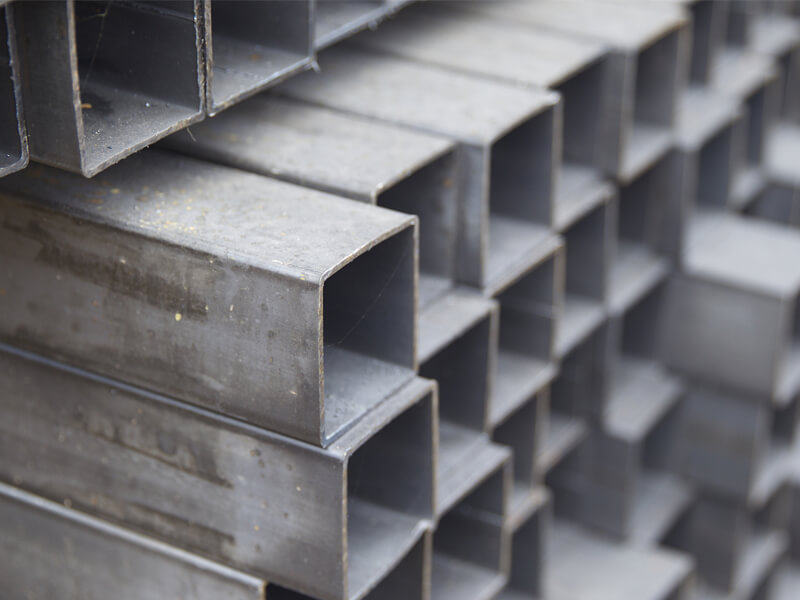
Profils creux rectangulaires
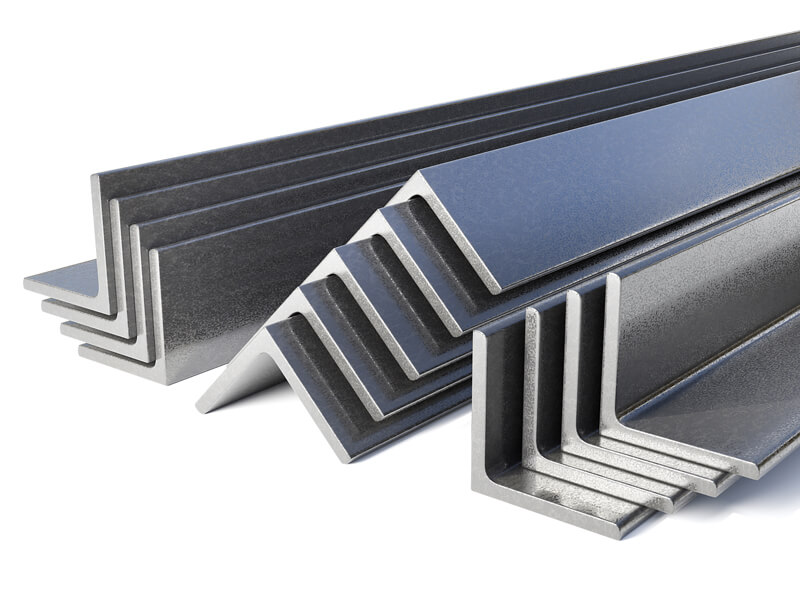
Cornières et profilés
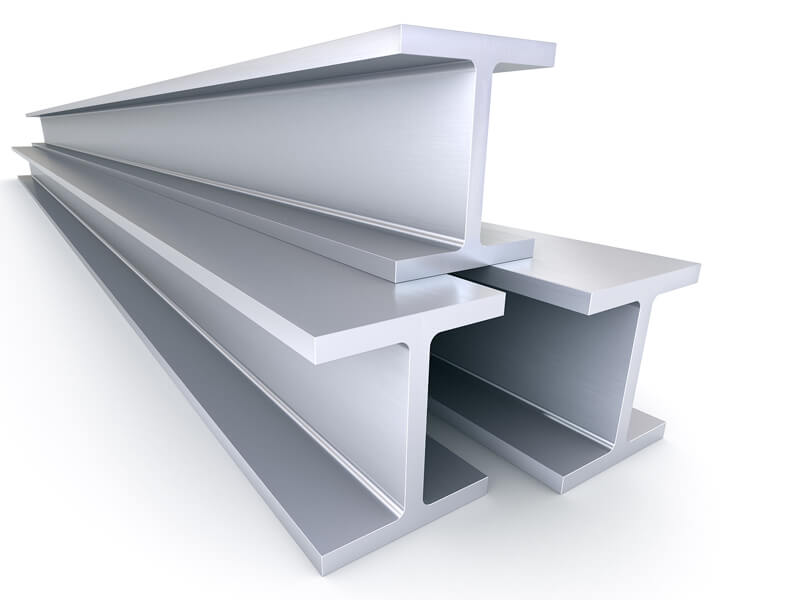
Poutres en I et profilés en T
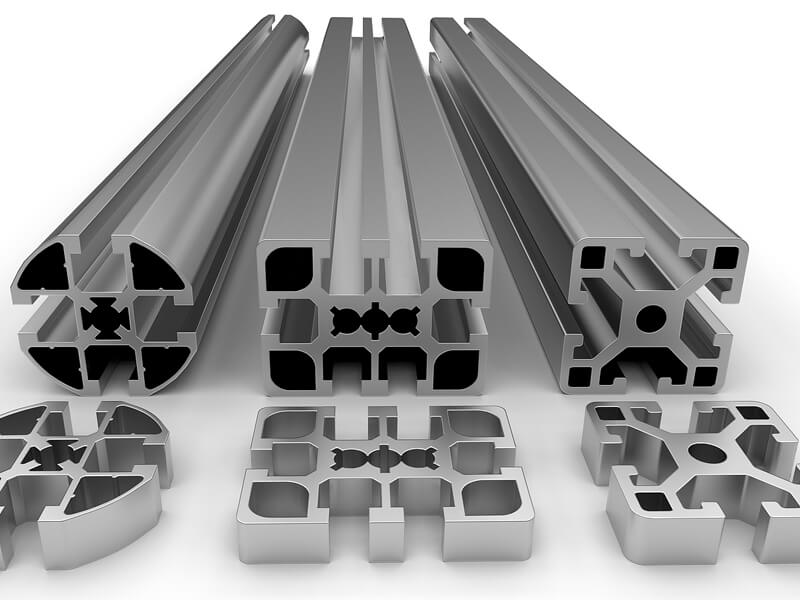
Profilés creux multichambres
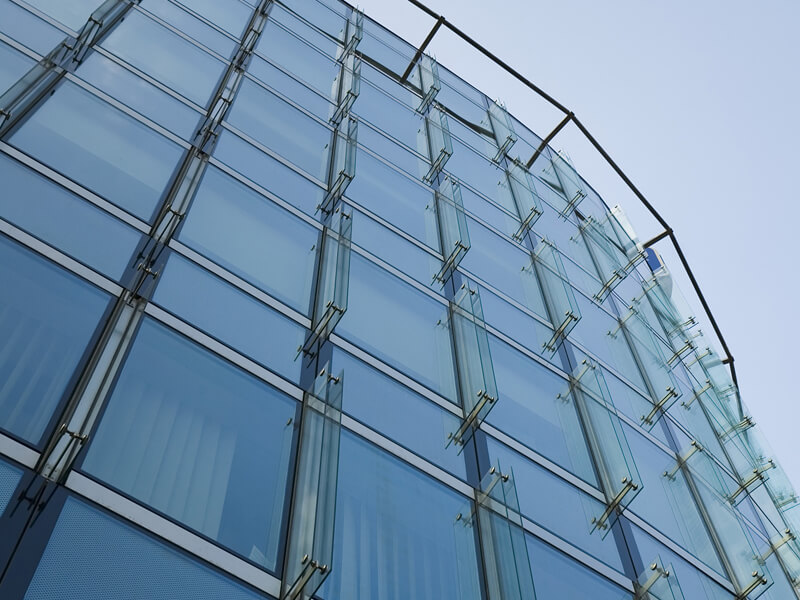
Profils de vitrage architectural
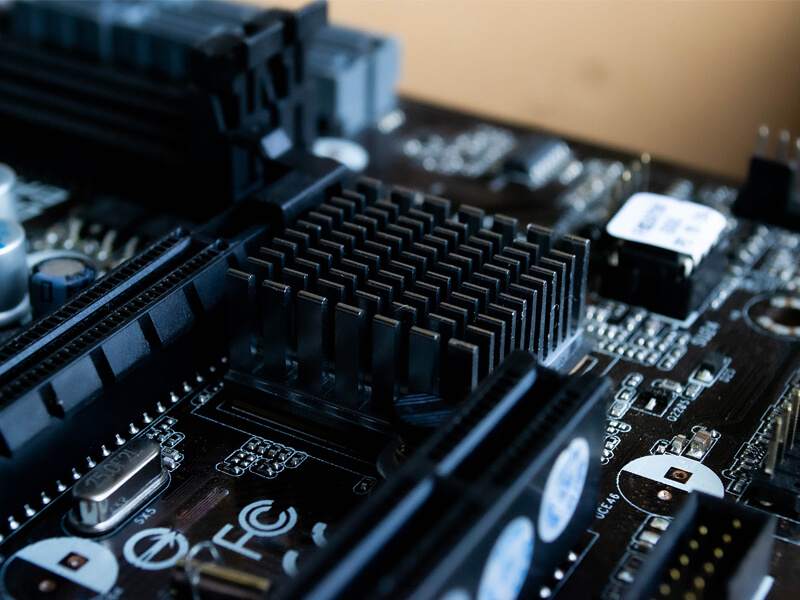
Profils de dissipateurs thermiques et d'ailettes
Pourquoi choisir ARZIR
Pourquoi choisir les presses d'extrusion d'aluminium ARZIR
Une comparaison directe des performances de la presse d'extrusion ARZIR par rapport aux références des presses conventionnelles selon les indicateurs qui comptent le plus pour les ingénieurs de production et les directeurs d'usine.
| Fonctionnalité | Presse conventionnelle | Presse d'extrusion ARZIR | Avantage ARZIR |
|---|---|---|---|
| Précision dimensionnelle | Tolérance de ±0,5 mm | Tolérance de ±0,1 mm | Précision 5 fois supérieure |
| Consommation d'énergie | 45–60 kWh/tonne | 28–40 kWh/tonne | 30 à 35 % d'économies d'énergie |
| Efficacité de production | Disponibilité de 60 à 75% | 85–95% de temps de disponibilité | Efficacité supérieure de 20 à 30% |
| Niveau d'automatisation | Fonctionnement manuel | Commande API entièrement automatisée | Besoins en main-d'œuvre réduits |
| Fréquence de maintenance | Entretien hebdomadaire | Cycles de maintenance mensuels | Intervalles 4 fois plus longs |
Cas d'utilisation
Scénarios d'application
Les presses d'extrusion d'aluminium ARZIR sont configurées pour des environnements de production allant des lignes de profilés architecturaux à grande variété de produits aux opérations dédiées à l'extrusion de profilés de structures automobiles et de profilés aérospatiaux à haute résistance.
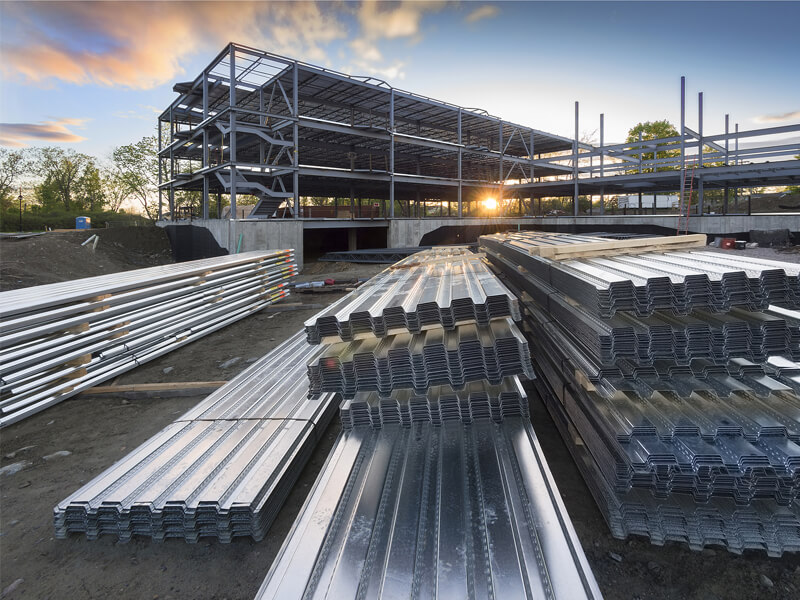
Bâtiment et construction
Châssis de fenêtres, profilés de murs-rideaux, profilés de vitrage structurel et cadres de panneaux solaires en alliages 6xxx : le changement rapide de matrice permet de produire plusieurs UGS par poste.
Industrie automobile
Traverses de pare-chocs, éléments de choc, éléments de structure de caisse en blanc et profils de bacs de batterie pour véhicules électriques en alliages 6xxx et 7xxx — la réduction du poids améliore directement l'rendement énergétique et l'autonomie des véhicules électriques.
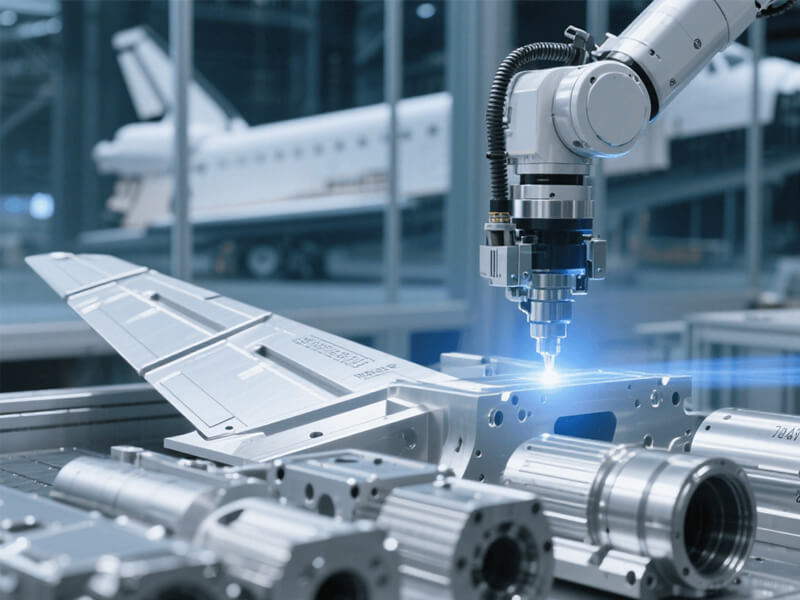
Applications aérospatiales
Longrines structurelles, raidisseurs et sections de cadres de fuselage en alliages à haute résistance 2xxx et 7xxx — propriétés mécaniques certifiées et traçabilité complète des processus pour l'aviation et la défense.
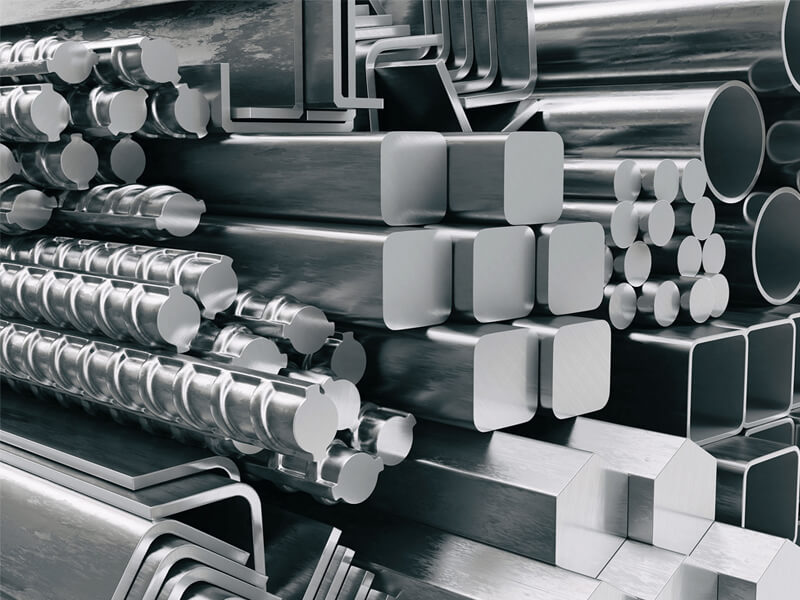
Fabrication industrielle
Profilés de châssis de machines, sections de convoyeurs, fûts de vérins et rails de guidage linéaire — remplacement des structures soudées en acier par des profilés extrudés en aluminium aux formes quasi-nettes pour la construction de machines et l'automatisation.
Base de connaissances
Foire aux questions
Qu'est-ce qu'une presse à extrusion d'aluminium ?
Une presse à filer l'aluminium est une machine hydraulique robuste qui force une billette d'alliage d'aluminium chauffée à travers une matrice usinée avec précision pour produire une longueur continue de profilé à section transversale souhaitée — telle qu'une tige, un tube, une barre, une cornière, un profilé en U ou une section creuse complexe. La presse applique une force de compression extrême au moyen d'un vérin hydraulique qui pousse la billette ramollie à travers l'ouverture de la matrice. Le profilé extrudé émerge de la face de la matrice à une vitesse et une température contrôlées, puis passe par une table de sortie, un extracteur, une zone de refroidissement, une redresseuse et une scie de tronçonnage pour produire des profilés en aluminium aux longueurs finies.
Quelle est la différence entre l'extrusion d'aluminium directe et indirecte ?
En extrusion directe, le piston pousse la billette vers l'avant à travers une matrice fixe — la billette glisse le long de la paroi du conteneur, ce qui génère des frottements qui augmentent la force de presse requise et crée une fine couche de peau de billette qui doit être mise au rebut sous forme de déchet. En extrusion indirecte, la matrice se déplace dans la billette fixe, éliminant tout mouvement relatif entre la billette et la paroi du conteneur — ce qui réduit les frottements, abaisse la force de presse requise de 25 à 40%, prolonge la durée de vie de la matrice et du conteneur, et améliore la qualité de surface ainsi que la régularité dimensionnelle. Les presses d'extrusion ARZIR prennent en charge les modes d'extrusion directe et indirecte sur le même bâti de presse.
Quels alliages d'aluminium une presse à extruder peut-elle traiter ?
Les presses d'extrusion d'aluminium industrielles sont conçues pour traiter toute la gamme des alliages d'aluminium extrudables, y compris l'aluminium pur 1xxx, les séries 2xxx (Al-Cu), 3xxx (Al-Mn), 5xxx (Al-Mg), 6xxx (Al-Mg-Si) — la famille d'alliages la plus largement extrudée pour les profilés architecturaux et structurels — et les alliages à haute résistance 7xxx (Al-Zn) pour les applications aérospatiales et automobiles. La sélection de l'alliage détermine la température de préchauffage de la billette (généralement entre 400 et 500 °C), la pression d'extrusion requise, la spécification du matériau de la filière et la force nominale du vérin de la presse.
Quelle est la plage de force de presse typique pour l'extrusion d'aluminium ?
Les presses d'extrusion d'aluminium industrielles vont généralement de 500 tonnes pour l'extrusion de profilés de petite section jusqu'à 14 000 tonnes ou plus pour les grandes sections structurelles, aérospatiales ou creuses à parois épaisses. La plupart des lignes de profilés architecturaux et industriels généraux utilisent des presses de 1 200 à 6 000 tonnes, adaptées au diamètre de la billette (88 à 356 mm) et à l'alésage du conteneur. Le choix de la force de la press dépend de l'alliage, du diamètre de la billette, du taux d'extrusion, de la complexité de la filière et de la vitesse d'extrusion cible.
Quel est le rapport d'extrusion et pourquoi est-ce important ?
Le rapport d'extrusion est la surface de la section transversale de l'alésage du conteneur divisée par la surface de la section transversale du profilé extrudé. Un rapport d'extrusion plus élevé signifie que le matériau subit une déformation plus importante en une seule passe, ce qui affine la structure de grain et améliore les propriétés mécaniques, mais nécessite une force de presse plus élevée et produit plus de chaleur. Les rapports d'extrusion typiques pour l'aluminium vont de 10:1 pour les profilés structurels épais jusqu'à 100:1 ou plus pour les profilés architecturaux à paroi mince. La spécification de la force de la presse doit être adaptée au rapport d'extrusion maximal et à l'alliage le plus dur que la ligne utilisera.
Qu'est-ce qu'un chargeur de billettes automatique et pourquoi est-il important ?
Un chargeur de billettes automatisé transfère les billettes chauffées du four à billettes à induction ou à gaz vers le conteneur de la presse sans manipulation manuelle. Le chargeur contrôle la vitesse de transfert des billettes, l'alignement d'insertion et la synchronisation du cycle de chargement afin de maintenir une température de billette constante au moment de l'extrusion — ce qui affecte directement la tolérance dimensionnelle du profil, l'état de surface et la durée de vie de la filière. Le chargement automatisé réduit également l'exposition de l'opérateur aux billettes à haute température, augmente la cadence de la presse et élimine la variabilité du temps de cycle introduite par la manipulation manuelle des billettes.
Comment gère-t-on le changement de filière sur une presse à extruder l'aluminium ?
Les presses d'extrusion d'aluminium modernes intègrent une unité de chariot porte-filière qui préchauffe la filière suivante dans un four à filières dédié et la présente au plateau de la presse dans la fenêtre de temps de changement de filière. Un changeur de filière automatisé transfère la nouvelle filière sur la presse et retire la filière usagée sans intervention manuelle, réduisant le temps de changement de filière à moins de cinq minutes sur les lignes à haute production. Des porte-filières à changement rapide, un serrage hydraulique des filières et des systèmes d'alignement numérique des filières garantissent un positionnement répétable de la filière et éliminent les rebuts de rodage associés aux filières mal alignées ou froides.
Quelles formes de profilés une presse à filer l'aluminium peut-elle produire ?
Une presse à extrusion d'aluminium peut produire pratiquement n'importe quelle forme à section constante qui peut être usinée dans une matrice : des profilés pleins tels que des tiges, des barres, des cornières, des profilés en U, en T, en I et des barres plates ; des profilés creux tels que des tubes ronds et carrés, des profilés structuraux à cavités multiples et des profilés complexes à chambres multiples ; et des profilés semi-creux dotés d'âmes de raccordement très fines. La complexité de la matrice détermine les limites de vitesse d'extrusion et le tonnage requis de la presse. Des matrices à pont et à multiportes sont utilisées pour les profilés creux en aluminium, combinant l'écoulement de la matière provenant de plusieurs orifices autour d'un mandrin central.
Quel équipement en aval est généralement associé à une presse d'extrusion d'aluminium ?
Une ligne complète d'extrusion d'aluminium associe la presse à un four de chauffage des billettes (à induction ou au gaz), un chargeur de billettes automatisé, une table de sortie avec un extracteur de profilés, une unité de trempe (à l'air ou à l'eau) pour les alliages à durcissement structural, un transporteur de refroidissement des profilés, une grenadeuse ou une redresseuse, une scie de coupe à froid ou à chaud, une table à billettes, un four de vieillissement pour le traitement thermique T5 ou T6, et un système d'emballage ou d'empilage. Le système de commande par API de la presse intègre toutes les fonctions en aval dans une séquence de production automatisée unique.
Qu'entretien nécessite une presse à filer l'aluminium ?
La maintenance de routine d'une presse à filer l'aluminium comprend l'inspection quotidienne de la pression du système hydraulique, de la température de l'huile et de l'état des joints ; la mesure et le remplacement du conteneur et de l'alésage de la chemise selon un intervalle programmé basé sur le tonnage ; la vérification de l'alignement du vérin et de la traverse ; la lubrification du mécanisme de glissière de la matrice et le contrôle de l'alignement ; la surveillance de l'état de la pompe hydraulique et des vannes ; la vérification de la tension des tirants ; l'étalonnage de l'automate programmable (PLC) et des capteurs ; ainsi que l'inspection du circuit d'eau de refroidissement. L'usure de la chemise de conteneur est le consommable de routine le plus coûteux : les chemises sont remplacées lorsque la tolérance du diamètre d'alésage est dépassée afin de maintenir la précision dimensionnelle et d'éviter le passage de la billette.
Trouvez la bonne machine pour votre entreprise
Parlez-nous de votre type de matériau, de vos exigences de débit et des conditions de votre site — nos ingénieurs vous recommanderont l'équipement idéal et vous fourniront un devis compétitif dans les 24 heures.
- Réponse sous 24 heures
- Consultation technique et devis gratuits
- Usine certifiée ISO et contrôle qualité strict
- Expédié dans plus de 100 pays à travers le monde