Probleme mit hängenden Pressstempeln von Recyclingpressen: Ursachen, Prüfungen und Reparaturen

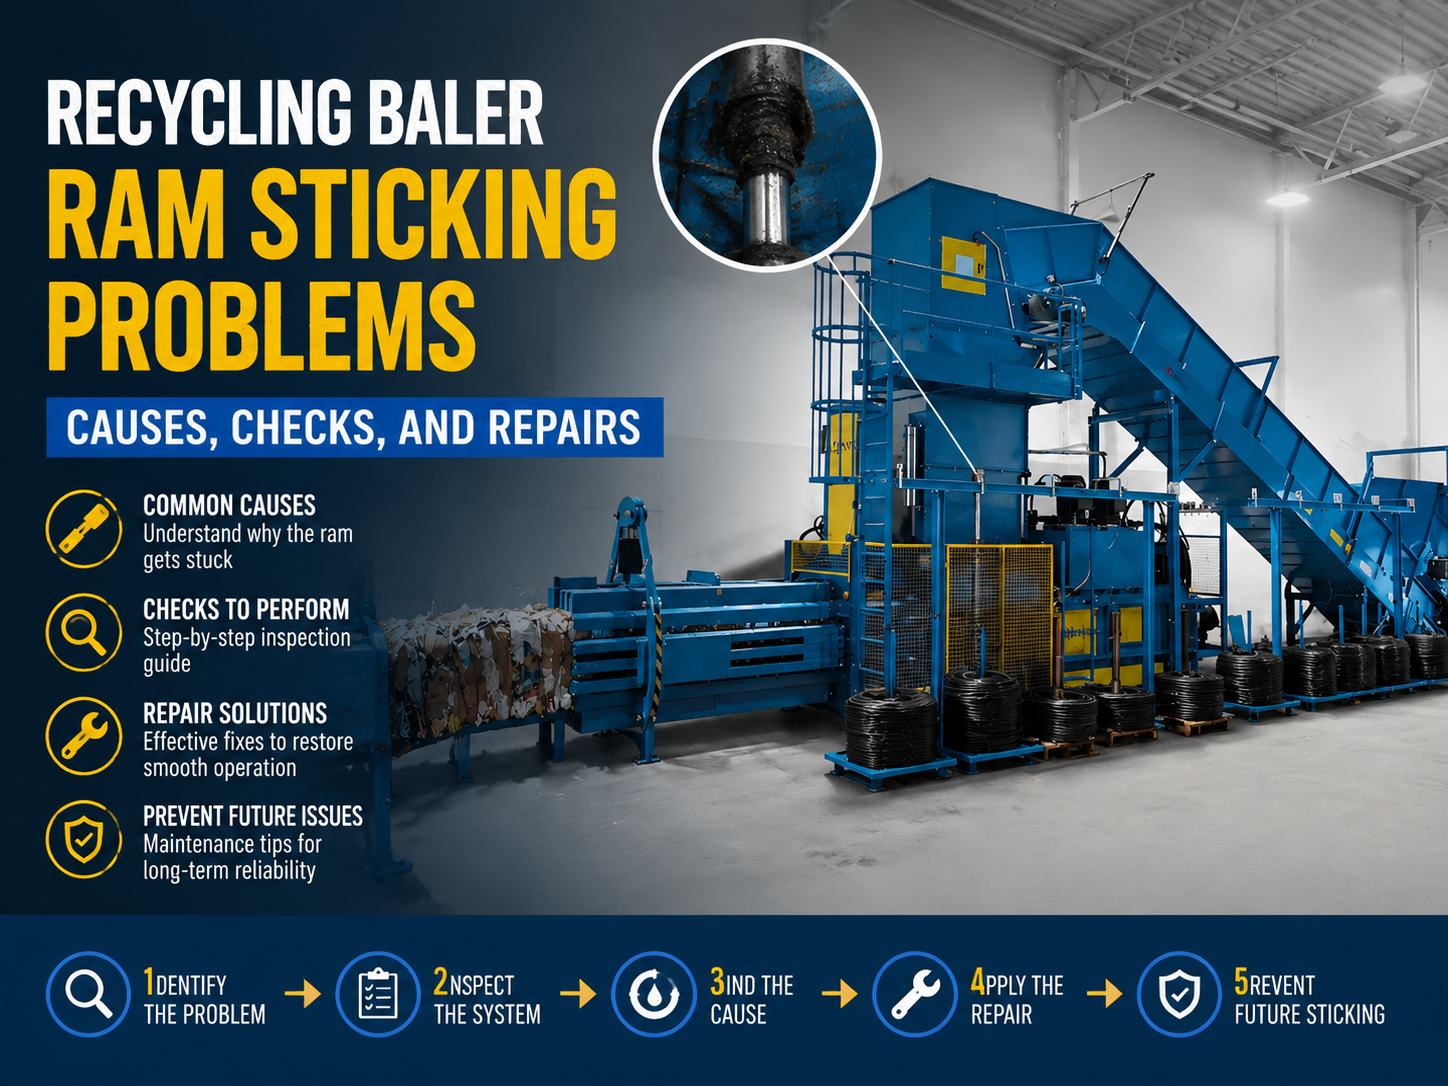
Einführung in Probleme mit dem klemmen des Pressstempels von Recycling-Ballenpressen
In der anspruchsvollen Welt der Schrottverarbeitung und des Abfallmanagements gilt die Recyclingpresse als Grundstein der betrieblichen Effizienz. Diese Maschinen, die entwickelt wurden, um voluminöse Materialien zu handhabbaren, hochdichten Ballen zu komprimieren, sind auf die reibungslose Bewegung eines Hochleistungs-Hydraulikzylinders angewiesen. Eines der frustrierendsten und kostspieligsten Probleme, mit denen Betreiber jedoch konfrontiert werden, ist das Phänomen des steckenbleibenden Pressstempels. Wenn der Pressstempel einer Recyclingpresse nicht mehr reibungslos einfährt oder ausfährt, kommt die Produktion abrupt zum Erliegen, was möglicherweise zu verpassten Fristen und höheren Lohnkosten führt.
Verständnis Probleme mit dem Pressstempel von Ballenpressen: Ursachen, Überprüfungen, Reparaturen ist für jeden Facility Manager oder Instandhaltungstechniker unverzichtbar. Ein hängender Presszylinder ist selten ein isoliertes Problem; er ist oft das Symptom zugrundeliegender hydraulischer, mechanischer oder elektrischer Fehlfunktionen. HARSLE, ein führendes Unternehmen im Bereich Industriemaschinen, betont, dass eine proaktive Diagnose der Schlüssel zur Verlängerung der Lebensdauer Ihrer Ausrüstung ist. Dieser Leitfaden bietet einen tiefen Einblick in die Ursachen dieser Probleme und zeigt, wie sie systematisch behoben werden können, um sicherzustellen, dass Ihre Recyclingprozesse rentabel und sicher bleiben.
Wichtige Aspekte bei der Erkennung von Arbeitsspeicherproblemen
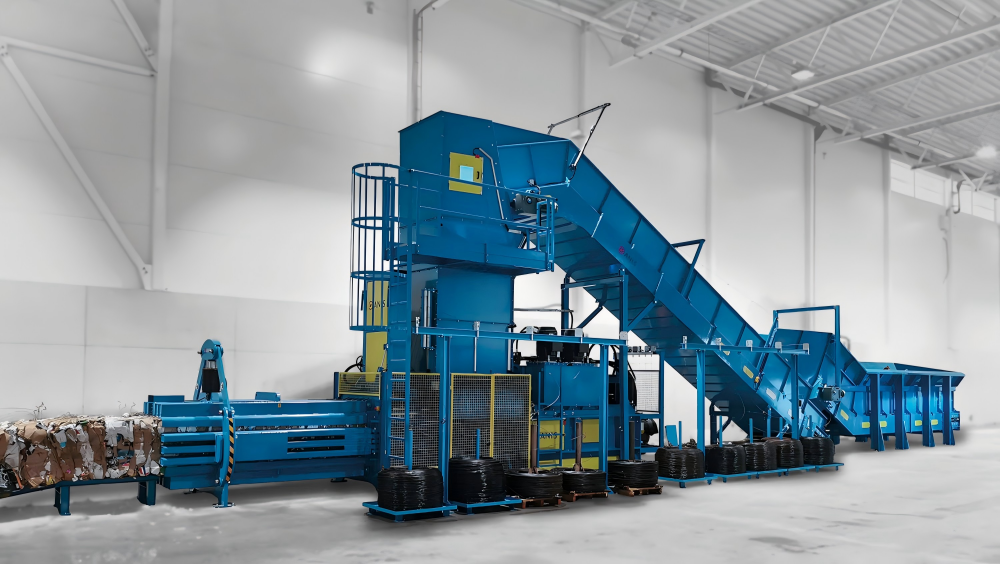
Bevor Sie sich in technische Reparaturen stürzen, ist es von entscheidender Bedeutung, den Betriebskontext zu berücksichtigen, in dem die Ballenpresse arbeitet. Die Umgebung einer Recyclinganlage ist von Natur aus rau und mit Staub, Metallsplittern und unterschiedlichen Temperaturen gefüllt. Diese Faktoren beeinflussen maßgeblich die Häufigkeit und den Schweregrad von Problemen mit dem Klemmen des Pressstempels. Bediener müssen zunächst bewerten, ob das Klemmen unter Last oder während eines Leerlaufs auftritt, da diese Unterscheidung auf unterschiedliche Ursachen hinweist.
Ein weiterer kritischer Aspekt ist die Art des zu verarbeitenden Materials. Das Verpressen von hochfestem Stahlschrott beansprucht beispielsweise die Pressstempelührungen und Hydraulikdichtungen erheblich stärker als das Verpressen von Aludosen oder Pappe. Wird die Maschine konstant über ihre Nennleistung hinaus belastet, können sich die strukturellen Komponenten verformen, was zu einer Fehlausrichtung führt. Die regelmäßige Überwachung der Taktzeiten und ungewöhnlicher Geräusche kann frühzeitig Warnzeichen liefern, bevor es zu einem Totalausfall kommt.
Schließlich darf auch die Qualität der Hydraulikflüssigkeit nicht außer Acht gelassen werden. Hydrauliköl dient sowohl als Lebenselixier des Systems als auch als Kühlmittel. Verunreinigtes oder überhitztes Öl verliert seine Viskosität und seine Schmiereigenschaften, was dazu führen kann, dass interne Ventile klemmen oder der Hubkolben eine übermäßige Reibung gegen die Zylinderwände aufweist. Die Festlegung eines Ausgangswerts für normale Betriebstemperaturen und die Flüssigkeitsklarheit ist der erste Schritt in jedem umfassenden Wartungsprogramm.
Technische Details: Warum die RAM-Riegel
1. Störungen des Hydrauliksystems
Die häufigste Ursache von Probleme mit dem Pressstempel von Ballenpressen: Ursachen, Überprüfungen, Reparaturen befindet sich im Hydraulikkreis. Der Pressstempel wird durch Hochdrucköl angetrieben, das durch eine Reihe von Ventilen geleitet wird. Wenn das Wegeventil (DCV) durch Schmutz verstopft ist oder sein innerer Steuerschieber verschlissen ist, schaltet es möglicherweise nicht mehr vollständig. Dies führt dazu, dass sich der Stempel träge bewegt oder mitten im Hub stehen bleibt, da der Ölfluss eingeschränkt ist oder zum Tank zurückgeleitet wird.
Darüber hinaus kann der Hydraulikzylinder selbst die Ursache sein. Ein interner Dichtungsausfall, insbesondere der Kolbendichtung, führt dazu, dass Öl von der Hochdruckseite zur Niedrigdruckseite leckt. Dieser “interne Bypass” verringert die Kraft, die zum Bewegen des Plungerkolbens zur Verfügung steht, wodurch er selbst bei geringem Widerstand blockiert zu sein scheint. In extremen Fällen kann die Zylinderstange durch Querkräfte Riefen aufweisen oder verbogen sein, wodurch ein physikalischer Widerstand entsteht, den der Hydraulikdruck nicht überwinden kann.
2. Mechanische Blockaden und Verschleiß
Mechanische Probleme äußern sich oft als physische Behinderung. Recycling-Ballenpressen nutzen Verschleißplatten oder Auskleidungen, um den Pressstempel durch die Verdichtungskammer zu führen. Mit der Zeit verschleißen diese Platten oder werden uneben. Wenn das Spiel zwischen dem Pressstempel und den Auskleidungen durch Wärmeausdehnung zu eng oder durch Verschleiß zu lose wird, kann sich der Stempel schräg stellen und sich am Rahmen verkanten. Dies tritt besonders häufig bei älteren Maschinen auf, bei denen die Führungseinstellungen vernachlässigt wurden.
Die Ansammlung von Schrott ist ein weiterer signifikanter Faktor. Beim Schrottrecycling können kleine Drahtstücke, Metallspäne oder Glas in die Führungsbahnen geraten. Wenn sich der Pressstempel bewegt, verdichtet er diesen Schrott und erzeugt so eine physische Blockade. Wenn dieses Material nicht regelmäßig gereinigt wird, kann es sich unter hohem Druck mit den Verschleißflächen verschweißen, was zu dauerhaften Schäden und häufigem Klemmen führt.
3. Elektro- und Sensorausfälle
Moderne Ballenpressen, wie die von HARSLE hergestellten, nutzen ausgeklügelte SPS-Systeme (Sicherungs-Programmierbare-Logik-Controller – *oder einfach:* speicherprogrammierbare Steuerungen) und Sensoren, um den Pressstempelzyklus zu steuern. Wenn ein Endschalter oder Näherungssensor ausfällt, empfängt die Steuerung möglicherweise das Signal, dass der Stempel seinen Endpunkt erreicht hat, obwohl dies nicht der Fall ist. Dies führt dazu, dass das System die Stromversorgung der Hydraulikpumpe unterbricht oder die Ventile in die Neutralstellung schaltet, wodurch der Stempel praktisch in seiner Position “stecken bleibt”. Elektrische Probleme treten häufig nur zeitweise auf und können durch Vibrationen oder Feuchtigkeit in den Anschlusskästen ausgelöst werden.
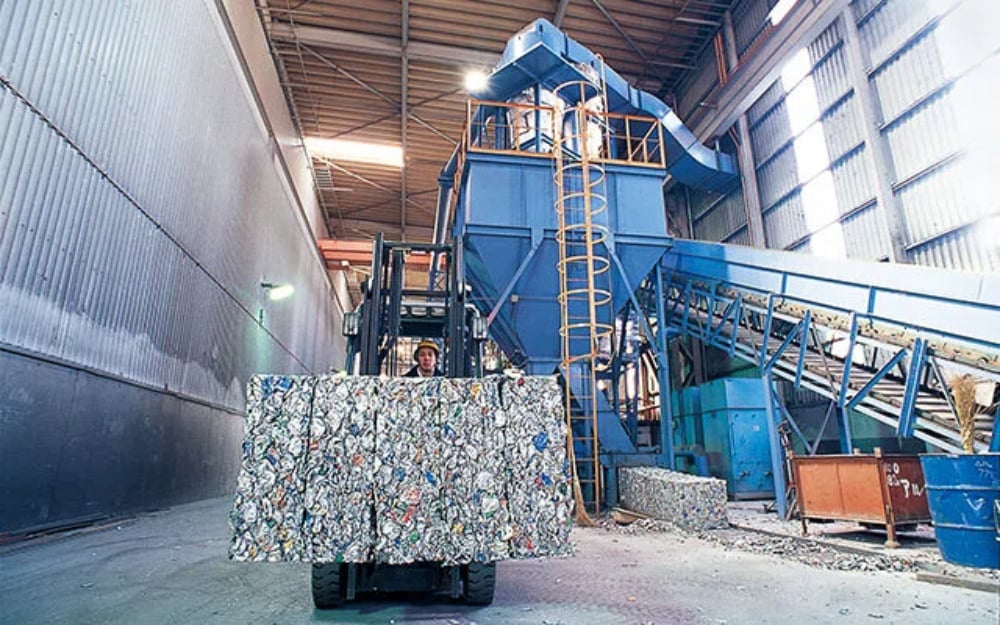
Systematische Prüfungen und Schritte zur Fehlerbehebung
Bei einem klemmenden Arbeitszylinder ist ein systematischer Ansatz zur Fehlersuche erforderlich, um unnötige Ausfallzeiten und den teuren Austausch von Teilen zu vermeiden. Befolgen Sie diese Schritte, um das Problem einzugrenzen:
- Sichtprüfung: Überprüfen Sie die Presskammer auf eingeklemmtes Material oder große Fremdkörper. Untersuchen Sie die Pressstempelführungen und Verschleißplatten auf Anzeichen von Riefenbildung, mangelnder Schmierung oder Fehlausrichtung.
- Druckprüfung: Installieren Sie ein Manometer am Pumpenausgang und an den Zylinderanschlüssen. Wenn die Pumpe den Nenndruck erzeugt, sich der Plunger jedoch nicht bewegt, liegt das Problem wahrscheinlich stromabwärts in den Ventilen oder im Zylinder selbst.
- Manuelle Ventilübersteuerung: Die meisten Hydraulikventile verfügen über einen Handhilfsantrieb. Wenn sich der Zylinder bewegt, wenn das Ventil manuell betätigt wird, aber nicht über das Bedienfeld, liegt das Problem im elektrischen Bereich (Sensor, Verkabelung oder SPS).
- Ölanalyse: Überprüfen Sie den Stand und die Farbe der Hydraulikflüssigkeit. Milziges Öl weist auf eine Wasserverunreinigung hin, während dunkles, verbrannt riechendes Öl auf eine Überhitzung hindeutet. Verwenden Sie nach Möglichkeit einen Partikelzähler, um nach metallischen Verunreinigungen zu suchen.
- Führungsschienen-Spielsᖕussmessung Verwenden Sie Fühlerlehren, um den Spalt zwischen dem Pressstempel und den Verschleißleisten an mehreren Punkten entlang des Hubs zu überprüfen. Vergleichen Sie diese Messwerte mit den Herstellerspezifikationen.
| Symptom | Mögliche Ursache | Empfohlene Maßnahme |
|---|---|---|
| Ram stoppt mitten im Hub | Niedriger Ölstand oder verstopfter Filter | Öl nachfüllen und Filter wechseln |
| RAM bewegt sich langsam und vibriert | Luft in den Hydraulikleitungen | Das System entlüften und auf Leckagen in der Saugleitung prüfen |
| RAM blockiert nur im heißen Zustand | Ölviskosität zu gering oder Kühlungsfehler | Wärmetauscher und Ölqualität prüfen |
| Der Zylinder fährt nicht ein | Defekter Magnetkopf oder gebrochene Rückholfeder | Magnetspule prüfen und Ventilinnenraum inspizieren |
| Lautes Kreischen | Mangelnde Schmierung an Verschleißplatten | Hochleistungs-Industriefett auftragen |
Reparaturstrategien für Pressstempel von Recyclingballenpressen
Sobald die Ursache des Probleme mit dem Pressstempel von Ballenpressen: Ursachen, Überprüfungen, Reparaturen identifiziert wird, muss der Reparaturprozess mit Präzision durchgeführt werden. Bei Problemen mit Hydraulikzylindern ist oft eine vollständige Überholung erforderlich. Dies umfasst das Zerlegen des Zylinders, das Ersetzen aller T-Dichtungen, O-Ringe und Abstreifer sowie die Überprüfung der Kolbenstange auf Geradheit. Wenn die Kolbenstange Riefen aufweist, kann eine professionelle Neuverchromung oder ein Austausch erforderlich sein, um einen vorzeitigen Ausfall der Dichtung zu verhindern.
Wenn das Problem mechanischer Verschleiß ist, sollten die Verschleißplatten ersetzt oder unterlegt werden. HARSLE empfiehlt die Verwendung von Auskleidungen aus Mangan- oder gehärtetem Stahl für maximale Haltbarkeit. Bei der Installation neuer Auskleidungen ist es entscheidend sicherzustellen, dass sie perfekt parallel sind. Schon ein Bruchteil eines Millimeters Fehlausrichtung kann dazu führen, dass der Pressstempel sich unter den enormen Drücken, die während der Endverdichtungsstufe erzeugt werden, verklemmt.
Konzentrieren Sie sich bei Elektroreparaturen auf die Unversehrtheit der Kabelbäume. In der vibrierenden Umgebung einer Ballenpresse können Drähte am Rahmen scheuern und Kurzschlüsse verursachen. Das Ersetzen von Standard-Näherungssensoren durch robuste, abgeschirmte Versionen kann künftige Signalstörungen verhindern. Stellen Sie stets sicher, że die SPS-Software aktualisiert ist und die Druckbegrenzungsventile auf die vom Hersteller empfohlenen Werte kalibriert sind, um einen Überdruck im System während eines Stauereignisses zu verhindern.
Auswahlberatung: Die Wahl einer zuverlässigen Ballenpresse
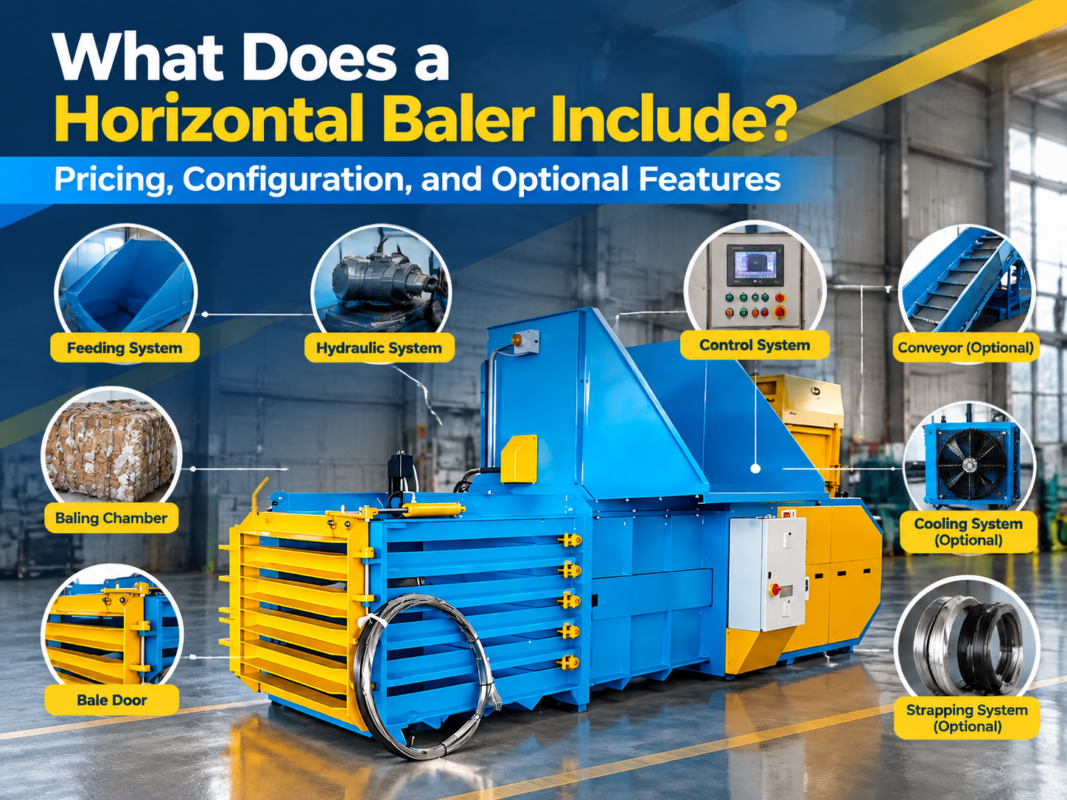
Das Verhindern von Problemen mit dem Pressstempel beginnt mit der Auswahl der richtigen Maschinen. Achten Sie beim Kauf einer Recyclingballenpresse auf Merkmale, die strukturelle Steifigkeit und hydraulische Zuverlässigkeit in den Vordergrund stellen. Ein robuster Rahmen aus hochwertigem Stahl widersteht der Verformung, die zu einer Fehlausrichtung des Pressstempels führt. Darüber hinaus sind Maschinen, die mit überdimensionierten Hydraulikbehältern und effizienten Kühlsystemen ausgestattet sind, weniger anfällig für die witterungsbedingten Klemmenprobleme, die kleineren, unzureichend konstruierten Einheiten zu schaffen machen.
Berücksichtigen Sie die Wartungsfreundlichkeit. Sind die Verschleißplatten für die Einstellung leicht zugänglich? Verfügt das Hydrauliksystem über Diagnoseanschlüsse für schnelle Druckprüfungen? Das Sortiment an Recycling-Ballenpressen von HARSLE ist auf den Bediener ausgerichtet und zeichnet sich durch austauschbare Verschleißteile und intuitive Steuerungssysteme aus, die Echtzeit-Rückmeldungen zur Maschinenleistung liefern. Die Investition in eine hochwertige Maschine von Anfang an reduziert die langfristigen Kosten im Zusammenhang mit Reparaturen und Ausfallzeiten erheblich.
Bewerten Sie schließlich das Support-Netzwerk des Herstellers. Der Zugang zu Original-Ersatzteilen wie speziellen Dichtungssätzen und passgenauen Verschleißauskleidungen ist für die Durchführung effektiver Reparaturen unerlässlich. Ein Hersteller, der detaillierte technische Handbücher und Leitfäden zur Fehlerbehebung zur Verfügung stellt, versetzt Ihr Wartungsteam in die Lage, Probleme mit dem Pressstempel von Ballenpressen: Ursachen, Überprüfungen, Reparaturen effizient und sicher.
Häufig gestellte Fragen (FAQ)
Wie oft sollte ich die Stößelführungen schmieren?
In einer standardmäßigen Achtstundenschicht sollten Bärführungen täglich inspiziert und je nach Staubbelastung in Ihrem Betrieb alle 40 bis 80 Betriebsstunden geschmiert werden. Die Verwendung eines automatischen Schmiersystems kann eine gleichmäßige Fettzufuhr gewährleisten und das Risiko des Festsetzens verringern.
Was ist der häufigste Grund dafür, dass ein Arbeitsspeicher plötzlich hängen bleibt?
Ein plötzliches Klemmen wird meistens durch ein mechanisches Hindernis – wie etwa ein im Gleis eingeklemmtes Stück Schrott – oder durch einen plötzlichen elektrischen Ausfall eines Endschalters verursacht, der der Maschine aus Sicherheitsgründen befiehlt anzuhalten.
Kann ich jedes Hydrauliköl in meiner Recyclingpresse verwenden?
Nein. Sie müssen die vom Hersteller angegebene Ölqualität verwenden (in der Regel ISO 46 oder 68 Anti-Verschleiß-Hydrauliköl). Die Verwendung der falschen Viskosität kann bei kaltem Wetter zu träger Leistung oder bei heißem Wetter zu übermäßiger Verdünnung und Verkleben führen.
Woran erkenne ich, dass meine Hydraulikpumpe defekt ist?
Anzeichen für einen Pumpenausfall sind erhöhte Geräuschentwicklung (Kavitation), langsamere Taktzeiten und das Nichterreichen des maximalen Systemdrucks. Wenn der Pressstempel klemmt, weil ihm die Kraft zum Bewegen fehlt, ist die Pumpe ein Hauptverdächtiger.
Ist es sicher, einen klemmenden Arbeitsspeicher manuell herauszuhebeln?
Auf keinen Fall. Ein eingeklemmter Zylinder steht unter enormer gespeicherter Energie. Das manuelle Aufhebeln oder die Anwendung äußerer Gewalt kann zu einer plötzlichen Freisetzung führen, die katastrophale Maschinenschäden oder schwere Verletzungen zur Folge hat. Machen Sie das System immer drucklos und befolgen Sie die Verfahren zum Absperren und Kennzeichnen (Lockout/Tagout), bevor Sie Reparaturen versuchen.
Fazit
Adressierung Probleme mit dem Pressstempel von Ballenpressen: Ursachen, Überprüfungen, Reparaturen erfordert eine Mischung aus mechanischem Feingefühl und technischem Wissen. Durch das Verständnis des Zusammenspiels von Hydraulikdruck, mechanischer Ausrichtung und elektrischer Steuerung können Bediener Probleme diagnostizieren, bevor sie zu einem totalen Systemausfall führen. Regelmäßige Wartung – einschließlich Ölanalyse, Führungsschmierung und Sensorkalibrierung – bleibt die wirksamste Verteidigung gegen Ausfallzeiten.
HARSLE ist weiterhin innovativ im Bereich der Metallverarbeitungs- und Recyclingmaschinen und bietet robuste Lösungen, die den Belastungen des industriellen Einsatzes standhalten. Ganz gleich, ob Sie eine bestehende Maschine Fehler beheben oder Ihre Anlage aufrüsten möchten – wenn Sie der Gesundheit des Hydraulikzylinders Priorität einräumen, stellen Sie sicher, dass Ihre Recyclingballenpresse auch in den kommenden Jahren ein produktives Asset bleibt. Denken Sie daran: Eine gut gewartete Ballenpresse ist nicht nur eine Maschine; sie ist das Herzstück eines effizienten Recyclingbetriebs.