Leitfaden zur Produktionsoptimierung für Aluminium-Strangpresswerke: Maximierung von Effizienz und Ausstoß

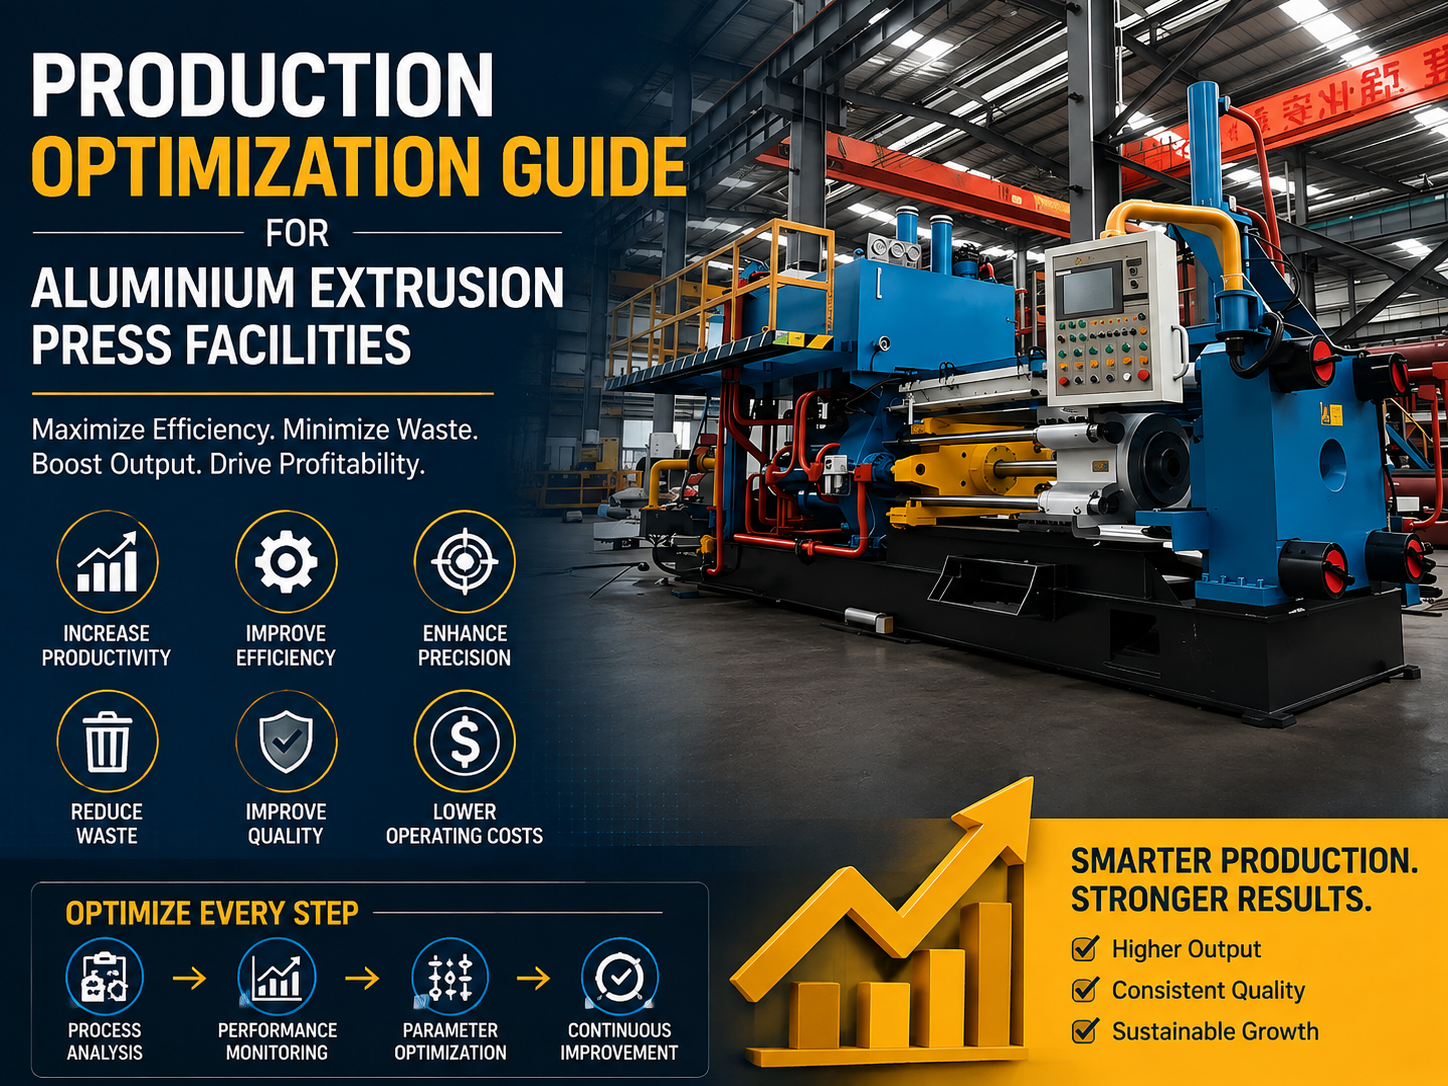
Technische Übersicht: Die Mechanik des Aluminiumstrangpressens
Das Strangpressen von Aluminium ist ein anspruchsvolles Metallbearbeitungsverfahren, bei dem Aluminiumlegierungsbolzen in Endlosprofile mit spezifischen Querschnittsformen umgewandelt werden. Das Herzstück dieses Prozesses ist die Aluminium-Strangpresspresse, eine hydraulische Hochdruckmaschine, die erhitztes Metall durch eine präzisionsgefertigte Matrize presst. Für Betriebsleiter ist das Verständnis des Zusammenspiels von Hydraulikkraft, Bolzentemperatur und Pressgeschwindigkeit die Grundlage für eine effektive Produktionsoptimierung.
Moderne Extrusionsanlagen bewegen sich zunehmend in Richtung automatisierter Hochgeschwindigkeitssysteme. Die Effizienz dieser Anlagen hängt von der nahtlosen Integration des Bolzenofens, der Strangpresse, des Kühlbettes und des Profilhandhabungssystems ab. Wenn diese Komponenten synchronisiert sind, kann die Anlage einen höheren Durchsatz, geringere Ausschussraten und eine überlegenere Oberflächengüte erreichen, was die primären Ziele jeder Produktionsoptimierungsstrategie sind.
Der Extrusionsprozess beginnt mit dem Erhitzen des Aluminium-Bolzens in einen plastischen Zustand, typischerweise zwischen 400 °C und 500 °C. Sobald der Bolzen in den Rezipienten geladen ist, übt der Hauptstempel einen enormen Druck aus, um das Metall durch die Matrizenöffnung zu pressen. Das resultierende Profil wird anschließend gekühlt und auf Länge geschnitten. Die Optimierung besteht in diesem Zusammenhang darin, die Totzeit – die Zeit, in der die Presse nicht extrudiert – zu minimieren und die Auslaufgeschwindigkeit zu maximieren, ohne die strukturelle Integrität des Aluminiums zu beeinträchtigen.
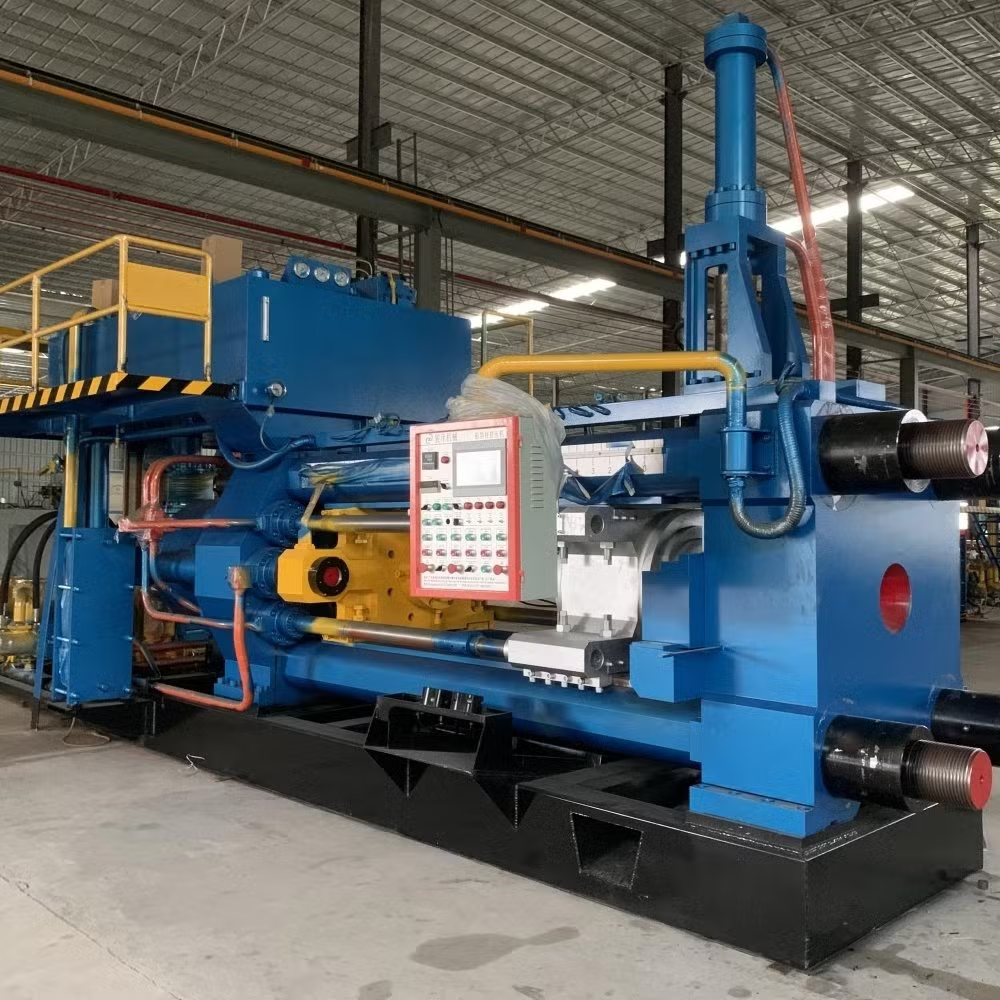
Der Ansatz von HARSLE zur Produktionsoptimierung konzentriert sich auf die Stabilität des Hydrauliksystems und die Präzision der Steuerungslogik. Durch den Einsatz fortschrittlicher SPS-Systeme können Bediener Druckschwankungen in Echtzeit überwachen und die Stößelgeschwindigkeiten dynamisch anpassen. Diese technische Überwachung ist von entscheidender Bedeutung für Betriebe, die ihre Abläufe skalieren und gleichzeitig strenge ISO-Qualitätsstandards für ihre stranggepressten Produkte einhalten möchten.
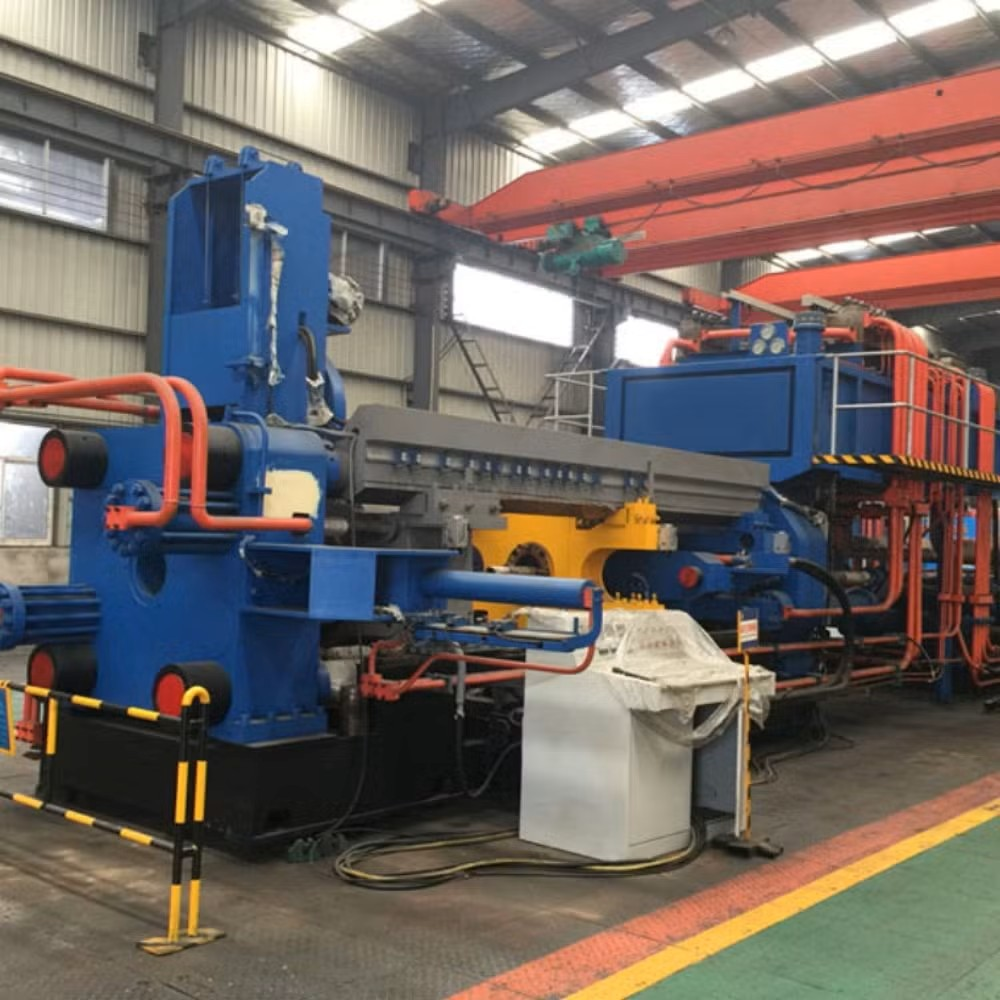
Zentrale Parameter zur Produktionsoptimierung von Aluminium-Strangpresswerken
Um Höchstleistungen zu erzielen, müssen Facility Manager sich auf mehrere Kernparameter konzentrieren, die die Qualität und Quantität des Ausstoßes bestimmen. Der erste ist das Extrusionsverhältnis, welches das Verhältnis zwischen der Querschnittsfläche des Pressblocks und der Querschnittsfläche des finalen Profils darstellt. Ein höheres Verhältnis erfordert deutlich mehr Druck und ein größeres Wärmemanagement, was sich direkt auf die Geschwindigkeit auswirkt, mit der die Presse arbeiten kann.
Das Temperaturmanagement des Knüppels ist der zweite kritische Parameter. Wenn der Knüppel zu kalt ist, steigt der Extrusionsdruck stark an, wodurch die Matrize oder der Pressbehälter beschädigt werden kann. Wenn er zu heiß ist, kann die Oberflächengüte des Profils unter ‘Rissbildungs’- oder ‘Pick-up’-Fehlern leiden. Eine Optimierung erfordert eine enge Toleranz bei der Temperaturregelung, die häufig durch Induktionserwärmungssysteme gesteuert wird, die eine gleichmäßige Wärmeverteilung über die gesamte Knüppellänge gewährleisten.
Die Geschwindigkeitsregelung des Rezipienten ist die dritte Säule der Optimierung. Während höhere Geschwindigkeiten den Durchsatz erhöhen, steigern sie auch die durch Reibung an der Matrizenstirnfläche erzeugte Wärme. Moderne Anlagen nutzen isotherme Strangpressverfahren, bei denen die Rezipientengeschwindigkeit beim Aufbrauchen des Pressbolzens automatisch reduziert wird, um eine konstante Austrittstemperatur aufrechtzuerhalten. Dies verhindert eine Überhitzung und gewährleistet gleichbleibende mechanische Eigenschaften über die gesamte Länge des Pressprofils.
Schließlich sind das Abdichten und die Ausrichtung des Rezipienten von entscheidender Bedeutung. Jede Fehlausrichtung zwischen dem Pressstempel, dem Rezipienten und der Matrize führt zu einer ungleichmäßigen Wandstärke und erhöhtem Ausschuss. Eine regelmäßige Kalibrierung der Pressenausrichtung ist ein unverzichtbarer Aspekt der Produktionsoptimierung. Durch die Einhaltung dieser Kernparameter können Anlagen sicherstellen, dass ihre Aluminiumstrangpressen über längere Zeiträume mit ihrer theoretischen maximalen Effizienz arbeiten.
Berechnungsmethode für die Extrusionseffizienz
Die Berechnung des Wirkungsgrads Ihrer Extrusionslinie erfordert einen datengestützten Ansatz. Die wichtigste Kennzahl ist die Gesamtanlageneffektivität (OEE), die durch die Multiplikation von Verfügbarkeit, Leistung und Qualität berechnet wird. Die Verfügbarkeit ist das Verhältnis der tatsächlichen Betriebszeit zur geplanten Produktionszeit. Die Leistung ist das Verhältnis des tatsächlichen Ausstoßes zum theoretischen maximalen Ausstoß der Presse.
Um die theoretische maximale Ausbringung zu berechnen, müssen Sie die Taktzeit der Presse berücksichtigen. Die Taktzeit umfasst die Zeit für das Laden des Bolzens, die Presszeit, die Zeit für das Abscheren des Pressrests sowie die Rückzugzeit des Stempels. Durch die Identifizierung des Engpasses in diesem Zyklus können Manager gezielte Verbesserungen umsetzen. Wenn beispielsweise die Ladezeit zu lang ist, kann die Modernisierung des Bolzenladers oder des Ofentransfersystems sofortige Steigerungen der täglichen Gesamtproduktion bringen.
Eine weitere wesentliche Berechnung ist die Analyse der Ausschussquote. Dies beinhaltet die Verfolgung der Restlänge, des Schrotts am vorderen Ende (verursacht durch Oxidhaut) und des Schrotts am hinteren Ende (verursacht durch Lufteinschluss). Durch die Optimierung des Matrizenentwurfs und der Blocklänge können Betriebe diese Ausschussquoten reduzieren. Eine Reduzierung des Ausschusses um 1% in einer Anlage mit hohem Volumen kann zu erheblichen jährlichen Kosteneinsparungen führen und sich direkt auf das Endergebnis auswirken.
Der Energieverbrauch pro Kilogramm stranggepressten Aluminiums ist ebenfalls eine entscheidende Kennzahl. Durch die Überwachung der Leistungsaufnahme der Hydraulikpumpen während des Presszyklus können Manager Ineffizienzen im Hydraulikkreis identifizieren. Der Einsatz von Frequenzumrichtern an den Hauptpumpenmotoren kann zu erheblichen Energieeinsparungen führen, insbesondere während der Leerlaufphasen des Presszyklus.
Parametertabelle für Standard-Aluminiumstrangpressprofile
| Parameter | Zielbereich | Optimierungsauswirkung |
|---|---|---|
| Knüppeltemperatur | 420°C – 480°C | Oberflächengüte und Extrusionsdruck |
| Extrusionsgeschwindigkeit | 5 – 50 m/min | Durchsatz vs. Oberflächengüte |
| Behälterdruck | 20 – 25 MPa | Strukturelle Integrität und Standzeit |
| Gesäßlänge | 20 – 40 mm | Materialabfallreduzierung |
| Abkühlgeschwindigkeit | Geregelte Luft/Nebel | Mechanische Eigenschaften (T5/T6) |
Häufige technische Fehler in Extrusionsanlagen
Einer der häufigsten Fehler in Aluminiumstrangpresswerken ist die Vernachlässigung der Matrizenwartung. Matrizen sind die teuersten und kritischsten Komponenten der Presse. Die Verwendung einer verschmutzten oder unsachgemäß gereinigten Matrize führt zu Oberflächenfehlern, was den Bediener dazu zwingt, die Presse zum Ausgleich langsamer laufen zu lassen. Ein proaktives Matrizenverwaltungsprogramm, einschließlich regelmäßigen Polierens und Nitrierens, ist für die Aufrechterhaltung einer Produktion mit hoher Geschwindigkeit unerlässlich.
Ein weiterer häufiger Fehler ist die mangelhafte Wartung der Hydraulikflüssigkeit. Hydrauliköl baut sich im Laufe der Zeit durch Hitze und Verunreinigung ab. Wenn die Viskosität des Öls nicht aufrechterhalten wird, verlieren die Hydraulikpumpen an Wirkungsgrad, was zu langsameren Pressengeschwindigkeiten und einem höheren Energieverbrauch führt. Regelmäßige Ölanalysen und -filtrationen sind erforderlich, um einen vorzeitigen Pumpenausfall zu verhindern und sicherzustellen, dass die Presse während ihrer gesamten Lebensdauer ihre Nennhaltkraft behält.
Viele Anlagen versäumen es auch, den Prozess der Blockvorbereitung zu optimieren. Die Verwendung von Bolzen mit inkonsistenter Legierungszusammensetzung oder ungeeigneter Kornstruktur kann zu unvorhersehbarem Strangpressverhalten führen. Die Investition in hochqualitative Bolzenlieferanten und die Sicherstellung geeigneter Lagerbedingungen (zur Vermeidung von Oxidation) können viele der Variablen eliminieren, die Produktionsverzögerungen und Qualitätsprobleme an der Strangpresslinie verursachen.
Schließlich bleibt der Faktor Mensch eine bedeutende Variable. Eine unzureichende Schulung des Maschinenpersonals führt oft zu einer Überlastung der Maschine, bei der die Presse über ihre sicheren Betriebsgrenzen hinaus beansprucht wird, was zu häufigen Ausfällen führt. Ein gut geschultes Team, das den Zusammenhang zwischen Druck, Temperatur und Geschwindigkeit versteht, wird ein Team, das sich ausschließlich auf Versuch und Irrtum verlässt, immer übertreffen. Die Investition in die Bedienerschulung ist eine der Maßnahmen mit der höchsten Kapitalrendite (ROI) für jede Produktionsstätte.
Auswahl-Checkliste für Strangpressen für Aluminium
- Tonnagenkapazität: Stellen Sie sicher, dass die Presskraft der maximalen Querschnittsfläche und der Legierungshärte entspricht, die Sie verarbeiten möchten.
- Hydrauliksystemtyp Bevorzugen Sie moderne servogetriebene oder Frequenzumrichter-gesteuerte (VFD) Hydrauliksysteme für Energieeffizienz und präzise Geschwindigkeitsregelung.
- Automatisierungsgrad: Achten Sie auf integrierte Blocklader, automatische Werkzeugwechsler und eine automatisierte Schrottentsorgung, um Nebenzeiten zu minimieren.
- Steuerschnittstelle: Stellen Sie sicher, dass die HMI (Mensch-Maschine-Schnittstelle) Echtzeit-Datenprotokollierungs- und Diagnosefunktionen für eine einfachere Fehlerbehebung bereitstellt.
- Kundendienst nach dem Kauf Wählen Sie einen Hersteller wie HARSLE, der robusten technischen Support, die Verfügbarkeit von Ersatzteilen und Remote-Diagnosedienste bietet.
- Sicherheitsstandards: Überprüfen Sie, ob die Presse den internationalen Sicherheitsvorschriften entspricht, einschließlich Lichtgittern, Not-Aus-Schaltern und Druckentlastungssystemen.
- Energieeffizienz Bewerten Sie die Stromverbrauchskennzahlen und die Verfügbarkeit von Energiesparmodi im Standby-Betrieb.
FAQ: Produktionsoptimierung von Strangpressanlagen für Aluminium
Wie kann ich die Totzeit an meiner Strangpresspresse verkürzen?
Die Reduzierung der Totzeit umfasst die Optimierung der Knüppelladefolge, den Einsatz schnellerer Hydraulikventile und die Implementierung des automatischen Scherenabschneidens von Pressresten. Die Aufrüstung auf ein modernes, SPS-gesteuertes System kann zudem dazu beitragen, die Bewegungen von Pressstempel und Lader zu synchronisieren, wodurch bei jedem Takt Sekunden eingespart werden.
Was ist die häufigste Ursache für Oberflächenfehler bei Aluminiumprofilen?
Oberflächendefekte werden am häufigsten durch eine falsche Blocktemperatur, Matrizenverschleiß oder eine zu hohe Strangpressgeschwindigkeit verursacht. Ist die Temperatur zu hoch, kommt es zu ‘Rissen’. Ist die Matrize verschlissen, treten ‘Pick-up’-Spuren auf. Regelmäßige Matrizenwartung und präzise Temperaturregelung sind die besten Vorbeugemaßnahmen.
Wie oft sollte ich die Wartung meiner Strangpressenanlage durchführen?
Die routinemäßige Wartung sollte gemäß dem Wartungsplan des Herstellers durchgeführt werden, typischerweise alle 500 bis 1.000 Betriebsstunden. Dazu gehören die Überprüfung von Hydraulikdichtungen, die Reinigung von Filtern, die Inspektion des Matrizenschlittens und die Kalibrierung von Drucksensoren. Ein präventiver Wartungsplan ist entscheidend, um ungeplante Ausfallzeiten zu vermeiden.
Kann ich eine ältere Strangpressen für eine bessere Effizienz nachrüsten?
Ja, die Nachrüstung älterer Pressen mit modernen Frequenzumrichtern, neuen SPS-Steuerungssystemen und verbesserten Hydraulikpumpen kann die Effizienz erheblich steigern. Während ein vollständiger Ersatz manchmal notwendig ist, können viele ältere Maschinengestelle durch gezielte elektronische und hydraulische Upgrades auf den neuesten Stand gebracht werden.
Warum ist die isotherme Extrusion für die Produktionsoptimierung wichtig?
Die isotherme Strangpressen hält eine konstante Austrittstemperatur aufrecht, was höhere durchschnittliche Pressgeschwindigkeiten ohne das Risiko von Oberflächenfehlern ermöglicht. Durch die Konstanthaltung der Temperatur gewährleisten Sie gleichbleibende mechanische Eigenschaften, wodurch der Bedarf an einer Nachpress-Wärmebehandlung reduziert und der Ausschuss minimiert wird.