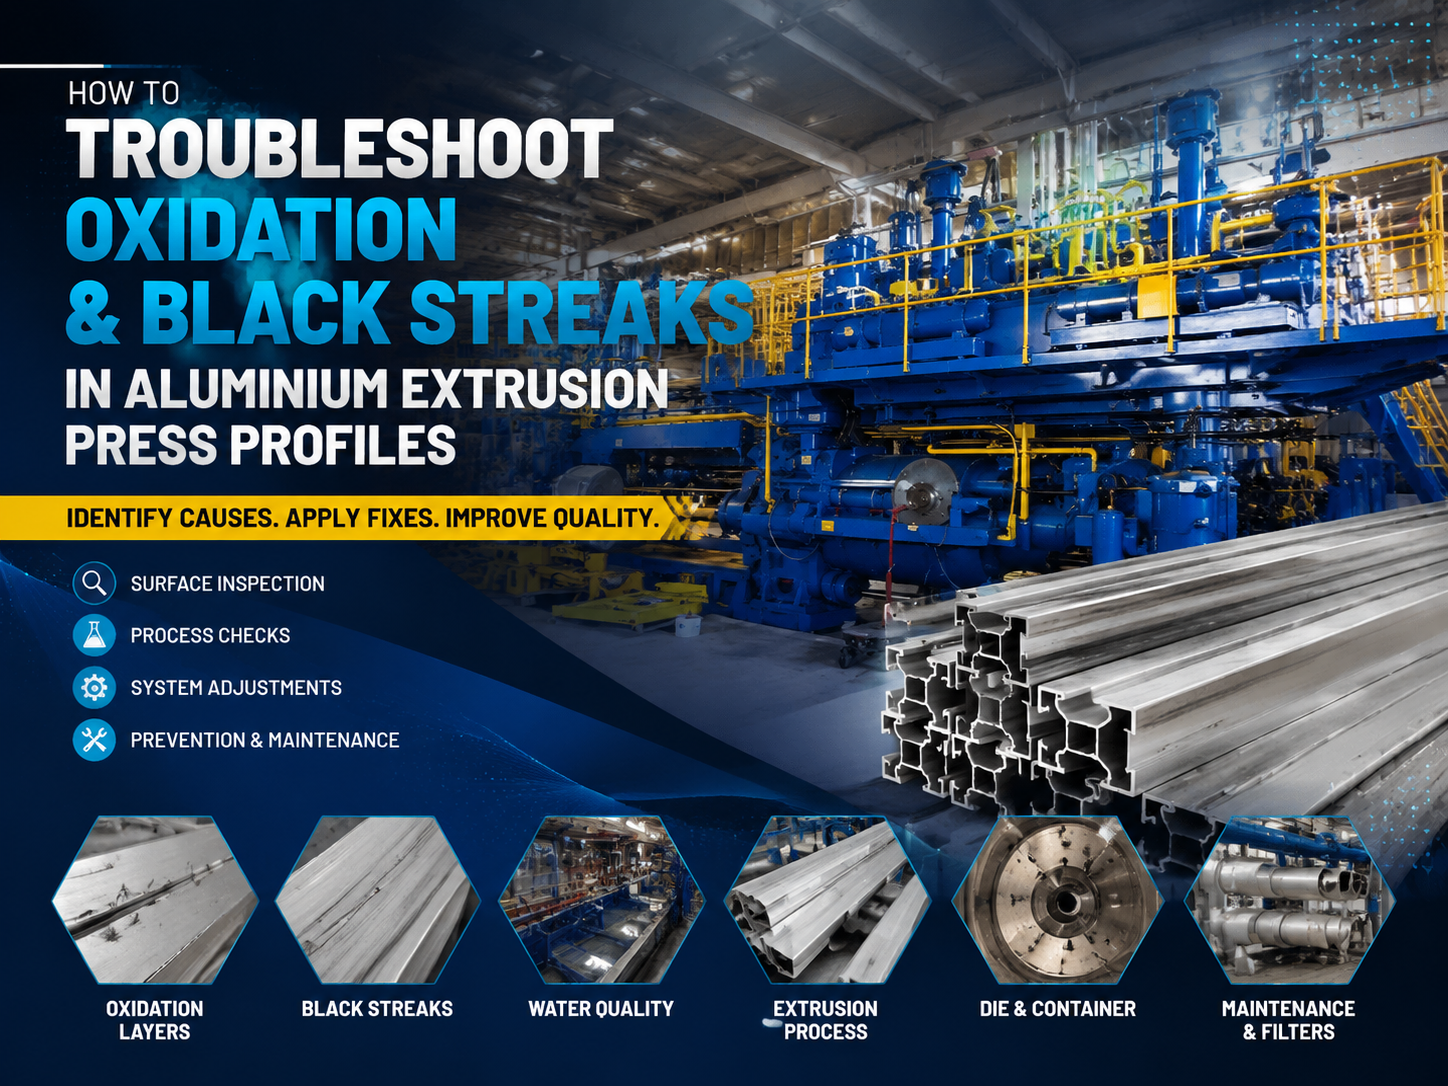
كيفية استكشاف أخطاء الأكسدة والخطوط السوداء وإصلاحها في قطاعات سحب الألومنيوم

مقدمة في جودة سطح سحب الألومنيوم
في عالم التصنيع عالي الدقة، تعتبر جودة سطح مقاطع الألومنيوم معياراً أساسياً للتميز. وسواء كانت هذه المقاطع مخصصة للهعياكل المعمارية، أو مكونات السيارات، أو هياكل الطيران والفضاء، فإن أي عيب مرئي أو هيكلي يمكن أن يؤدي إلى هدر كبير في المواد وخسائر مالية. ومن أكثر التحديات إزعاجاً التي تواجه المشغلين هو ظهور الأكسدة والخطوط السوداء. وللتعامل بفعالية مع استكشاف أخطاء خطوط الأكسدة السوداء وإصلاحها في قطاعات سحب الألومنيوم, يجب المرء فهم التفاعل المعقد بين علم المعادن، وميكانيكا الآلات، الديناميكا الحرارية.
تظهر الأكسدة عادة في شكل بقايا مسحوقية باهتة أو رمادية أو بيضاء على السطح، بينما تظهر الخطوط السوداء غالباً كخطوط داكنة ممتدة أو لطخات تفسد المظهر الجمالي والسلامة الإنشائية للمقطع. نادراً ما تكون هذه المشكلات نتيجة عامل واحد؛ بل إنها غالباً ما تكون حصيلة التحضير غير السليم لقوالب الصب، أو عدم محاذاة الآلات، أو الملوثات البيئية. وباعتبارها شركة مصنعة رائدة للآلات الصناعية، تدرك شركة HARSLE أن توفير معدات عالية الجودة هو نصف المعركة فقط؛ بل إن تمكين المشغلين بالمعرفة للحفاظ على أداء الذروة لا يقل أهمية عن ذلك.
تعمق هذا الدليل الشامل في الأسباب الجذرية لهذه العيوب. سنستكشف الفروق الدقيقة التقنية لعملية البثق، بدءاً من لحظة دخول قالب الألمنيوم إلى الفرن وحتى مرحلة التبريد السريع النهائية. بنهاية هذه المقالة، سيكون لديك إطار عمل قوي لتحديد عيوب السطح وتشخيصها وحلها، مما يضمن تشغيل مكبس بثق الألمنيوم بأقصى كفاءة مع الحد الأدنى من معدلات الهرد.
الاعتبارات الرئيسية لمنع عيوب الأسطح
قبل الغوص في خطوات استكشاف الأخطاء وإصلاحها المحددة، من الضروري إرساء أساس من أفضل الممارسات. إن منع التكسد والخطوط السوداء يبدأ قبل وقت طويل من تشغيل مكبس البثق. الاعتبار الأول هو جودة المواد الخام. يجب تخزين قالب الألومنيوم في بيئة جافة ومتحكم في درجات حرارتها. يمكن أن تؤدي الرطوبة على سطح القالب إلى مسامية الهيدروجين والأكسدة السطحية أثناء مرحلة التسخ حتماً عبر القالب، مما ينتج عنه خطوط أو شوائب.
التحكم في درجة الحرارة هو الركيزة الثانية جودة السطح. عملية البثق شديدة الحساسية للتقلبات الحرارية. إذا كانت درجة حرارة الكتلة المعدنية مرتفعة للغاية، يصبح المعدن لدناً بشكل مفرط، مما يزيد من احتمالية التصاق المواد وتمزق السطح. على العكس من ذلك، إذا كانت درجة الحرارة منخفضة للغاية، فإن الضغط المطلوب للبثق يزداد، مما يؤدي إلى احتكاك مفرط واحتمال ظهور خطوط سوداء ناتجة عن تآكل الأدوات. الحفاظ على تدرج حراري متسق عبر الكتلة المعدنية - وغالباً ما يُشار إليه باسم ‘التسخين المتدرج’ - هو تقنية متطورة تستخدم لتعويض الحرارة الناتجة عن الاحتكاك أثناء الشوط.
إدارة التشحيم عامل حاسم آخر. وفي حين أن التشحيم ضروري كتلة الوصفة وشفرة القص، فإن الاستخدام المفرط أو غير السليم هو السبب الرئيسي للخطوط السوداء. عندما تتفحم مواد التشحيم تحت تأثير الحرارة العالية، فإنها تترك وراءها رواسب داكنة تندمج في سطح المنتج. يجب على المشغلين التأكد من استخدام الكمية الضرورية فقط من مواد التشحيم المقاومة درجات الحرارة العالية وتطبيقها بدقة في المكان المطلوب، مع تجنب أي ملامسة لوجه القالب أو الجسم الرئيسي للبيلت.
التفاصيل التقنية: ميكانيكية الأكسدة والخطوط السوداء
فهم الأكسدة في دورة البثق
الأكسدة في سحب الألومنيوم هي في المقام الأول تفاعل كيميائي بين المعدن الساخن وoxygène الغلاف الجوي أو الرطوبة. عندما يتم تسخين الألومنيوم إلى درجات حرارة البثق (عادة ما بين 400 درجة مئوية و500 درجة مئوية)، فإن تقاربه مع الأكسجين يزداد بشكل كبير. إذا خرج المقطع الشخصي من القالب وتعرض للهواء دون تبريد فوري وكافٍ، تتشكل طبقة أكسيد سميكة. يمثل هذا مشكلة خاصة في البيئات الرطبة حيث يعمل بخار الماء على تسريع التفاعل.
علاوة على ذلك، يمكن أن يحدث ‘الأكسدة الداخلية’ إذا كانت الكتل المعدنية تحتوي على مستويات عالية من الشوائب أو إذا لم يتم تنظيف حاوية مكبس البثق بشكل صحيح. يمكن أن تتراكم الأكسيدات المتبقية من الدورات السابقة في ‘المناطق الميتة’ للقالب أو زوايا الحاوية. ومع تقدم عملية البثق، يتم سحب هذه الأكسيدات إلى تدفق المعدن، لتظهر على شكل خطوط في المنتج النهائي. لـ استكشاف أخطاء خطوط الأكسدة السوداء وإصلاحها في قطاعات سحب الألومنيوم, يجب فحص ‘العقب’ أو الجزء المتبقي من البيلت بعد عملية البثق، حيث تميل الأكسيد إلى التباين هناك.
السباب الجذرية للخطوط السوداء
غالبًا ما تكون الخطوط السوداء ذات طبيعة ميكانيكية، وتنتج عن الاحتكاك أو التلوث. أحد المصادر الشائعة هو بطانة الحاوية. إذا كانت البطانة تالفة أو محززة، فإنها يمكن أن تقشر جزيئات صغيرة من الفولاذ أو الألومنيوم القديم، والتي تتفحم بعد ذلك وتكون خطوطاً داكنة. وسبب متكرر آخر هو نظام التبريد. إذا كان جدول الخروج أو مراوح التبريد ملوثة بالزيت أو الشحم، فيمكن نقل هذه المواد إلى القطع الساخنة، مما يؤدي إلى احتراقها فوراً وترك علامة سوداء دائمة.
محاذاة مكبس البثق تُعد أيضاً عاملاً تقنياً لا يمكن التغاضي عنه. إذا لم يكن كلاً من المكبس، والوعاء، والقالب متحدة المحور تماماً، فس يصبح تدفق المعدن غير متماثل. وهذا يخلق مناطق محليا ذات ضغط مرتفع للغاية واحتكاك شديد، مما يؤدي إلى ظهور ‘خطوط القالب’ التي يمكن أن تظهر على شكل خطوط داكنة. علاوة على ذلك، يمكن أن يتسبب المكبس غير المحاذي في كشط كتلة الوصل لجدار الوعاء، مما يدخل ملوثات معدنية في تيار البثق. تُعد فحوصات محذاة الليزر المنتظمة ضرورية للحفاظ على الدقة المطلوبة لتحقيق تشطيبات عالية الجودة.
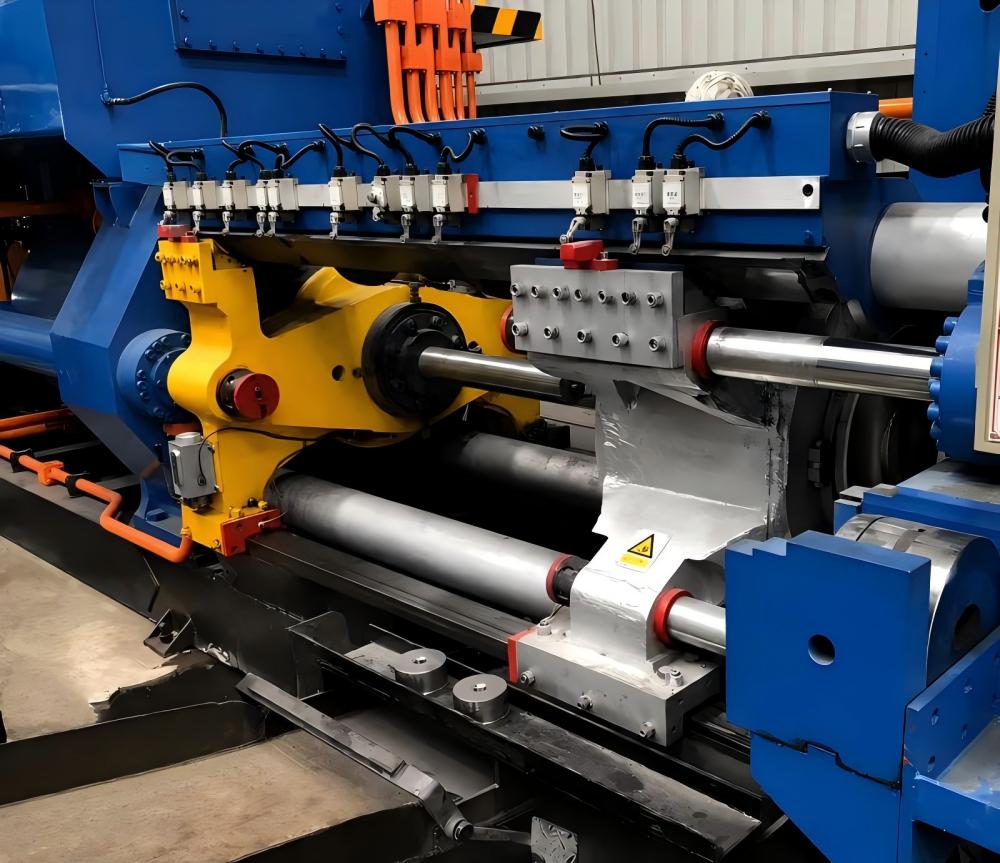
نصائح الاختيار: اختيار الآلات المناسبة تقليل العيوب
عند الاستثمار في مكبس بثق الألومنيوم، تعد قدرة الآلة على التحكم في المتغيرات العامل الأهم في منع العيوب. تم تصميم مجموعة مكابس البثق من HARSLE مع وضع هذه التحديات في الاعتبار. على سبيل المثال، يتيح المكبس المزود بوحدة تحكم منطقية قابلة للبرمجة (PLC) متقدمة مراقبة دقيقة لسرعة البثق والضغط. يعد بثق السرعة الثابتة أمراً بالغ الأهمية؛ إذ يمكن أن تتسبب تقلبات السرعة في ارتفاعات درجات الحرارة، مما يؤدي بدوره إلى الأكسدة وتمزق السطح.
ميزة أخرى يجب البحث عنها هي تكامل نظام التبريد. يجب أن توفر المكابس الحديثة خيارات تبريد متعددة المراحل، مثل رذاذ الهواء أو رذاذ الماء، والتي يمكن تعديلها بناءً على نوع السبائك وهندسة المقطع الشخصي. يُعد التبريد السريع مباشرة بعد خروج القالب الطريقة الأكثر فعالية ‘لتجميد’ السطح ومنع تكوين طبقات أكسيد ثقيلة. بالإضافة إلى ذلك، ابحث عن الآلات ذات أنظمة تسخين الحاويات القوية التي تضمن توزيعاً موحداً درجات الحرارة، مما يقلل من خطر ‘البقع الباردة’ التي تسبب عدم انتظام التدفق.
إمكانية الوصول للصيانة تُعد أيضاً معيار اختيار رئيسياً. الآلة التي تتيح سهولة تنظيف الحاوية وتغيير القوالب بسرعة ستعاني بطبيعة الحال من مشاكل أقل تتعلق بالتلوث. تم هندسة مكابس هارسل (HARSLE) من أجل المتانة وسهولة الخدمة، مما يضمن أن المشغلين يمكنهم إجراء ‘أعمال التنظيف’ اللازمة للحفاظ على نظافة مسار البثق. عندما تقوم استكشاف أخطاء خطوط الأكسدة السوداء وإصلاحها في قطاعات سحب الألومنيوم, إن امتلاك آلة تستجيب بدقة للتعديلات هو نصف المعركة المحسومة.
دليل تحري الخلل وإصلاحه خطوة بخطوة
إذا واجهت عيوباً سطحية أثناء الإنتاج، فاتبع هذا النهج المنهجي لتحديد السبب:
- الخطوة 1: فحص القالب. تحقق من وجود رطوبة على السطح، أو أكسدة شديدة، أو أوساخ. تأكد من أن سخان البيلت يصل إلى درجة الحرارة المستهدفة بشكل متساوٍ.
- الخطوة 2: تقييم التشحيم. راقب وضع المادة التشحيمية على كتلة الدمية. إذا كان هناك دخان أو بقايا مرئية على الشكل الجانبي، قلل كمية المادة التشحيمية أو انتقل إلى بديل اصطناعي أعلى جودة.
- الخطوة 3: فحص حالة القالب. افحص القالب بحثاً عن الالتصاق (الألومنيوم الملتصق بقالب التحمل). استخدم حماماً كاوياً لتنظيف القوالب جيداً وتأكد من صقلها لتصبح ذات تشطيب مرآتي.
- الخطوة 4: مراقبة التبريد السريع. تأكد من أن مراوح التبريد أو رشاشات الماء تصيب المقطع الشخصي فور خروجه من القالب. تحقق من عدم وجود تسربات للزيوت في منطقة التبريد والتي قد تلوث المقطع.
- الخطوة 5: التحقق من محاذاة المكبس. استخدم أداة تمركز لضمان محاذاة الكبّاس والحاوية. تحقق من وجود تآكل على بطانة الحاوية واستبدلها إذا تم اكتشاف أي خدوش.
- الخطوة 6: تحليل ‘المؤخرة’. قم بزيادة سمك المؤخرة قليلاً لمعرفة ما إذا كانت الخطوط ستختفي. يساعد ذلك في تحديد ما إذا كانت الملوثات يتم سحبها من مؤخرة القالب.
| نوع العيب | السبب المحتمل | الإجراء الموصى به |
|---|---|---|
| أكسدة بيضاء/رمادية | التبريد البطيء أو الرطوبة العالية | زيادة سرعة مروحة التبريد؛ التحقق من تأخير التبريد السريع |
| خطوط سوداء مستمرة | بطانة حاوية مخدوشة أو تلف في القالب | فحص وصقل القالب؛ وفحص البطانة بحثاً عن التآكل |
| بقع داكنة متقطعة | الإفراط في تزييت كتلة الاختبار المزيفة | تقليل كمية المزلق؛ وضمان الاستخدام الدقيق |
| تشطيب أسطح مطفأ | درجة حرارة البيليه مرتفعة للغاية | خفض دراجة حرارة تسخين القوالب (البلِت)؛ تحسين سرعة البثق |
| شقوق عرضية / تمزق | احتكاك مفرط أو حرارة منخفضة | تحقق من طول محمل القالب؛ وتأكد من التسخين المخروطي المناسب للكتلة المعدنية |
الأسئلة الشائعة
1. لماذا تظهر الخطوط السوداء فقط في نهاية دورة البثق؟
غالباً ما يرجع هذا إلى ‘تأثير القمع’. فعندما يتم ضغط القالب (الكتلة المعدنية)، تتم سحب أكسيد السطح والملوثات من القشرة الخارجية للكتلة نحو المركز ودفعها عبر القالب في نهاية الشوط. ويمكن حل هذه المشكلة عن طريق زيادة سمك الفضلات (الرأس المتبقي) أو استخدام قالب ‘مقشور’ (حيث تتم إزالة القشرة الخارجية).
٢. هل يمكن أن يؤثر نوع سبيكة الألمنيوم على معدلات الأكسدة؟
نعم، بالتأكيد. السبائك التي تحتوي على نسبة أعلى من المغنيسيوم، مثل الفئة 5000 أو 6000، تكون أكثر عرضة للأكسدة. تتطلب هذه السبائك تحكماً أكثر دقة في درجة الحرارة وتبريداً أسرع للحفاظ على تشطيب سطحي لامع.
3. كم مرة يجب تنظيف وعاء البثق؟
يجب تنظيف الحاوية في نهاية كل وردة عمل، ويجب تشغيل ‘كتلة تنظيف’ عبر المكبس بشكل دوري لإزالة الأكسجين والشوائب المتراكمة من جدار البطانة. هذه خطوة بالغة الأهمية لـ استكشاف أخطاء خطوط الأكسدة السوداء وإصلاحها في قطاعات سحب الألومنيوم.
4. هل تساعد تقنية الستائر النيتروجينية؟
نعم، تتضمن تغطية النيتروجين إحاطة مخرج القالب بغلاف جوي خامل من النيتروجين. يؤدي هذا إلى إزاحة الأكسجين وتقليل تكوين الأكاسيد بشكل كبير، مما ينتج عنه سطح جانبي أكثر سلاسة ولمعانًا بكثير. كما أنه يساعد في تبريد القالب، مما يمدد من عمره الافتراضي.
ما هو الدور الذي تلعباره الزيوت الهيدروليكية في الخطوط السطحية؟
في حال حدوث تسريب في النظام الهيدروليكي بالقرب من مقدمة المكبس، يمكن أن يتراكم رذاذ الزيت على الشكل الساخن أو القالب. يحترق هذا الزيت على الفور، مما يتسبب في ظهور خطوط سوداء. تُعد الصيانة المنتظمة للأختام والخراطيم أمراً ضرورياً لمنع هذا النوع من التلوث.
6. هل يمكن للنيترة بالقالب أن تمنع الخطوط السوداء؟
يعمل النيتردة على صلابة سطح القالب، مما يقلل من الاحتكاك والاحتمالية لحدوث ‘التصاق’ الألومنيوم. القالب المُنيترد جيداً ينتج تشطيباً سطحياً أفضل وأقل عرضة لسبب السحب الميكانيكي الذي يؤدي إلى الخطوط الداكنة.
خلاصة: إتقان عملية البثق
إن استكشاف الأخطاء وإصلاحها فيما يتعلق بالأكسدة والخطوط السوداء في بثق الألومنيوم يمثل علماً وفناً معاً. فهو يتطلب عينًا دقيقة للتفاصيل وفهمًا عميقًا لكيفية تفاعل مكبس البثق مع المواد. ومن خلال التركيز على جودة كتل الألومنيوم، والحفاظ على تحكم دقيق في درجة الحرارة، وضمان السلامة الميكانيكية للمكبس، يمكن للمصنعين تقليل معدلات العيوب بشكل كبير وتحسين أرباحهم النهائية. المفتاح هو الاتساق؛ فحتى الانحرافات الصغيرة في العملية يمكن أن تؤدي إلى عيوب مرئية في المنتج النهائي.
نحن في هارسلي ملتزمون تزويد صناعة تشكيل المعادن بالأدوات والمعرفة اللازمة للنجاح. تم بناء مكابس البثق لدينا وفقاً لأعلى المعايير، مما توفر الاستقرار والتحكم اللازمين لإنتاج مقاطع خالية من العيوب. ومع ذلك، فإن الآلة تكون جيدة بقدر قدرة المشغل على صيانتها. نحن نشجع جميع شركائنا على تنفيذ جداول صيانة صارمة والبقاء على اطلاع بأحدث تقنيات استكشاف الأخطاء وإصلاحها. باستخدام النهج الصحيح، يمكنك التخلص من الأكسدة والخطوط السوداء، مما يضمن أن كل مقطع يغادر منشأتك يلبي أعلى معايير الجودة.
باختصار، لـ استكشاف أخطاء خطوط الأكسدة السوداء وإصلاحها في قطاعات سحب الألومنيوم, يجب النظر إلى النظام البيئي بأكمله لخط الإنتاج. بدءاً من تخزين الكتل الخام وحتى التبريد النهائي للأشكال المبثوقة، كل خطوة مهمة. من خلال اتباع الإرشادات الموضحة في هذا الدليل، يمكنك تحويل عملية الإنتاج الخاصة بك، وتقليل الهدر، وتقديم منتجات ألومنيوم فائقة الجودة لعملائك.